
 EN
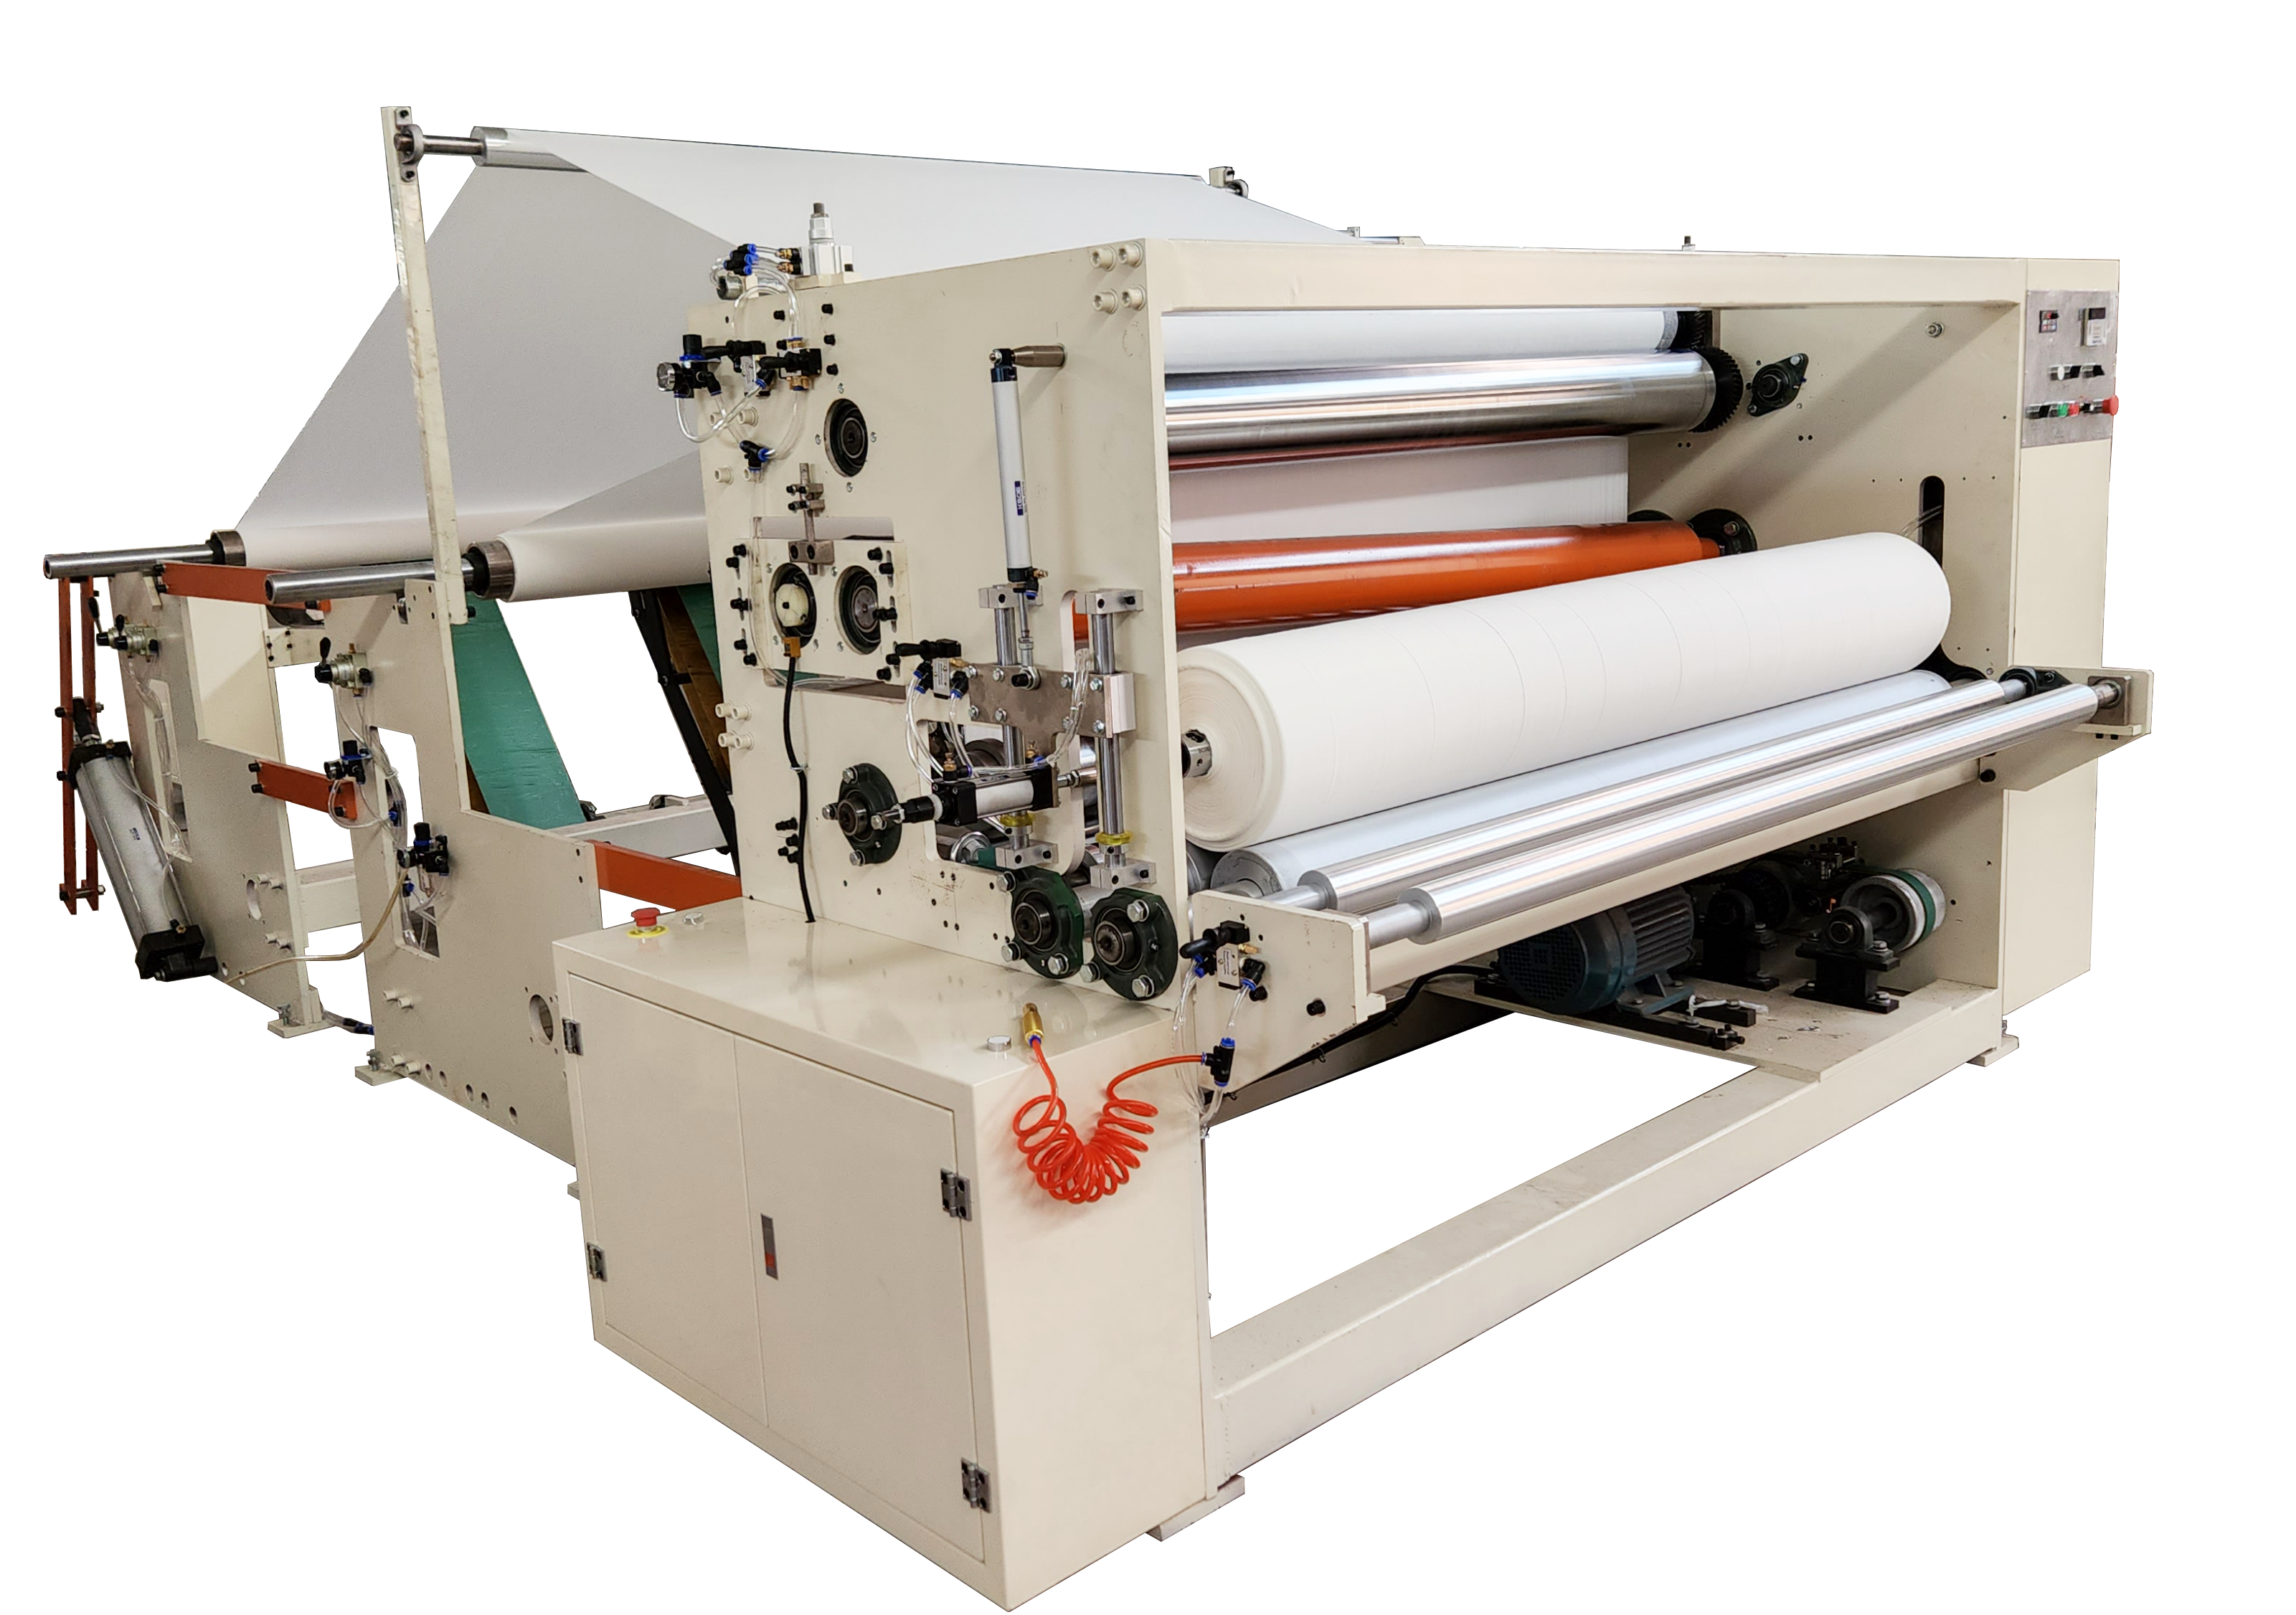
Realer Verlustfall aus der Fertigung durch nicht kompatiblen Klebstoff für Prämemulsions-Laminiermaschinen
Unser globales technisches Kundendienstteam hat in den letzten zehn Jahren Hunderte von Vor-Ort-Inbetriebnahmen und Produktionsstörungsbeseitigungen für Tissue-Fabriken im Nahen Osten, in Afrika, Südamerika und den GUS-Staaten durchgeführt und dabei zahlreiche reale Produktionsausfälle dokumentiert, die durch die Auswahl eines ungeeigneten Klebstoffs für die Präg-Kleb-Laminiermaschine verursacht wurden. Vor drei Jahren erwarb eine mittelgroße Tissue-Fabrik in Westafrika unsere vollautomatische Präg-Kleb-Laminiermaschine mit SPS-gesteuerter konstanter Temperatur-Klebstoffdosierung, um dreilagiges, prägiertes Haushaltspapier für lokale Supermarktkanäle herzustellen. Das Beschaffungsteam der Fabrik konzentrierte sich ausschließlich auf niedrige Einzelkosten und beschaffte kostengünstigen, lösemittelbasierten Industrieklebstoff, ohne vorher unsere professionellen technischen Ingenieure zur Verifizierung der Klebstoffkompatibilität hinzuzuziehen. Innerhalb einer Woche nach Inbetriebnahme des Klebstoffs in der Präg-Kleb-Laminiermaschine für die Serienproduktion traten eine Reihe schwerwiegender, kontinuierlicher Störungen auf: Die Klebstoff-Zirkulationsleitung innerhalb der Maschine war infolge unfiltrierter, dickflüssiger kolloidaler Niederschläge wiederholt verstopft; die konstant temperierte Kleberolle erzeugte eine ungleichmäßige Klebstoffauftragdicke; bei einer großen Anzahl fertiger Gesichtstücher trat nach einfacher nasser Abwischprobe eine teilweise Delamination auf; zudem löste das im Werkraum freigesetzte, flüchtige Lösemittelgas wiederholt automatische Sicherheitsabschaltungen des integrierten Gasdetektionsmoduls der Präg-Kleb-Laminiermaschine aus. Die Fabrik musste die Produktion für drei volle Arbeitstage einstellen, um sämtliche Komponenten des Klebstoffzirkulationssystems vollständig zu zerlegen und zu reinigen; die Ausschussquote defekter Produkte stieg auf über 27 %, was zu direkten Rohstoffverlusten sowie Lieferverzögerungen in Höhe von knapp 9.500 US-Dollar führte. Nachdem unsere technischen Ingenieure vor Ort eingetroffen waren, ersetzten wir den lösemittelbasierten Klebstoff durch einen lebensmittelgeeigneten, wässrigen Maisstärkeklebstoff, der speziell auf das Klebstoffsystem der Maschine abgestimmt war, und passten die konstanten Temperaturparameterwerte auf dem Touchscreen gemäß der Viskositätskennlinie des neuen Klebstoffs neu an. Nach dieser Anpassung verschwanden die Leitungsverstopfungen vollständig, die Laminier-Qualitätsrate stieg wieder auf über 99,2 %, und die Präg-Kleb-Laminiermaschine konnte über 14 Stunden lang ununterbrochen und stabil ohne Reinigungspause betrieben werden. Dieser Vor-Ort-Servicefall belegt eindrucksvoll, dass physikalische Klebstoffkennwerte wie Viskosität, Feststoffgehalt und Verdunstungsverhalten exakt auf die interne Klebstoffzirkulation, die konstante Temperaturregelung sowie die Prägedruckstruktur der Präg-Kleb-Laminiermaschine abgestimmt sein müssen. Als nationales High-Tech-Unternehmen mit über 40 Jahren Erfahrung in der Maschinenfertigung und 34 eigenen Patenten bieten wir jedem Kunden, der eine Präg-Kleb-Laminiermaschine erwirbt, vor Auslieferung der Anlage kostenlos eine gezielte Empfehlung zum Klebstofftyp sowie eine Einstellung der Viskositätsanpassungsparameter an – um Produktionsverluste durch ungezielte Klebstoffauswahl bereits an der Quelle zu vermeiden.
Analyse der fachlichen Einstufung und der Maschinenkompatibilität zugelassener Klebstoffe für Maschinen zur Prägung und Klebefolienlaminierung
In Kombination mit Tausenden von Klebstoff-Anpassungstestdaten, die unser internes F&E-Labor gesammelt hat, gibt es drei Haupttypen von Klebstoffen, die stabil mit allen Konfigurationen der Präg- und Klebelaminiermaschine kompatibel sind; jeder weist eine spezifische Viskosität, Trocknungsgeschwindigkeit und Umweltverträglichkeitskennwerte auf, die jeweils unterschiedlichen Maschinen-Klebesystemparametern und der Positionierung des fertigen Gewebes entsprechen. Der erste gängige kompatible Klebstoff ist ein lebensmittelgeeigneter wässriger Maisstärkeklebstoff, der am weitesten verbreitete Rohstoff für Standard-Präg- und Klebelaminiermaschinen zur Herstellung mehrschichtiger geprägter Haushaltspapiere ist. Sein niedriger Feststoffgehalt und seine moderate Fließfähigkeit passen sich perfekt an die zirkulierende Dünnfilmschicht-Klebpumpenstruktur unserer Maschinen an; bei langfristigem Dauerbetrieb kommt es nicht zu Rohrverstopfungen, und während der Hochgeschwindigkeitsproduktion entstehen keine reizenden flüchtigen Gase. Die TAPPI-Sicherheitsprüfstandards für Haushaltspapiere bestätigen, dass dieser Klebstoff nach dem Laminieren keinerlei chemisch bedingte Reizreste hinterlässt und daher für Gesichtstücher mit hoher Hautverträglichkeit für Säuglinge sowie für tägliche Haushaltspapierprodukte geeignet ist. Der zweite spezielle kompatible Klebstoff ist ein modifizierter pflanzlicher Faser-Klebstoff auf Wasserbasis, der speziell für hochgeschwindigkeitsoptimierte Präg- und Klebelaminiermaschinen mit hoher Ausbringung entwickelt wurde; seine einstellbare hochviskose Formulierung verkürzt die Trockenzeit nach dem Klebe- und Laminierprozess, passt sich dem schnellen Rhythmus von Prägung und Falzung an und eignet sich besonders für Betriebe mit 24-Stunden-Dreischicht-Betrieb für Massenproduktion. Der dritte gezielte Klebstoff ist ein geruchsarmer wässriger Verbundklebstoff, der speziell für nichtstandardmäßige, kundenspezifische Präg- und Klebelaminiermaschinen entwickelt wurde, die dickere, vierlagige Luxusgeprägte Gewebe aus hochgrammaturigem Rohpapier herstellen; er zeichnet sich durch eine starke Zwischenschicht-Haftfestigkeit aus, um eine Trennung des fertigen Gewebes nach Durchfeuchtung und Abwischen zu verhindern. Lösungsmittelbasierte Klebstoffe, Weißlatex mit zu hohem Feststoffgehalt sowie sofort stark haftende Klebstoffe sind in unserer Bedienungsanleitung für die Präg- und Klebelaminiermaschine ausdrücklich als inkompatible Materialien gekennzeichnet; die langfristige Verwendung solcher ungeeigneter Klebstoffe beschleunigt die Korrosion der Edelstahl-Kleberollen der Maschine, verstopft feine Strömungsventile und kann sogar die PLC-gesteuerte Temperaturkonstant-Regel-Sonde beschädigen. Unsere Präg- und Klebelaminiermaschine bietet auf dem Touchscreen mehrstufige Viskositätsanpassungsmodi speziell für die drei oben genannten zugelassenen Klebstoffe; die Bediener können je nach Klebstofftyp mit einem einzigen Klick zwischen den voreingestellten Parameterschemata wechseln, ohne aufwändige, wiederholte Neukalibrierungen vornehmen zu müssen.
Übereinstimmungsschwellenwert zwischen den physikalischen Kennwerten des Klebstoffs und der Hardware-Struktur der Prägungs-Klebefolien-Laminiermaschine
Die meisten Produktionsleiter von Gewebefabriken beurteilen die Klebstoffqualität ausschließlich anhand der Laminationsfestigkeit des fertigen Papiers und ignorieren dabei die strenge Abstimmungsschwelle zwischen Klebstoffviskosität, Feststoffgehalt sowie der Klebstoffzirkulation, der konstanten Temperaturheizung und dem Prägedruck der Hardware der Prägelaminiermaschine für Klebstoff. Dies führt langfristig zu einer beschleunigten Maschinenschädigung und einer instabilen, kontinuierlichen Produktionseffizienz. Jede in unserem Werk hergestellte Prägelaminiermaschine für Klebstoff verfügt im SPS-Steuerungssystem über drei vorprogrammierte Standardviskositätsintervalle, die den drei wichtigsten von uns empfohlenen, qualifizierten Klebstoffen entsprechen – von niedrigviskosem Maisstärkeklebstoff mit 250–450 mPa·s bis hin zu hochviskosem modifiziertem Pflanzenklebstoff mit 900–1200 mPa·s. Liegt die Viskosität des verwendeten Klebstoffs unterhalb des minimalen kompatiblen Bereichs der Maschine, wird die Klebstoffschicht auf der Prägerolle zu dünn, was zu unzureichender Zwischenschicht-Haftfestigkeit und großflächiger Delamination des geprägten Gewebes nach leichtem Wasserkontakt führt; liegt die Viskosität hingegen oberhalb der oberen Grenze des kompatiblen Intervalls, steht die Klebstoffförderpumpe der Prägelaminiermaschine vor einer übermäßig hohen Transportlast, was zu Überhitzungsalarmen des Motors und häufigen automatischen Produktionspausen führt. Was die Abstimmung des Feststoffgehalts betrifft, so wurde das integrierte konstante Temperaturheizsystem der Klebstoffkammer unserer Maschinen speziell für Klebstoffe mit einem Feststoffgehalt zwischen 12 % und 28 % ausgelegt. Klebstoffe mit einem Feststoffgehalt über 30 % bilden bei längerer konstanter Temperaturzirkulation eine große Menge fester Niederschläge, die den engen Spalt des Klebstoffverteilers verstopfen und die gleichmäßige Klebstoffauftragwirkung beeinträchtigen. Unser Werk umfasst mehr als 12.000 Quadratmeter standardisierter Produktionshallenfläche; jede Prägelaminiermaschine durchläuft vor Auslieferung im internen Testzentrum einen Simulationsversuch zur Klebstoffabstimmung. Anhand des lokal eingesetzten Klebstofftyps des Kunden stellen wir bereits im Vorfeld den optimalen Wert für die konstante Temperaturheizung, die Fördergeschwindigkeit der Klebstoffpumpe und die Prägedruckparameter ein, sodass der Kunde nach Ankunft der Maschine lediglich den qualifizierten, abgestimmten Klebstoff nachfüllen muss, um sofort eine stabile Serienproduktion aufzunehmen – dies verkürzt die Testproduktionsphase erheblich, die sonst durch eine fehlende Klebstoffabstimmung entstehen würde. Für Kunden, die auf derselben Prägelaminiermaschine für Klebstoff mehrere Klebstoffformulierungen wechseln müssen, um differenzierte Gewebeprodukte herzustellen, kann unser F&E-Team eine nichtstandardmäßige Aufrüstung des Klebstoffzirkulationsmoduls vornehmen – etwa durch Einbau einer automatischen Klebstoffreinigungseinrichtung sowie von Sensoren zur Echtzeitüberwachung der Viskosität –, um den Aufwand für Parameteranpassungen beim Wechsel der Klebstoffe zu reduzieren.
Autoritative Branchenexperten-Anleitung zur Auswahl von Klebstoffen für verschiedene Produktionszenarien der Prägungs-Klebefolien-Laminiermaschine
Herr Gavin Brooks, Senior-Experte für Haushaltspapier-Verarbeitungsmaterialien und -ausrüstung der TAPPI International Tissue Association mit über 35 Jahren Branchenforschungserfahrung, veröffentlichte im Jahr 2026 einen professionellen Leitfaden zur Klebstoffauswahl für Prägungs-Klebe-Laminiermaschinen und systematisierte dabei die jeweils passende Klebstoffauswahllogik in Abhängigkeit von Produktpositionierung, Produktionsgeschwindigkeit sowie regionalen Umweltaufsichtsstandards. Brooks wies darauf hin, dass Fabriken, die eine mittelschnelle Standard-Prägungs-Klebe-Laminiermaschine betreiben, um kostengünstige zweischichtige oder dreischichtige Alltags-Tissues in Massenproduktion herzustellen, vorrangig lebensmittelgeeigneten wasserbasierten Maisstärkeklebstoff verwenden sollten; dessen geringe Gesamteinkaufskosten sowie Umweltverträglichkeit und Sicherheitsmerkmale unterstützen Hersteller dabei, die gesamten Produktionskosten zu kontrollieren und gleichzeitig die weltweiten Prüfstandards für Lebensmittelkontaktpapiere einzuhalten. Für Fabriken, die über hochgeschwindigkeitsfähige, aufgerüstete Prägungs-Klebe-Laminiermaschinen verfügen und eine extrem hohe stündliche Ausbringungsmenge sowie einen dreischichtigen, unterbrechungsfreien Betrieb anstreben, eignet sich eher ein modifizierter, wasserbasierter Pflanzenfaserklebstoff mit schneller Filmbildung und Trocknungsgeschwindigkeit, der sich nahtlos mit der synchronen Verknüpfung von Prägung, Laminierung und Falzung der Maschine koordiniert und Verzögerungen durch langsame Klebstoffaushärtung vermeidet. Für Marken, die hochwertige, dickere, mehrschichtige geprägte Tissues entwickeln, die in gehobenen Einkaufszentren und internationalen Boutique-Einzelhandelskanälen vertrieben werden, stellt ein geruchsarmer, hochfest haftender wasserbasierter Verbundklebstoff – kombiniert mit einer maßgeschneiderten Hochleistungs-Prägungs-Klebe-Laminiermaschine – die optimale Wahl dar, da er das Problem der Zwischenschichttrennung bei dicken, hochgrammigen Tissues nach wiederholtem Abwischen wirksam löst. Brooks wies zudem ausdrücklich globale Tissue-Investoren darauf hin, dass viele preisgünstige, nicht konforme Klebstoffe auf dem Markt übermäßig hohe Mengen flüchtiger organischer Verbindungen (VOC) enthalten, was nicht nur zu automatischen Sicherheitsgas-Abschaltungen der Prägungs-Klebe-Laminiermaschine führt, sondern auch die Umweltprüfungen für Haushaltspapier-Rohstoffe in der EU und Nordamerika nicht besteht – mit der Folge von Zollverzögerungen bei Exporten fertiger Tissues und erheblichen Auftragsverlusten. Als zertifiziertes Steuerzahler-Unternehmen der Klasse A sowie nationales High-Tech-Unternehmen integrieren wir diese autoritative branchenweite Matching-Empfehlung in unseren umfassenden technischen Vorverkaufsberatungsservice; unser mehrsprachiges Technikteam erstellt unter Berücksichtigung der lokalen Umweltaufsichtsrichtlinien unserer Kunden, der Betriebsgeschwindigkeit ihrer Produktionslinien sowie der gewünschten Tissue-Spezifikationen individuelle Klebstoff-Matching-Konzepte und verhindert so den Erwerb ungeeigneter Klebstoffe ohne fundierte technische Datenunterstützung.
Langfristige stabile Produktionsbetriebsnormen nach der Auswahl eines geeigneten Klebstoffs für die Prägungsklebe-Laminiermaschine
Die alleinige Auswahl des Klebstoffs, der perfekt zur Prägungs-Klebemaschine passt, garantiert keine langfristig störungsfreie Dauerproduktion. Unser After-Sales-Technikteam hat auf Grundlage langjähriger Produktionsdaten aus globalen Kooperationswerken ein umfassendes, praktikables Regelwerk für Klebstoffmanagement und Anlagenwartung erstellt. Dieses umfasst die tägliche Lagerung des Klebstoffs, die zyklische Wartung des Maschinen-Klebsystems sowie die dynamische Anpassung der Parameter bei Änderungen der Rohpapier-Spezifikationen. Erstens müssen die Bediener vor dem Befüllen des Klebstofflagers der Prägungs-Klebemaschine einen einfachen Filtrationsvorgang am neuen Klebstoff durchführen, um kleinste feste Verunreinigungen aus dem Klebstoff zu entfernen und so die Wahrscheinlichkeit einer Verstopfung von Leitungen und Rakel zu verringern. Der Klebstofflagerbehälter muss stets innerhalb des vom Maschinen-PLC-System vorgegebenen konstanten Temperaturbereichs gehalten werden, um eine durch zu große Temperaturschwankungen verursachte Viskositätsänderung – und damit eine ungleichmäßige Klebstoffauftragdicke – zu vermeiden. Zweitens ist je nach verwendeter Klebstoffart ein fester täglicher Reinigungszyklus festzulegen: Werke, die Maisstärkeklebstoff verwenden, müssen den Restklebstoff aus der Zirkulationsleitung ablassen und die Klebwalze vor der täglichen Abschaltung mit warmem Wasser reinigen; Werke, die hochviskosen modifizierten Pflanzenklebstoff verwenden, müssen alle acht Stunden Dauerbetrieb die automatische Leitungsreinigungsfunktion der Anlage aktivieren, um eine Verfestigung des Kolloids in engen Leitungen zu verhindern. Drittens ist bei Wechsel der Grammatur des Rohpapiers oder bei Anpassung der Prägetiefe an der Prägungs-Klebemaschine eine leichte Synchronanpassung des Förderstromparameters der Klebspumpe über das Touchscreen-Display vorzunehmen – entsprechend der Filmbildungsgeschwindigkeit des jeweiligen Klebstoffs – um eine stabile Zwischenschicht-Verbundfestigkeit des geprägten Tissues sicherzustellen und ein übermäßiges Klebstoffüberlaufen zu vermeiden, das die Prägemuster verschmutzen könnte. Wir haben ein umfassendes globales Ersatzteileversorgungsnetz aufgebaut, das den Nahen Osten, Afrika, Südamerika und die GUS-Staaten abdeckt und im Falle einer langfristigen Nutzung inkompatibler Klebstoffe – die zu Korrosion und Verstopfung von Anlagenkomponenten führen – kurzfristig Ersatzteile wie Klebstoffförderpumpen, Konstanttemperatursensoren und Edelstahl-Klebwalzen liefern kann. Gleichzeitig erhalten alle Kunden, die eine Prägungs-Klebemaschine erwerben, lebenslangen, remote-basierten, individuellen Video-Techniksupport. Sobald nach einem Klebstoffwechsel Qualitätsabweichungen beim Laminat oder Störungen im Maschinen-Klebsystem auftreten, können unsere Ingenieure in Echtzeit ferngesteuert die Korrektur der Viskositätsparameter sowie die Durchführung der Leitungsreinigung anleiten und so Produktionsausfallzeiten infolge unsachgemäßer Klebstoffnutzung und -verwaltung wirksam reduzieren.
Inhaltsverzeichnis
- Realer Verlustfall aus der Fertigung durch nicht kompatiblen Klebstoff für Prämemulsions-Laminiermaschinen
- Analyse der fachlichen Einstufung und der Maschinenkompatibilität zugelassener Klebstoffe für Maschinen zur Prägung und Klebefolienlaminierung
- Übereinstimmungsschwellenwert zwischen den physikalischen Kennwerten des Klebstoffs und der Hardware-Struktur der Prägungs-Klebefolien-Laminiermaschine
- Autoritative Branchenexperten-Anleitung zur Auswahl von Klebstoffen für verschiedene Produktionszenarien der Prägungs-Klebefolien-Laminiermaschine
- Langfristige stabile Produktionsbetriebsnormen nach der Auswahl eines geeigneten Klebstoffs für die Prägungsklebe-Laminiermaschine
