
 EN
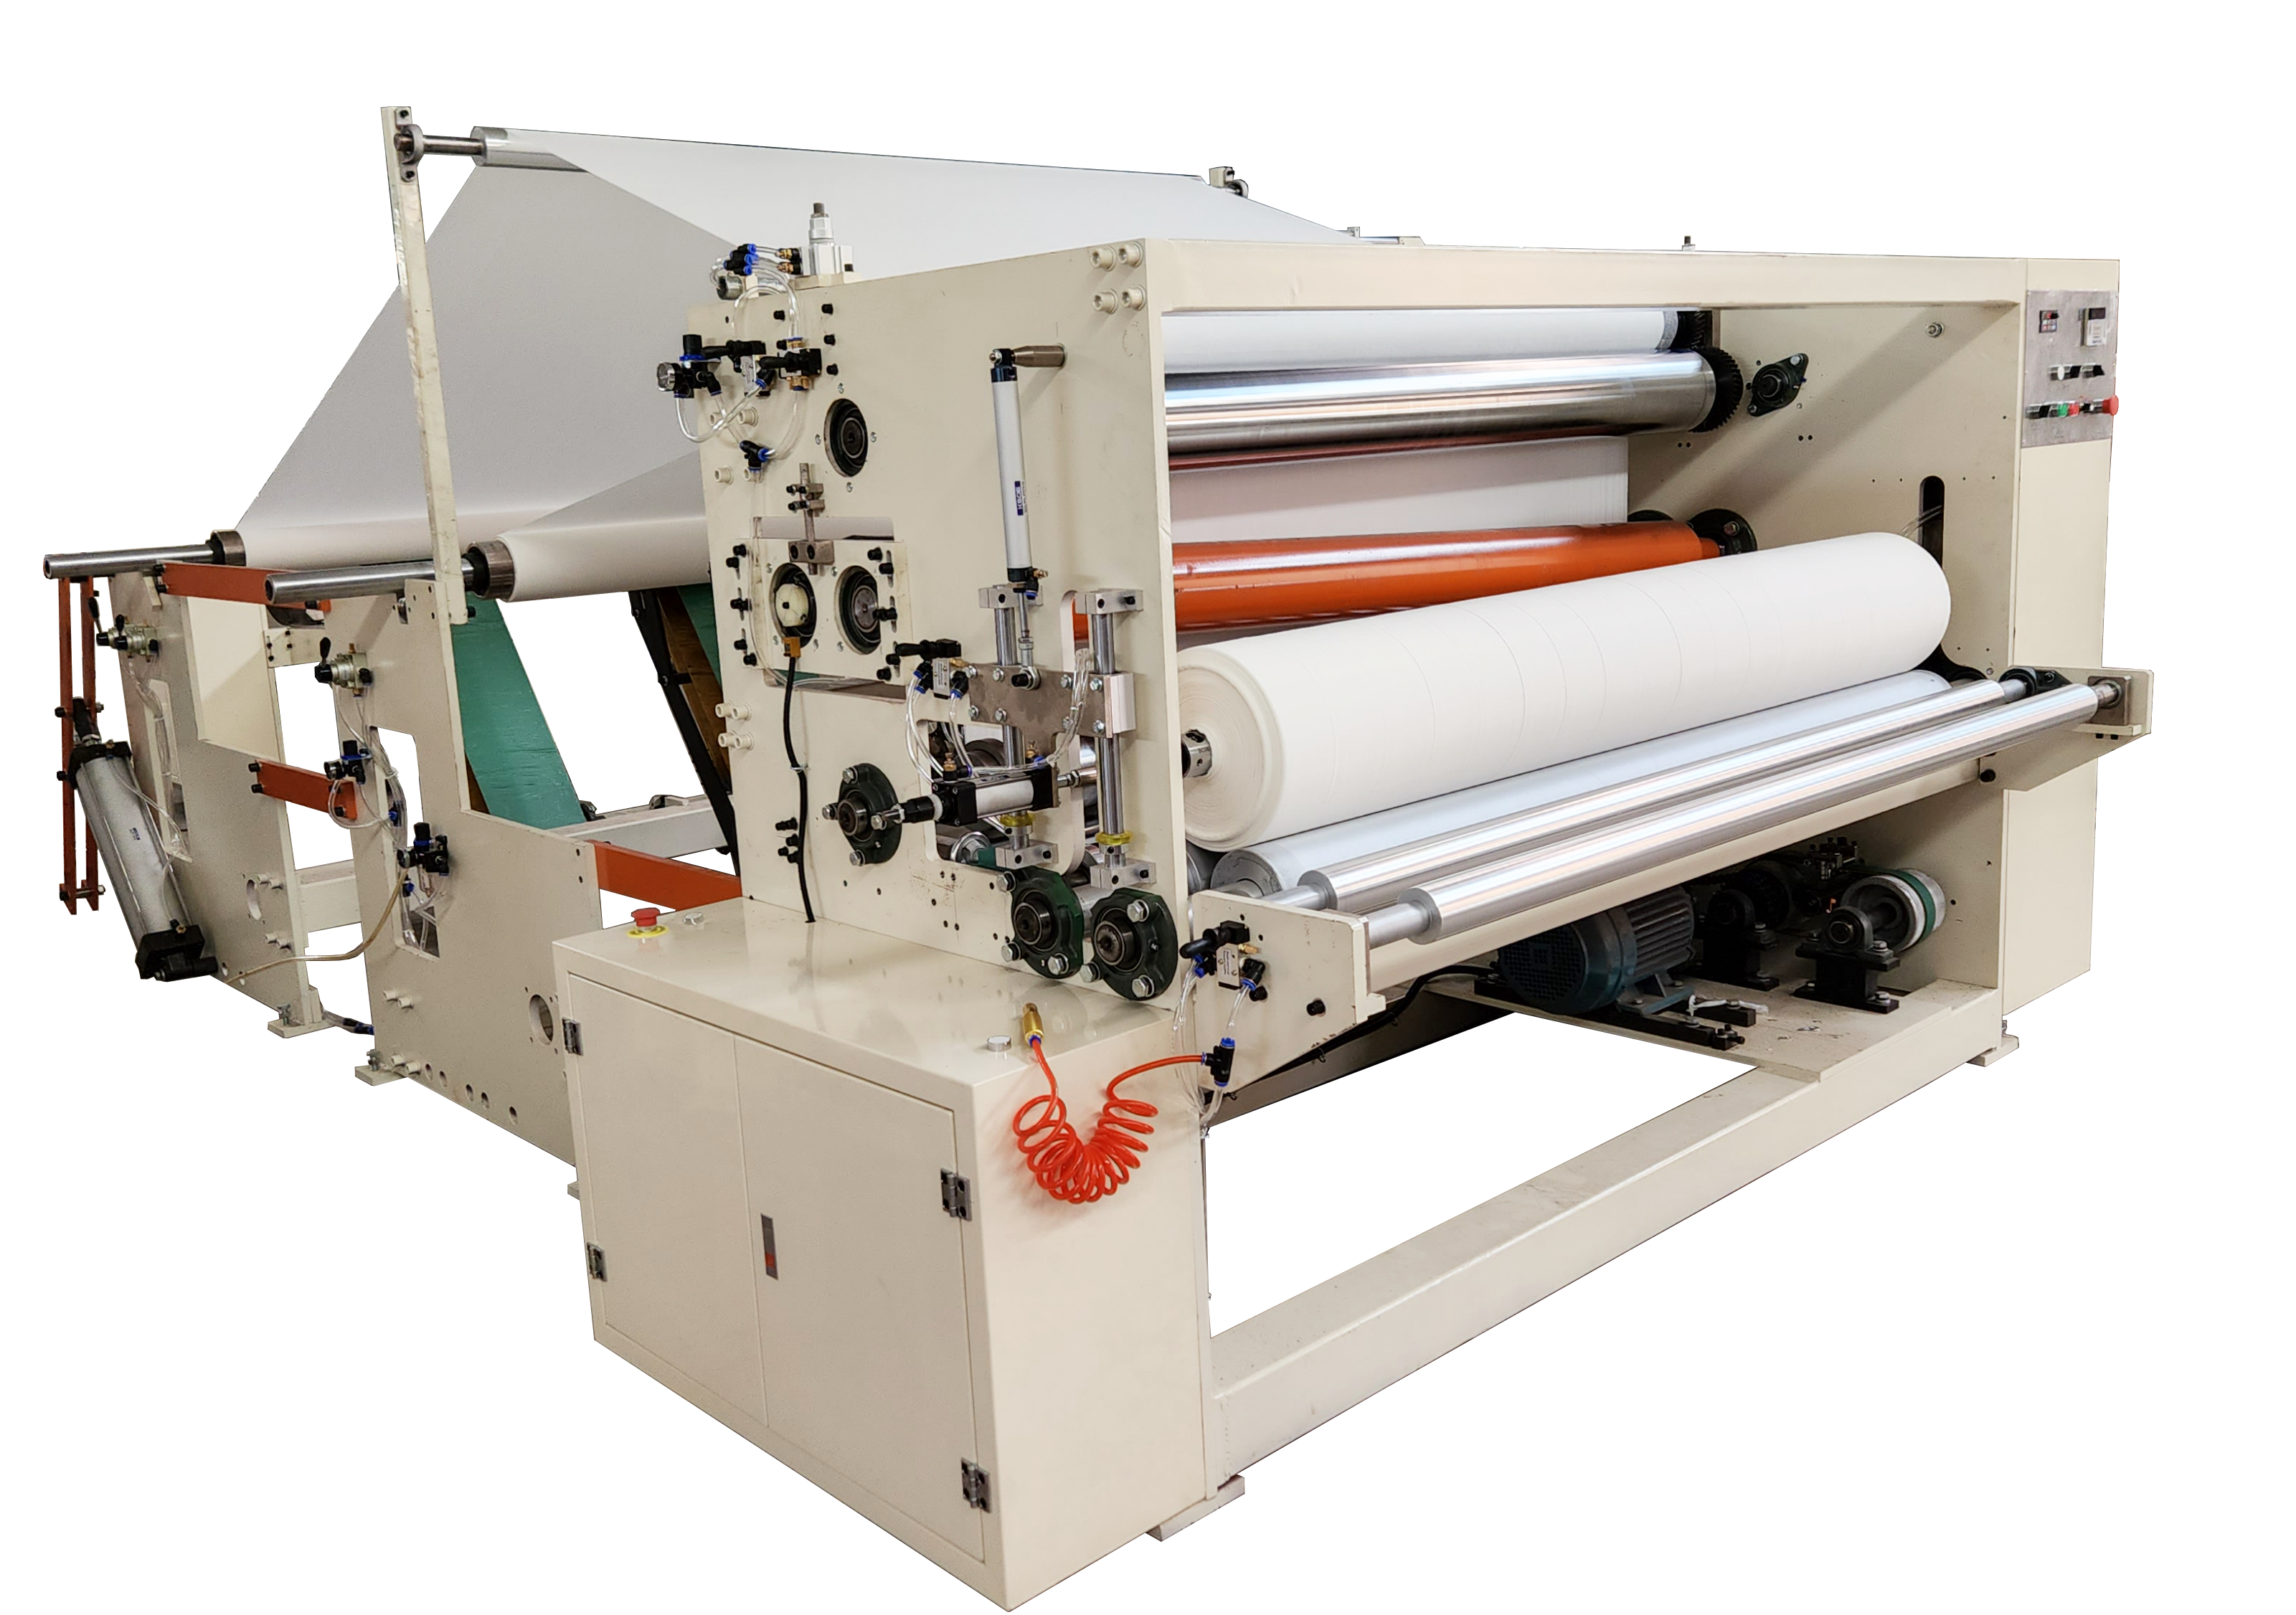
Rzeczywisty przypadek strat w fabryce spowodowany użyciem niewłaściwego kleju w maszynie do laminowania z tłoczeniem wypukłym
Nasz globalny zespół techniczny ds. obsługi posprzedażowej ukończył w ciągu ostatniej dekady setki projektów związanych z uruchamianiem i rozwiązywaniem problemów produkcyjnych na miejscu w fabrykach chusteczek higienicznych na Bliskim Wschodzie, w Afryce, Ameryce Południowej oraz krajach Wspólnoty Niepodległych Państw (WNP). W tym czasie zgromadziliśmy wiele rzeczywistych przypadków awarii produkcyjnych spowodowanych wybraniem nieodpowiedniego kleju do maszyn do laminowania z tłoczeniem i nakładaniem kleju. Trzy lata temu średniej wielkości fabryka chusteczek higienicznych w zachodniej Afryce zakupiła naszą pełnoautomatyczną maszynę do laminowania z tłoczeniem i nakładaniem kleju wyposażoną w system sterowania temperaturą klejenia z zastosowaniem PLC, w celu produkcji trójwarstwowych chusteczek higienicznych z tłoczeniem przeznaczonych dla lokalnych sieci supermarketów. Zespół zakupowy fabryki skupił się wyłącznie na niskim koszcie jednostkowym i zakupił tanie przemysłowe kleje oparte na rozpuszczalnikach, nie konsultując się uprzednio z naszymi specjalistami technicznymi w zakresie weryfikacji zgodności kleju. W ciągu tygodnia od wprowadzenia tego kleju do maszyny do laminowania z tłoczeniem i nakładaniem kleju w procesie masowej produkcji pojawiła się seria poważnych i ciągłych usterek. Rurociągi cyrkulacyjne kleju wewnątrz maszyny były często zatkane przez grube, nieoczyszczone osady koloidalne; wałek nakładający klej przy stałej temperaturze zapewniał niestabilną grubość warstwy kleju; duża liczba gotowych chusteczek higienicznych wykazywała częściowe oddzielenie się warstw po prostym zwilżeniu; ponadto lotne gazy rozpuszczalnika w hali produkcyjnej powodowały częste automatyczne wyłączenia bezpieczeństwa modułu wykrywania gazów wbudowanego w maszynę do laminowania z tłoczeniem i nakładaniem kleju. Fabryka była zmuszona zawiesić produkcję przez trzy pełne dni robocze w celu całkowitego rozbioru i czyszczenia wszystkich komponentów układu cyrkulacji kleju, a wskaźnik odpadów produkcyjnych wzrósł do ponad 27%, co spowodowało bezpośrednie straty surowcowe oraz opóźnienia w realizacji zamówień o wartości zbliżonej do 9500 dolarów amerykańskich. Po przybyciu naszych inżynierów technicznych z zagranicy zastąpiliśmy klej oparty na rozpuszczalnikach klejem wodnym na bazie skrobi kukurydzianej przeznaczonym do kontaktu z żywnością, dostosowanym do systemu nakładania kleju maszyny, a także zresetowaliśmy parametry temperatury stałej na ekranie dotykowym zgodnie z charakterystyczną krzywą lepkości nowego kleju. Po tej korekcie usterki zatykania rurociągów zniknęły całkowicie, wskaźnik poprawnie zlaminiowanych produktów wzrósł ponownie powyżej 99,2%, a maszyna do laminowania z tłoczeniem i nakładaniem kleju mogła pracować stabilnie przez ponad 14 kolejnych godzin bez konieczności jej wyłączenia i czyszczenia. Ten przypadek obsługi na miejscu potwierdza jednoznacznie, że fizyczne parametry kleju – takie jak lepkość, zawartość substancji stałych oraz właściwości lotności – muszą być dokładnie dopasowane do wewnętrznego układu cyrkulacji kleju, systemu regulacji temperatury oraz struktury ciśnienia tłoczenia maszyny do laminowania z tłoczeniem i nakładaniem kleju. Jako przedsiębiorstwo technologiczne o randze krajowej z ponad 40-letnim doświadczeniem w produkcji maszyn oraz posiadające 34 niezależne patenty oferujemy bezpłatnie każdemu klientowi zakupującemu maszynę do laminowania z tłoczeniem i nakładaniem kleju usługę indywidualnego dobierania typu kleju oraz ustawiania parametrów dopasowanych do jego lepkości jeszcze przed dostawą urządzenia, pomagając fabrykom uniknąć niepotrzebnych strat produkcyjnych wynikających z nieuzasadnionego, samodzielnego wyboru kleju.
Analiza klasyfikacji zawodowej oraz zgodności maszynowej kwalifikowanych klejów do maszyn do laminowania z tłoczeniem
W połączeniu z tysiącami danych testowych dotyczących dopasowania klejów, zgromadzonych w naszym wewnętrznym laboratorium badawczo-rozwojowym, istnieją trzy główne typy klejów, które stabilnie współpracują ze wszystkimi konfiguracjami maszyn do laminowania z tłoczeniem i naklejaniem, przy czym każdy z nich charakteryzuje się unikalną lepkością, prędkością schnięcia oraz wskaźnikami ochrony środowiska, odpowiadającymi różnym parametrom systemu naklejania maszyny oraz pozycjonowaniu gotowych chusteczek. Pierwszy, dominujący klej do dopasowania to klej spożywczy na bazie wodnej mąki kukurydzianej, który jest najbardziej powszechnie stosowanym surowcem dla standardowych maszyn do laminowania z tłoczeniem i naklejaniem przeznaczonych do produkcji codziennych, wielowarstwowych chusteczek z tłoczeniem. Jego niskie stężenie substancji stałych oraz umiarkowana płynność doskonale dopasowują się do struktury naszego sprzętu – pompy cienkowarstwowej cyrkulacyjnej do naklejania – nie powodując zatkania przewodów podczas długotrwałej pracy ciągłej, a także nie wydzielającej drażniących gazów lotnych w trakcie produkcji wysokoprędkościowej. Standardy bezpieczeństwa papieru gospodarczego TAPPI potwierdziły, że ten klej nie pozostawia po laminowaniu żadnych resztek chemicznych wywołujących podrażnienia, co czyni go odpowiednim do chusteczek do twarzy przeznaczonych dla niemowląt o wrażliwej skórze oraz do codziennego użytku domowego. Drugi, specjalny klej do dopasowania to zmodyfikowany klej wodny na bazie włókien roślinnych, zaprojektowany specjalnie dla ulepszonych maszyn do laminowania z tłoczeniem i naklejaniem o wysokiej prędkości i dużej wydajności; jego dostosowywalna formuła o wysokiej lepkości skraca czas schnięcia po laminowaniu z naklejaniem, umożliwiając dopasowanie do szybkiego rytmu tłoczenia i składania maszyny oraz sprawdzając się szczególnie w zakładach produkcyjnych pracujących w trybie 24-godzinnym, trzyzmianowym cyklu masowej produkcji ciągłej. Trzeci, specjalnie przeznaczony klej to klej kompozytowy wodny o niskim zapachu, opracowany specjalnie dla niestandardowych, dostosowanych indywidualnie maszyn do laminowania z tłoczeniem i naklejaniem, produkujących grube, czterowarstwowe luksusowe chusteczki z tłoczeniem wykonane z ciężkiego, wysokogramażowego surowego papieru, cechujący się dużą siłą wiązania międzywarstwowego, zapobiegającą rozdzieleniu się gotowych chusteczek po namoczeniu i wytarciu. Kleje rozpuszczalnikowe, biała lateksowa farba o zbyt wysokim stężeniu substancji stałych oraz kleje natychmiastowe o bardzo silnym działaniu są w instrukcji obsługi naszych maszyn do laminowania z tłoczeniem i naklejaniem wyraźnie oznaczone jako materiały niezgodne; długotrwałe stosowanie tych niepasujących klejów przyspiesza korozję stalowych wałków naklejających z nierdzewnej stali, zatyka precyzyjne zawory przepływowe oraz może nawet uszkodzić sondę czujnika sterowania temperatury PLC.
Próg dopasowania między fizycznymi wskaźnikami kleju a strukturą sprzętową maszyny do laminacji z tłoczeniem klejem
Większość menedżerów produkcji fabryk chusteczek ocenia jakość kleju wyłącznie na podstawie wytrzymałości laminacji gotowego papieru, pomijając surowe wymagania dotyczące dopasowania lepkości kleju, jego zawartości substancji stałych oraz cyklu nanoszenia kleju, stałej temperatury ogrzewania i ciśnienia tłoczenia w maszynie do laminacji z tłoczeniem. Nieprawidłowe dopasowanie tych parametrów prowadzi do przyspieszonego zużycia sprzętu oraz niestabilnej wydajności ciągłej produkcji. Każda maszyna do laminacji z tłoczeniem produkowana w naszej fabryce jest wyposażona w system sterowania PLC z trzema predefiniowanymi programami przedziałów lepkości odpowiadającymi trzem głównym, zalecanym przez nas klejom, obejmującym klej z mąki kukurydzianej o niskiej lepkości (250–450 mPa·s) oraz zmodyfikowany klej roślinny o wysokiej lepkości (900–1200 mPa·s). Jeśli lepkość kleju jest niższa niż minimalny zakres dopasowania maszyny, warstwa kleju na wałku tłoczącym będzie zbyt cienka, co spowoduje niewystarczającą siłę wiązania między warstwami oraz odwarstwianie się tłoczonych chusteczek po lekkim kontakcie z wodą na dużych powierzchniach; jeśli lepkość kleju przekroczy górny limit zakresu dopasowania, pompa dozująca klej w maszynie do laminacji z tłoczeniem będzie obciążona nadmierną siłą napędu, co spowoduje alarm przegrzania silnika oraz częste automatyczne przerwy w produkcji. W zakresie standardu dopasowania zawartości substancji stałych, wbudowany w nasze urządzenia system ogrzewania o stałej temperaturze komory klejenia został zaprojektowany z myślą o klejach o zawartości substancji stałych w zakresie 12–28%. Kleje o zawartości substancji stałych przekraczającej 30% generują po długotrwałym cyklu ogrzewania w stałej temperaturze dużą ilość osadów stałych, które zatykają mikroskopijne szczeliny skrobaka do nanoszenia kleju i pogarszają jednolitość warstwy kleju. Nasza fabryka dysponuje ponad 12 000 m² standardowego warsztatu produkcyjnego, a każda maszyna do laminacji z tłoczeniem przechodzi test symulacyjny dopasowania kleju na wewnętrznym stanowisku testowym przed dostawą. Na podstawie rodzaju kleju, który klient planuje stosować lokalnie, wstępnie ustalamy optymalną wartość temperatury ogrzewania, prędkość przepływu kleju przez pompę oraz ciśnienie tłoczenia, dzięki czemu klient po otrzymaniu urządzenia musi jedynie załadować odpowiedni, dobrze dopasowany klej, aby rozpocząć stabilną masową produkcję – znacznie skracając tym samym cykl prób produkcyjnych wynikający z nieprawidłowego dopasowania kleju. Dla klientów, którzy potrzebują przełączać się pomiędzy wieloma formułami kleju na tej samej maszynie do laminacji z tłoczeniem w celu produkcji różnorodnych produktów z chusteczek, nasz zespół badań i rozwoju może przeprowadzić niestandardową modernizację modułu cyklu klejenia, dodając czujniki automatycznego czyszczenia kleju oraz monitoringu rzeczywistej lepkości w czasie rzeczywistym, co zmniejsza obciążenie związane z dostosowywaniem parametrów przy wymianie klejów.
Autorytatywna ekspertyza branżowa dotycząca doboru klejów dla różnych scenariuszy produkcyjnych maszyn do laminowania z wytłaczaniem kleju
Pan Gavin Brooks, starszy ekspert ds. materiałów i wyposażenia do przetwarzania papieru gospodarczego w ramach Międzynarodowego Stowarzyszenia TAPPI Tissue, z ponad 35-letnim doświadczeniem badawczym w branży, opublikował w 2026 r. profesjonalny przewodnik po doborze klejów do maszyn do laminowania z tłoczeniem i nakładaniem kleju. Przewodnik ten systematycznie przedstawia logikę doboru odpowiednich klejów w zależności od pozycjonowania produktu, prędkości produkcji oraz regionalnych norm nadzoru środowiskowego. Brooks zaznaczył, że zakłady produkujące na standardowych maszynach do laminowania z tłoczeniem i nakładaniem kleju o średniej prędkości masowe, ekonomiczne ręczniki dwu- lub trójwarstwowe powinny w pierwszej kolejności wybierać kleje wodne na bazie skrobi kukurydzianej przeznaczone do kontaktu z żywnością; ich niski całkowity koszt zakupu oraz cechy ekologiczne i bezpieczne czynią je idealnym rozwiązaniem umożliwiającym kontrolę ogólnych kosztów produkcji przy jednoczesnym spełnieniu światowych norm inspekcyjnych dotyczących papieru kontaktującego się z żywnością. Zakłady wyposażone w ulepszone maszyny do laminowania z tłoczeniem i nakładaniem kleju o wysokiej prędkości, dążące do osiągnięcia maksymalnej wydajności godzinowej oraz nieprzerwanego trzyzmianowego produkcji, powinny wybrać kleje wodne na bazie modyfikowanych włókien roślinnych o szybkim tworzeniu błony i suszeniu, które doskonale współdziałają z synchronicznym połączeniem procesów tłoczenia, laminowania i składania maszyny, nie powodując opóźnień wynikających z wolnego utwardzania kleju. Dla marek rozwijających wysokiej klasy grube, wielowarstwowe ręczniki tłoczone, przeznaczone do sprzedaży w luksusowych centrach handlowych oraz zagranicznych butikach detalicznych, optymalnym wyborem jest niskopachnąca, wysokoprzyczepna kompozytowa klej wodny dopasowany do niestandardowej, ciężkiej maszyny do laminowania z tłoczeniem i nakładaniem kleju – rozwiązanie to skutecznie eliminuje problem rozwarstwiania się grubych ręczników o dużej gramaturze po wielokrotnym używaniu. Brooks zwrócił również szczególną uwagę globalnych inwestorów w branży ręczników na fakt, że wiele tanich, niezgodnych z normami klejów dostępnych na rynku zawiera nadmierną ilość lotnych związków organicznych, co nie tylko powoduje automatyczne wyłączenie maszyny do laminowania z tłoczeniem i nakładaniem kleju w trybie ochrony gazowej, ale także uniemożliwia przejście testów środowiskowych surowców do papieru gospodarczego wymaganych w UE i Ameryce Północnej, prowadząc do zatrzymania eksportowanych gotowych ręczników oraz ogromnych strat związanych z anulowanymi zamówieniami. Jako certyfikowany podmiot płacący podatek kategorii A oraz krajowe przedsiębiorstwo technologii wiodących, wdrożyliśmy tę autorytetową, branżową konkluzję dotyczącą doboru klejów w pełnym zestawie usług technicznych w fazie pre-sale; nasz wielojęzyczny zespół techniczny opracowuje dla klientów indywidualne schematy doboru klejów, uwzględniając lokalne przepisy środowiskowe, prędkość działania linii produkcyjnej oraz specyfikację docelowych ręczników, zapobiegając tym samym zakupowi niewłaściwych klejów bez wsparcia profesjonalnych danych.
Długoterminowe, stabilne normy eksploatacji po dobraniu odpowiedniego kleju do maszyny do laminowania z wytłaczaniem kleju
Wybór wyłącznie kleju idealnie dopasowanego do maszyny do laminowania z wytłaczaniem nie gwarantuje długotrwałej, bezawaryjnej produkcji ciągłej; nasz zespół techniczny ds. obsługi posprzedażowej opracował na podstawie długoterminowych danych produkcyjnych ze współpracy z fabrykami na całym świecie kompleksowy zestaw praktycznych wytycznych dotyczących zarządzania klejem oraz konserwacji sprzętu, obejmujący codzienną przechowę kleju, cykliczną konserwację systemu nakładania kleju w maszynie oraz dynamiczną korektę parametrów przy zmianie specyfikacji papieru surowego. Po pierwsze, operatorzy muszą przeprowadzić proste oczyszczanie nowego kleju przez filtrację przed jego wprowadzeniem do zbiornika magazynowego maszyny do laminowania z wytłaczaniem, usuwając drobne zanieczyszczenia stałe mieszające się z klejem, aby zmniejszyć prawdopodobieństwo zatykania rurociągów i skrobaków; zbiornik magazynowy kleju powinien stale utrzymywać zakres temperatury stałej ustawiony przez system PLC maszyny, aby uniknąć wahania lepkości spowodowanego nadmierną różnicą temperatur, co prowadziłoby do niestabilnej grubości warstwy kleju. Po drugie, należy ustalić stały cykl czyszczenia codziennego w zależności od rodzaju stosowanego kleju: zakłady korzystające z kleju z mąki kukurydzianej powinny opróżniać pozostałości kleju z rurociągu obiegu i myć wałek nakładający klej ciepłą wodą przed codziennym wyłączeniem urządzenia; zakłady stosujące modyfikowany klej roślinny o wysokiej lepkości powinny uruchamiać funkcję automatycznego czyszczenia rurociągu co 8 godzin ciągłej pracy urządzenia, aby zapobiec utwardzaniu się koloidu w wąskich rurociągach. Po trzecie, przy zmianie gramatury papieru surowego lub regulacji głębokości wytłaczania w maszynie do laminowania z wytłaczaniem operatorzy muszą synchronicznie dostosować parametr przepływu pompy klejowej na ekranie dotykowym zgodnie z prędkością tworzenia się warstwy kleju, zapewniając stabilną siłę wiązania warstw w tkaninie wytłaczanej bez nadmiernego wypływu kleju, który mógłby zabrudzić wzory wytłaczania. Zbudowaliśmy kompleksową globalną sieć dostaw części zamiennych obejmującą Bliski Wschód, Afrykę, Amerykę Południową oraz kraje Wspólnoty Niepodległościowych Państw (CIS), która umożliwia szybką dostawę elementów zamiennych, takich jak pompy do podawania kleju, czujniki temperatury stałej oraz stalowe wałki nakładające klej, gdy długotrwałe stosowanie nieodpowiedniego kleju powoduje korozję i zatykanie komponentów urządzenia. Jednocześnie wszyscy klienci zakupujący maszynę do laminowania z wytłaczaniem mogą korzystać z trwałej, zdalnej, indywidualnej obsługi technicznej w formie wideokonferencji; w przypadku wystąpienia nieprawidłowości jakości laminatu lub awarii systemu nakładania kleju po wymianie kleju nasi inżynierowie mogą w czasie rzeczywistym udzielać zdalnej pomocy w korekcie parametrów lepkości oraz w przeprowadzeniu operacji czyszczenia rurociągów, skutecznie ograniczając przestoje produkcyjne wynikające z nieodpowiedniego stosowania i zarządzania klejem.
Spis treści
- Rzeczywisty przypadek strat w fabryce spowodowany użyciem niewłaściwego kleju w maszynie do laminowania z tłoczeniem wypukłym
- Analiza klasyfikacji zawodowej oraz zgodności maszynowej kwalifikowanych klejów do maszyn do laminowania z tłoczeniem
- Próg dopasowania między fizycznymi wskaźnikami kleju a strukturą sprzętową maszyny do laminacji z tłoczeniem klejem
- Autorytatywna ekspertyza branżowa dotycząca doboru klejów dla różnych scenariuszy produkcyjnych maszyn do laminowania z wytłaczaniem kleju
- Długoterminowe, stabilne normy eksploatacji po dobraniu odpowiedniego kleju do maszyny do laminowania z wytłaczaniem kleju
