
 EN
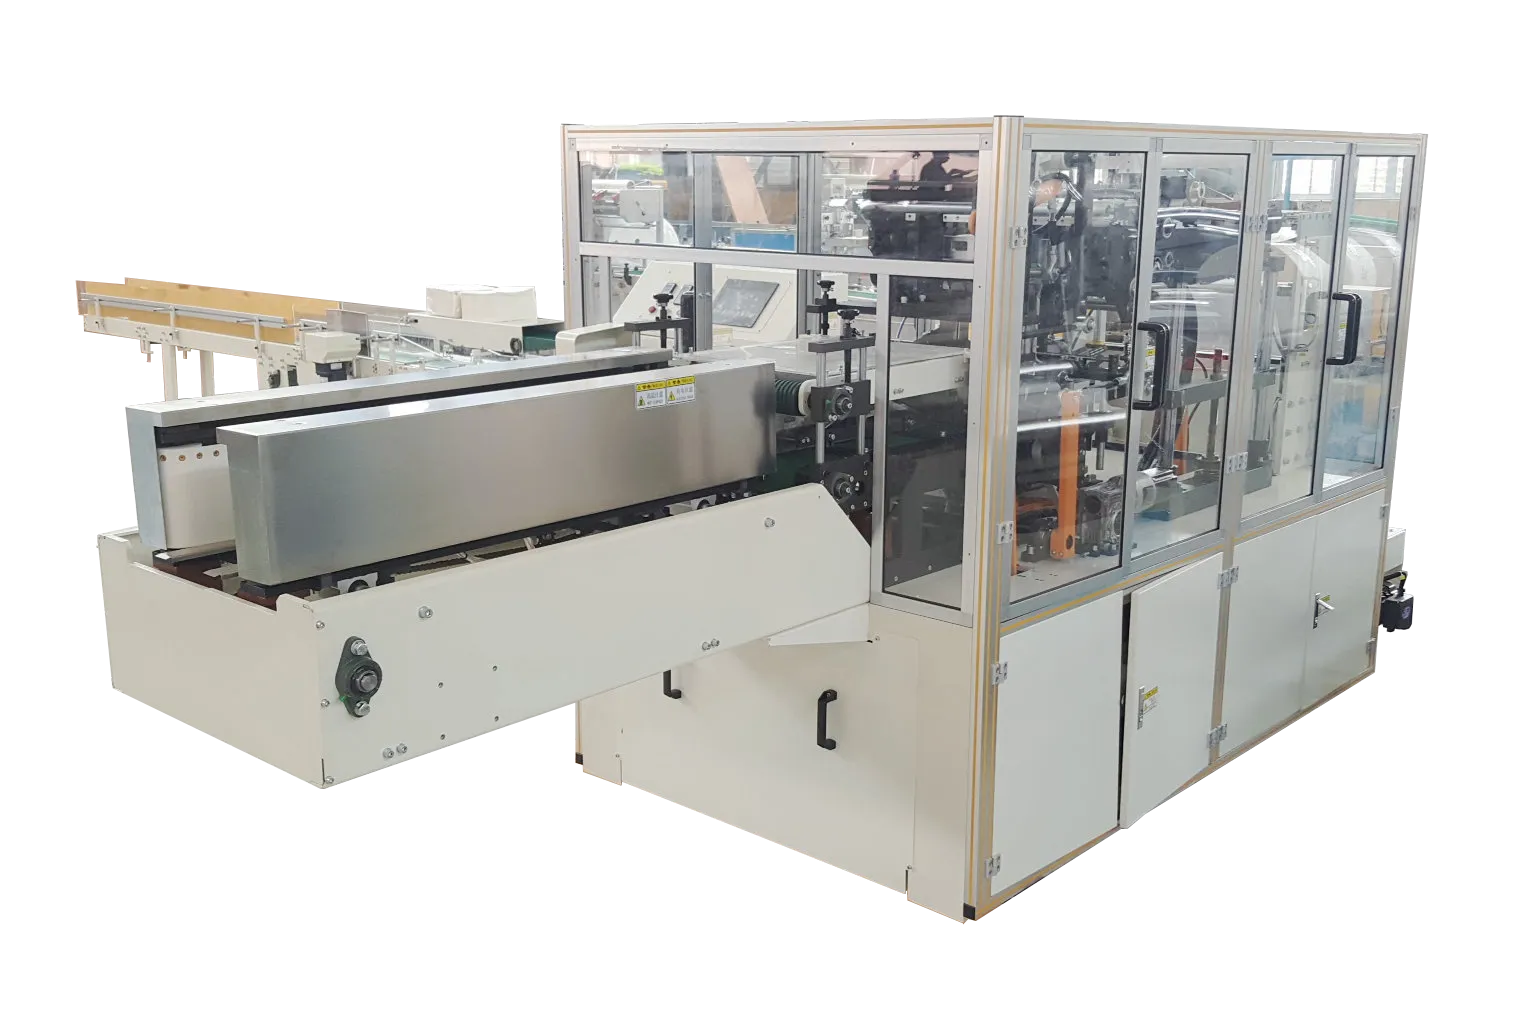
Pagrindinė automatinės popieriaus rankšluosčių gamybos mašinų automatizavimo architektūra
PLC–HMI–IoT integracija beperstabiniam procesų tęstinumui
Šiuolaikinės automatinės popieriaus gaminimo įrangos centrinė nervų sistema yra jos integruota valdymo architektūra – savireguliuojantis skaitmeninis ciklas, kuris pakeičia rankinį sprendimų priėmimą realiuoju laiku vykstančia adaptuota koordinacija. Jos šerdyje yra programuojamasis logikos valdiklis (PLC), veikiantis kaip realiojo laiko smegenys, nuolat apdorojantis signalus iš dešimčių jutiklių, stebintių kritinius parametrus, tokius kaip popieriaus įtempimas, drėgmės kiekis ir storis. Žmogaus–mašinos sąsaja (HMI) šią informaciją paverčia intuityvia lietukuoja ekranu paremta valdymo pultu, leisdama vienam operatoriui prižiūrėti visą gamybos liniją – ne tik atskirus postus. Šis poslinkis transformuoja veiklą iš reaktyvios į prognozuojamą: naudojant vieningą ryšio protokolą, sistema per milisekundes sinchronizuoja vyniojamąjį įrenginį su reljefuojančiu vienetu, taip užkertant kelią popieriaus juostos plyšimams ir nustatymo netikslumams, kurie kitu atveju sukeltų brangų prastovų laiką arba kokybės nuokrypius. IoT ryšys išplečia šią išmintį už gamyklos ribų, leisdamas nuotoliniu būdu stebėti įrangą, gauti prognozuojamos techninės priežiūros įspėjimus bei integruoti sistemą su įmonės valdymo sistemomis – tai pagrindiniai veiksniai, padedantys gerinti bendrą įrangos veiksmingumą (OEE), kaip pabrėžta 2023 m. išmaniųjų gamybos sistemų analizėje.
Pagrindiniai automatiniai moduliai: krepingas, reljefinis spaustuvas, pjovimas ir supakuojimas
Šie sinchronizuoti moduliai atlieka fizinę pirminio ritinio transformaciją į baigtus vartotojo produktus – visiškai automatizuotai ir be rankinio aptikimo. Krepingo module PLC palaiko tikslų, nuolatinį daktaro peiliuko kampą ir slėgį prieš Jankio džiovintuvą – pakeisdama subjektyvią taktilinę vertinimą pakartotinai valdoma kontrolės sistema, kuri yra būtina siekiant nustatytos minkštumo ir tūrio. Toliau embosavimo module naudojami aukštos tikslumo rašto ritiniai, sinchronizuoti iki mikrosekundės, kad užtikrintų be priekaištų sluoksnių sujungimą be klijų nesėkmių ar neteisingo padėjimo. Šiuolaikinės sistemos leidžia greitai keisti embosavimo ritinius naudojant HMI pagrįstą receptų parinktį – pašalinant mechaninius reguliavimus ir sumažinant perstatymo laiką iki 70 %. Toliau nuolatinis lakštas patenka į pjovimo modulį, kuriame PLC realiuoju laiku apskaičiuoja tikslų lapų skaičių ir ilgį, nukreipdama didelės našumo sukamąsias arba rąstų pjovimo peilis su mikronų tikslumu. Galiausiai supakuojamojo modulio automatizacija apima pervežimą, pozicionavimą, maišų įdėjimą, sandarinimą ir ženklinimą – sukuriant hermetišką, be žmogaus dalyvavimo aplinką, kuri pašalina pagrindinius produkto užteršimo ir operatoriaus fizinės įtampos šaltinius.
Kiekybiški našumai veiklos efektyvumo ir kokybės kontrolėje
Defektų aptikimas tikruoju laiku ir uždarojo ciklo taisymas
Kokybės užtikrinimas keičiasi iš galutinio etapo kontrolės taško į nuolatinį, aktyvų procesą. Aukštos raiškos vaizdo sistemos ir lazeriniai jutikliai visą laiką tikrina visą juostą pilna gamybos greičiu, nedelsdami aptikdamos mikroskopines plyšio vietas, pagrindo svorio neatitikimus ir išgaubimo netikslumus. Šios nukrypimų situacijos inicijuoja uždarą kilpą: PLC automatiškai koreguoja parametrus prieš srautą – pvz., Jankio džiovintuvo garų slėgį, krepavimo peilio geometriją arba išvyniojimo įtempimą – nepristabdant linijos veiklos. Tai pašalina vėlavimą, būdingą rankiniam tikrinimui, kai defektai gali plisti dešimtis metrų, kol bus aptikti. Rezultatas – vienoda produkto kokybė ir žymiai sumažintos atliekos. Skirtingai nuo pusiau automatizuotų linijų, kurios remiasi periodiniais bandymais, visiškai automatizuotos sistemos patikrina kiekvieną juostos metrą – užtikrindamos 100 % atitiktį specifikacijoms ir pasiekdamos matomų naudų tiek išeigos, tiek nuoseklumo srityse.
4,3 kartų mažiau partijų atmestų nei pusiau automatizuotose linijose (2023 m. TAPPI lyginamasis tyrimas)
Pagal 2023 m. TAPPI pramonės lyginamąjį rodiklį, įmonės, naudojančios visiškai automatinius popieriaus rankšluostiams gamybos įrengimus, turėjo 4,3 karto mažiau partijų atmestų produktų nei įmonės, veikiančios pusiau automatinėmis linijomis. Šis žymus pagerėjimas tiesiogiai susijęs su ankstyvu, automatiniu nukrypimų taisymu – tai neleidžia nedideliems technologinio proceso nuokrypiams pablogėti iki tokio lygio, kad būtų atmesti ritiniai ar didieji ritiniai. Ekonomiškai tai reiškia mažesnį žaliavų švaistymą ir sumažintą papildomo darbo sąnaudas, kartu žeminant gamybos kainą už toną bei stiprinant prekės ženklo pasitikėjimą dėl nuolat aukštos kokybės gamybos rezultatų.
Darbo jėgos optimizavimas: kaštų mažinimas ir darbo jėgos transformacija
92 % mažesnis rankinio įsikišimo taškų skaičius – atvejo tyrimas iš Indijos
2023 m. atlikta tyrimo atvejo analizė vienoje lyderių Indijos audinių gamybos įmonėje parodė 92 % mažėjimą rankinio įsikišimo taškuose – nuo 50 atskirų sąlyčio taškų iki tik keturių – įdiegus visiškai automatinę popieriaus audiniams gaminti mašiną. Integruotos PLC–HMI–IoT valdymo sistemos nepriklausomai tvarkė ritulių įkrovimą, juostos įtempimą ir automatinį sujungimą, pašalinus poreikį nuolat stebėti operatoriams ilgalaikiuose gamybos cikluose. Tiesioginiai darbo jėgos kaštai sumažėjo apie 60 %, nes darbuotojai perėjo nuo pakartotinių rankinių užduočių prie aukštesnės vertės vaidmenų kokybės užtikrinime, duomenų analizėje ir numatytojo techninio aptarnavimo srityse. Perpaskirstydami po tris operatorius kiekvienoje pamenoje į priežiūros pareigas, gamykla per šešis mėnesius pasiekė 35 % OEE padidėjimą. Automatizacija taip pat sumažino chronišką darbo jėgos stygių ir personalo keitimąsi – tai palaikė struktūruoti kvalifikacijos kėlimo renginiai – ir leido vykdyti gamybą „be šviesos“ iki 18 valandų kasdien. Svarbiausia, kad darbo jėgos optimizavimas čia atspindi strateginę darbo jėgos transformaciją – ne tik darbuotojų skaičiaus mažinimą – bet ir atsparumo, lankstumo bei ilgalaikės operacinės brandos sukūrimą.
Mastelbumas ir ateities reikalavimams atitinkamumas su visiškai automatizuota audinių gamyba
Visiškai automatinės popieriaus rankšluosčiams gamybos mašinos sukurtos modulinėje, skaitmeninėje architektūroje, kurios pagrindinis tikslas – augimas ir lankstumas. Papildomi perdirbimo moduliai arba supakuojamosios linijos gali būti be problemų integruojami, nepertraukiant pagrindinės linijos veiklos. Tas pats PLC pagrindu veikiantis valdymo šerdies elementas, kuris šiandien koordinuoja popieriaus suklimpimą, reljefinimą ir pjovimą, taip pat palaiko nuotolinę diagnostiką, „per oro“ receptų atnaujinimus bei natūralią Industry 4.0 sąveiką – įskaitant OPC UA ir MQTT protokolus. Kai keičiamos žaliavų rūšys arba gaminio techninės specifikacijos, centrinis receptų valdymo įrankis per kelias sekundes perkonfigūruoja visus susijusius technologinius parametrus – tai paverčia kadaise užtrukusią kelias valandas linijos perstatymo operaciją beveik akimirkiniais nustatymais. Realiojo laiko OEE, energijos suvartojimo ir defektų rodikliai tiesiogiai perduodami į ERP ir MES sistemas, leisdami vadovams prognozuoti pajėgumų apribojimus, optimizuoti grafikus ir derinti gamybą su tvarumo rodikliais. Svarbiausia – našumas daugiau nėra susietas su darbuotojų skaičiumi: vienas priežiūros specialistas gali prižiūrėti kelias gamybos linijas, todėl vidutinės apimties celiuliozės ir popieriaus gamyklos gali plėsti antrąją pamatą ar pradėti naujų prekių vienetų gamybą, beveik nepadarant papildomų įdarbinimų. Tai daro šią liniją ne tik gamybos priemone – ji tampa ateities reikalavimus atitinkančia platforma, galinčia tobulėti kartu su rinkos poreikiais, teisinėmis nuostatomis ir technologiniais pasiekimais.
Dažniausiai paskyrančių klausimų skyrius
Kokia yra PLC vaidmuo automatinėse popieriaus rankšluosčių gamybos mašinose?
PLC veikia kaip mašinos realiuoju laiku veikiantis smegenys, apdoroja duomenis iš jutiklių, optimizuoja eksploatacijos parametrus ir užtikrina nuolatinę gamybą be rankinio įsikišimo.
Kaip IoT pagerina popieriaus rankšluosčių gamybą?
IoT leidžia nuotoliniu būdu stebėti procesus, gauti prognozuojamos priežiūros įspėjimus ir integruoti sistemą su įmonės platformomis, taip gerinant eksploataciją ir įrangos veiksmingumą.
Kokie yra pagrindiniai šių mašinų automatizuoti moduliai?
Pagrindiniai moduliai apima krepavimą, reljefinį spaustuvą, pjovimą ir pakavimą – visi jie sinchronizuoti efektyviai ir aukštos kokybės popieriaus rankšluosčių gamybai.
Kaip tokios mašinos užtikrina aukštą produkto kokybę?
Pažangios vaizdo sistemos ir jutikliai realiuoju laiku aptinka defektus, leisdami PLC nedelsiant atlikti taisymus, kad būtų užtikrinta vienoda kokybė ir sumažintos atliekos.
Kokie yra visiškos automatizacijos sąnaudų ir darbo jėgos pranašumai?
Automatizacija žymiai sumažina rankinio darbo etapus, sumažina darbo jėgos išlaidas, padidina našumą ir perkėlia darbuotojus į aukštesnės vertės pareigas, galiausiai padidindama bendrą įrangos veiksmingumą (OEE).
Ar šios mašinos gali prisitaikyti prie gamybos reikalavimų pokyčių?
Taip, jos sukurtos remiantis modulinėmis, skaitmeninėmis architektūromis ir gali be problemų integruoti naujus modulius arba prisitaikyti prie gamybos pokyčių naudodamos centrinę receptų valdymo sistemą.
Turinys
- Pagrindinė automatinės popieriaus rankšluosčių gamybos mašinų automatizavimo architektūra
- Kiekybiški našumai veiklos efektyvumo ir kokybės kontrolėje
- Darbo jėgos optimizavimas: kaštų mažinimas ir darbo jėgos transformacija
- Mastelbumas ir ateities reikalavimams atitinkamumas su visiškai automatizuota audinių gamyba
-
Dažniausiai paskyrančių klausimų skyrius
- Kokia yra PLC vaidmuo automatinėse popieriaus rankšluosčių gamybos mašinose?
- Kaip IoT pagerina popieriaus rankšluosčių gamybą?
- Kokie yra pagrindiniai šių mašinų automatizuoti moduliai?
- Kaip tokios mašinos užtikrina aukštą produkto kokybę?
- Kokie yra visiškos automatizacijos sąnaudų ir darbo jėgos pranašumai?
- Ar šios mašinos gali prisitaikyti prie gamybos reikalavimų pokyčių?
