
 EN
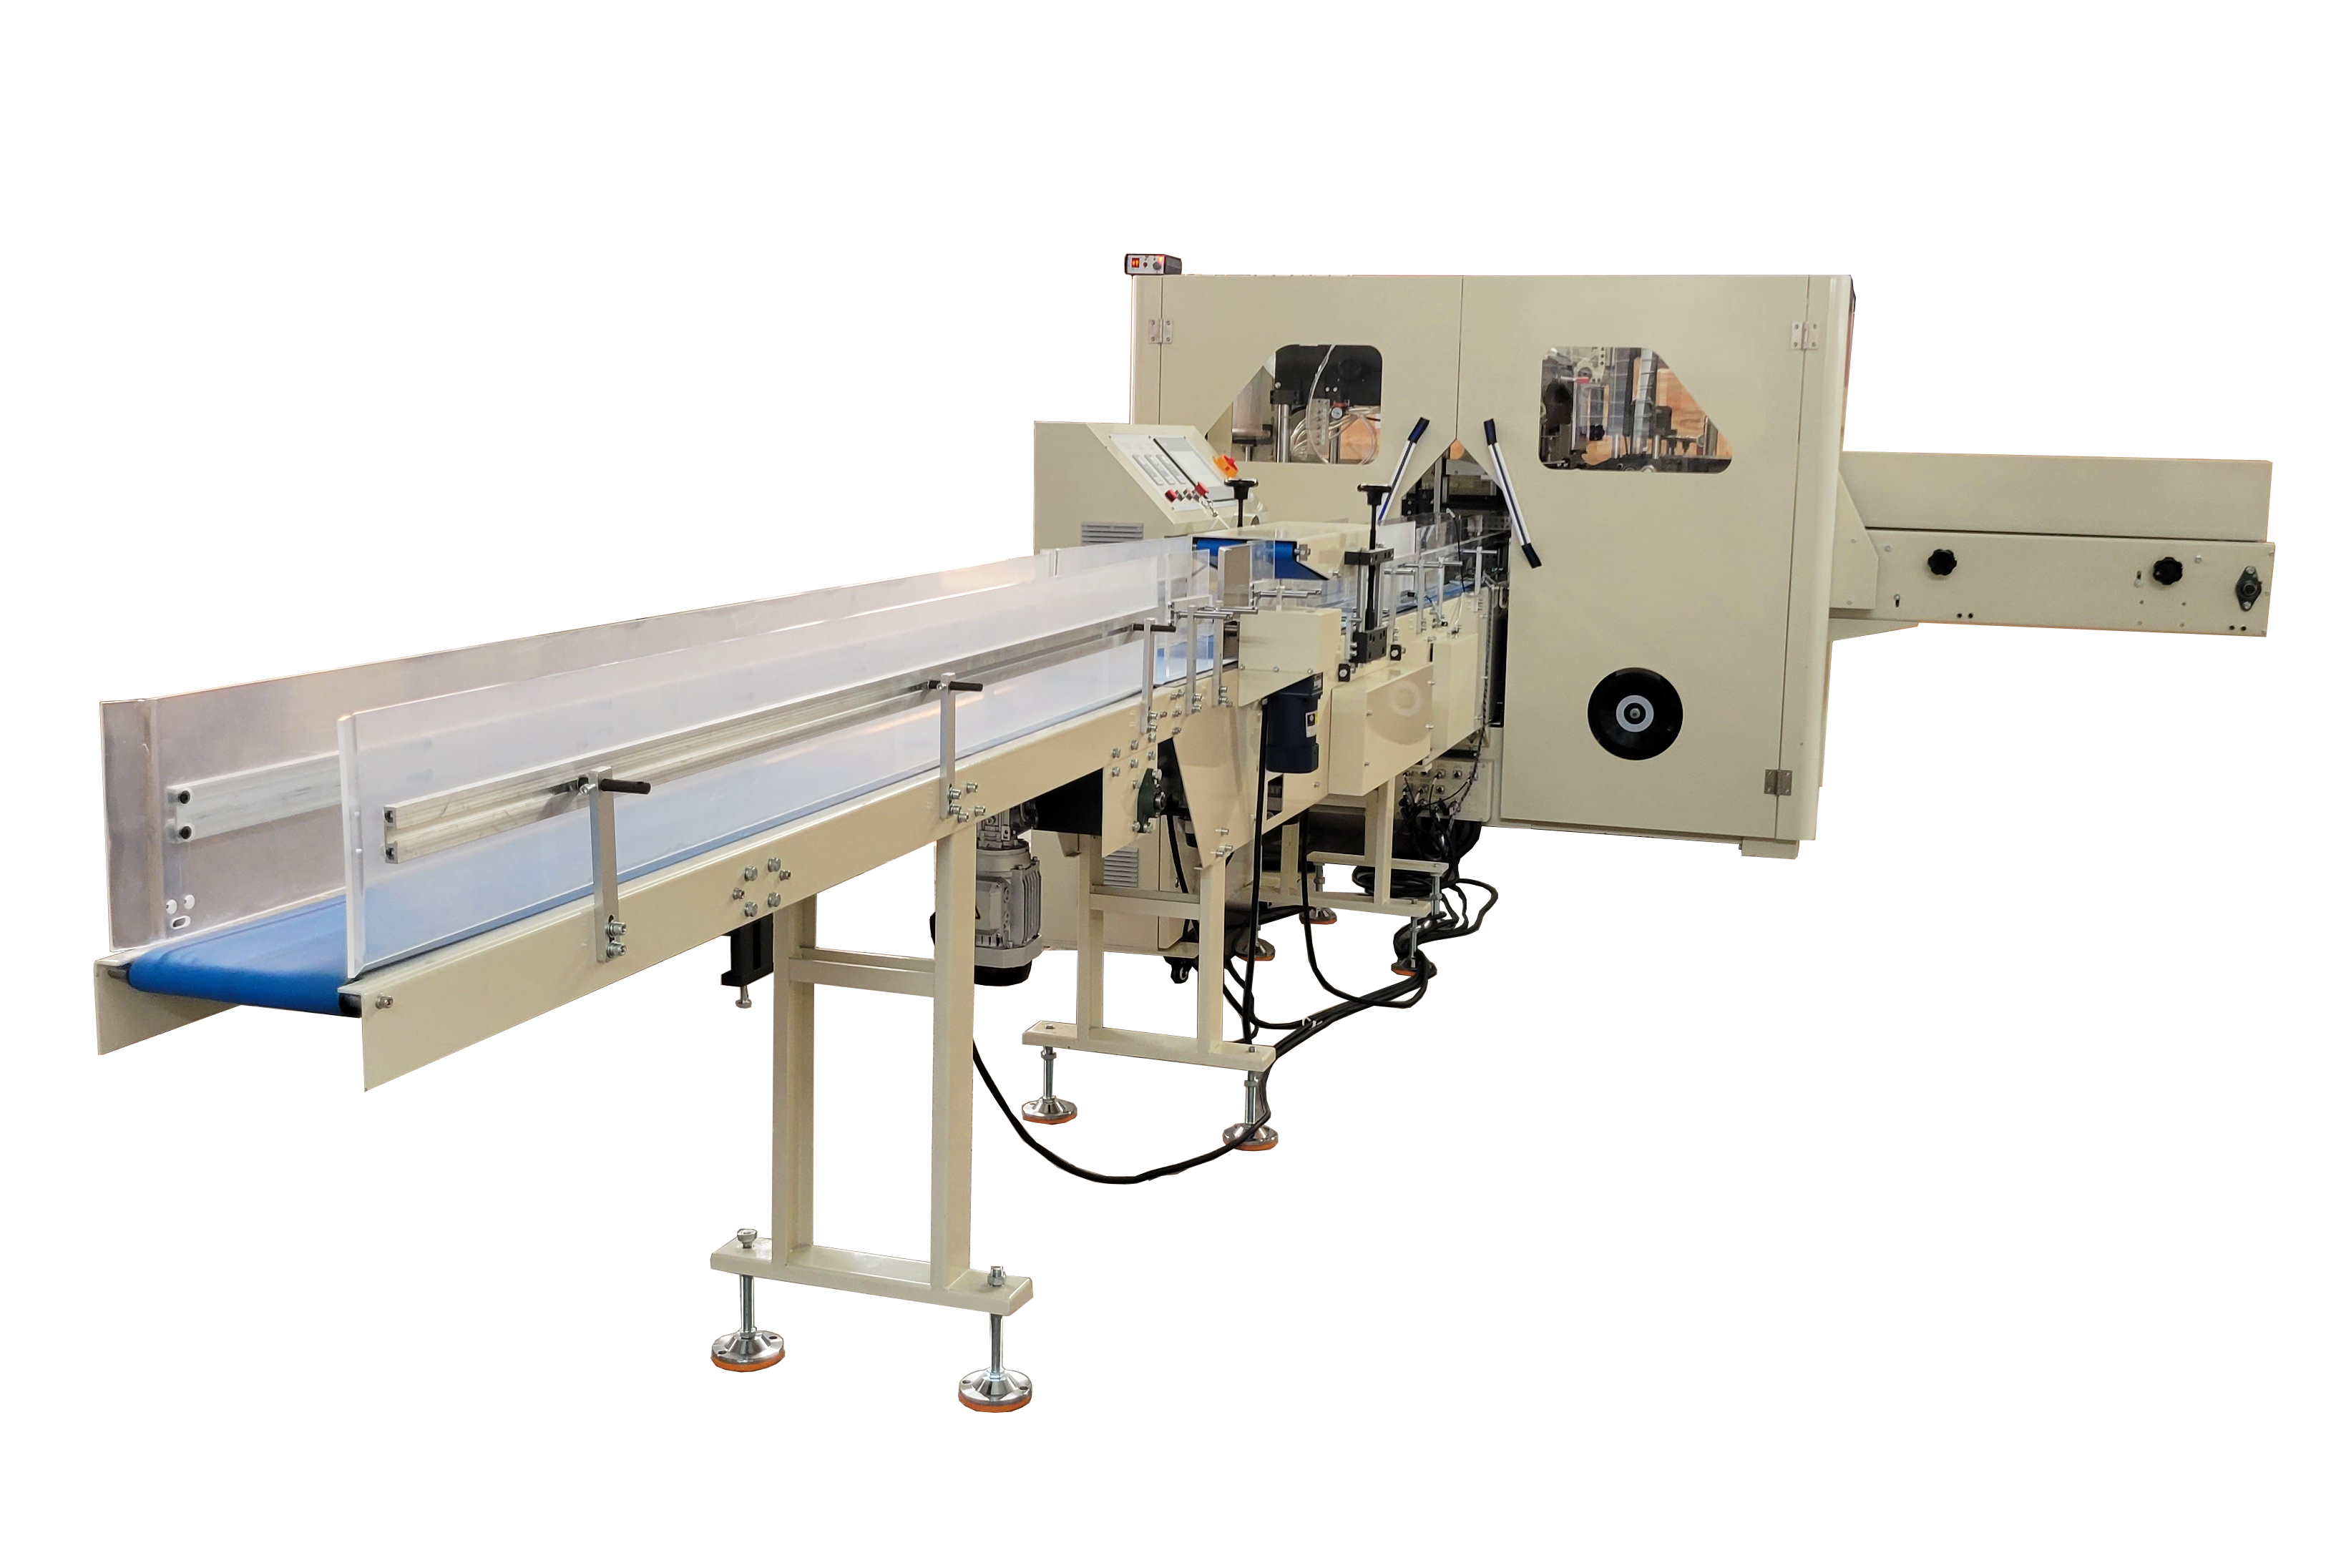
Основни механизам: Како ребросирани ролери физички доносе обрасце површине
Механичка деформација путем контактног прецизног ролера
Ролици за рембосирање обликују обрасце контролисаним механичким деформацијамапримјењујући интензиван локализовани притисак за трајно реструктурирање папирних влакана. Како субстрат пролази кроз нож између прецизно гравираног челичног ваљка за гравирање (6070 тврдоће Шор Д) и отпорног ваљка за подршку, контактне снаге прелазе снагу износилаца влакана, изазивајући пластичну деформацију која одговара папиру геометрији ваљ Студије о деформацији реброса потврђују да су за конзистентан пренос обрасца потребни интензитети притиска у распону од 1,58 кН/мм. Пошто папир показује 2545% еластичну рекуперацију, задржавање деформисане структуре након нипа је од суштинског значаја за јаку дефиницију. Специјални роли за резбурдирање избегавају компромисе који су присутни у комбинованим системимаза разлику од машина за ламинирање лепила за резбурдирање, где истовремено захтеви за адхезију и текстурирање површине компромисују притисак, температуру и време боравка.
Кључни параметри процеса: притисак, температура и време за остајање
Док притисак покреће деформацију, оптимална верност обрасца зависи од синергијске контроле температуре и времена боравка:
| Параметри | Утицај на пример верности | Типични опсег (фини обрасци) |
|---|---|---|
| Температура | Омеква целулозу, повећава проток пластике и оштрину ивица | 40°70°C |
| Времено престанка | Управља преносом енергије и попуњавањем шупљине без пуцања влакана | 1842 миси |
| Брзина ролка | Одређује ефикасно време интеракције у ножници | 100400 м/мин |
Повишане температуре у овом распону побољшавају мобилност влакана и смањују потребан притисак за ребросирање. Микросекунди времена за задржавање наређеног путем синхронизованих брзина ролка могуће довољно померање материјала у гравиране шупљине, избегавајући неуспех на затезању. У неинтегрираним линијама резбосирања, топлотна контрола усмерава се само на обраду слоја; ово је у оштрим контрастима са машинама за ламинирање лепила, где топлота мора истовремено активирати лепило и сачувати резборану топографијудвоструки циљ који по својој природи ограничава флексибилност процеса.
Достизање верности обрасца: Инжењерство ваљка и компатибилност папира
Цифрова гравирање за прецизност карактеристика испод 50 мкм
Високоверностни резбање почиње са геометријом површине ролкаи дигитални гравирање (преко ласер или електрон-бај систем) пружа потребну прецизност. Са дубином допуштања од ± 5 мкм, он поуздано репродукује карактеристике испод 50 мкмкао што су ленени ткани или микротекстбез ризика од искривљења хемијског ецкирања или механичког фрезирања. Овај директен дигитални превод у физички осигурава скоро савршен пренос намере дизајна на папирну површину. На крају крајева, тачност гравирања ролера поставља горњу границу за постигнуту резолуцију обрасца.
Оптимизација тврдоће ваља (6070 Д) у односу на тежину папира
Тврдоћа ваљка мора бити у складу са тежином папира како би се избалансирала дубина отпечатка и структурна интегритет. 60 Шор Д ролер обезбеђује контролисану у складу за лаге папире (70100 гсм), омогућавајући проникљење чисте шупљине без пуцања веб-раскапа. За тежак картон (300+ гсм), чврстији ваљак 70 Шор Д осигурава довољну преносност снаге како би се постигло трајно деформација без прекомерне компресије. Када се интегрише у машину за ламинирање лима за резбургирање, додатна топлотна управљања је критична: прегревање из секције ламинирања може омекнути претходно резбургиране влакна, замагљавајући дефиницију обрасца пре него што се деси фиксација лепила. Управо избор тврдоће тако штити тактилни интегритет кроз доле по поток преображавајуће кораке.
Ролери за резбургирање против машине за ламинирање лепила за резбургирање: функционалне улоге и изазови интеграције
Ребосинг ваљци и ребосинг ламинирајући ламинирајући лиме служију различите физичке функције. Ваљци деформишу супстрате директно механичким притиском како би створили тактилне обрасце; машине за ламинирање лепила везују слојеве користећи лепилоуводећи функционални медијатор који није присутан у чистом ребосирању. Њихова интеграција уводе унутрашњу напетост: један процес даје приоритет прецизној топологији површине, други се фокусира на адхезију интерфејс.
Када ламинација лепила угрожава верност
Комбиновање ових операција често погоршава квалитет обрасца због три примарна механизма интерференције:
- Миграција вискозности лепила : Неравномерно или прекомерно наношење лепка може да преплави фине резбоване убоде, попуњавајући детаље уместо да их очува.
- Извраћања топлотне обраде : Топла која се користи за активирање лепила мења унапред постављену равнавељивање влакана, узрокујући делимично опуштање ребровираних врхова и долина.
- Прераспределба притиска : Сила нипа се помера ка постизању чврстоће везе, смањујући трајно локализовано оптерећење потребно за одржавање дубине обрасца.
Ови ефекти састављају оперативну непрецизност чинећи губитак верности не само могућим, већ статистички вероватним када процеси дизајнирани за супротне физичке исходе деле једну платформу.
Наука о материјалима из рембосирања: Како се композиција папира тиче задржавања обрасца
Дуговечност обрасца зависи од тога како унутрашња архитектура папира реагује на механичку деформацију и задржава је. Три међусобно повезана фактора доминирају: морфологија влакана, густина и садржај влаге. Дуга, флексибилна влаканахарактеристична за премијерно необројене коцкесвије и реоријентишу се под притиском без кршења, подржавајући дубље, трајније отиске. Папири са кратким влакнама (нпр. многи рециклирани сорти) склони су кршењу или клизну влакана, што резултира брзим растирањем обрасца током времена. Основна тежина додатно модулише понашање: тешке лепе (> 300 гсм) равномерно распоређују оптерећење и отпоручују поврат; лакше листове (< 200 гсм) ризикују повратну ушивљење или рушење финих особина. Од суштинског значаја је да овај одговор материјала постаје одлучујући током накнадне обраде, посебно у машинама за ламинирање лепила за резбур, где додата топлота и влага од наношења лепила могу убрзати деградацију обрасца ако субстрат нема својствену димензијску Избор папира, стога, мање је о почетном визуелном утицају и више о инжењерству дугорочне тактилне перформансе током читавог производње радног тока.
Подела за често постављене питања
Шта су ребросирани ваљци и како раде?
Ролици за рембосирање су алати који се користе за штампање обрасца и текстура на супстрате као што је папир применом локализованог механичког притиска. Они изазивају пластичну деформацију како би трајно променили површинске карактеристике материјала који се обрађује.
Зашто је притисак критичан у процесу резбирања?
Притисак је од кључног значаја јер покреће механичку деформацију папирних влакана, осигуравајући да површина субстрата одговара узору гравираног ваљка.
Која је улога температуре и времена боравка у резбурзивању?
Температура омекшава целулозу у папиру, повећавајући пластични проток и оштрину детаља, док време боравка регулише пренос енергије како би се постигла одговарајућа дубина отиска без оштећења влакана.
Како тврдоћа ваљка утиче на резултате резбурања?
Тврдоћа ваљка мора бити у складу са тежином папира; мечнији ваљци одговарају лаким папирима, док су тежи ваљци идеални за тешке картонске плоче, обезбеђујући ефикасну деформацију без угрожавања структурне интегритета.
Како ламинација лепилом утиче на резборане обрасце?
Ламинација лепила може угрозити резбоване обрасце увођењем миграције лепила, деформација топлотне обраде и прераспределбе притиска, све што омета прецизно задржавање текстуре.
Sadržaj
- Основни механизам: Како ребросирани ролери физички доносе обрасце површине
- Достизање верности обрасца: Инжењерство ваљка и компатибилност папира
- Ролери за резбургирање против машине за ламинирање лепила за резбургирање: функционалне улоге и изазови интеграције
- Наука о материјалима из рембосирања: Како се композиција папира тиче задржавања обрасца
- Подела за често постављене питања
