
 EN
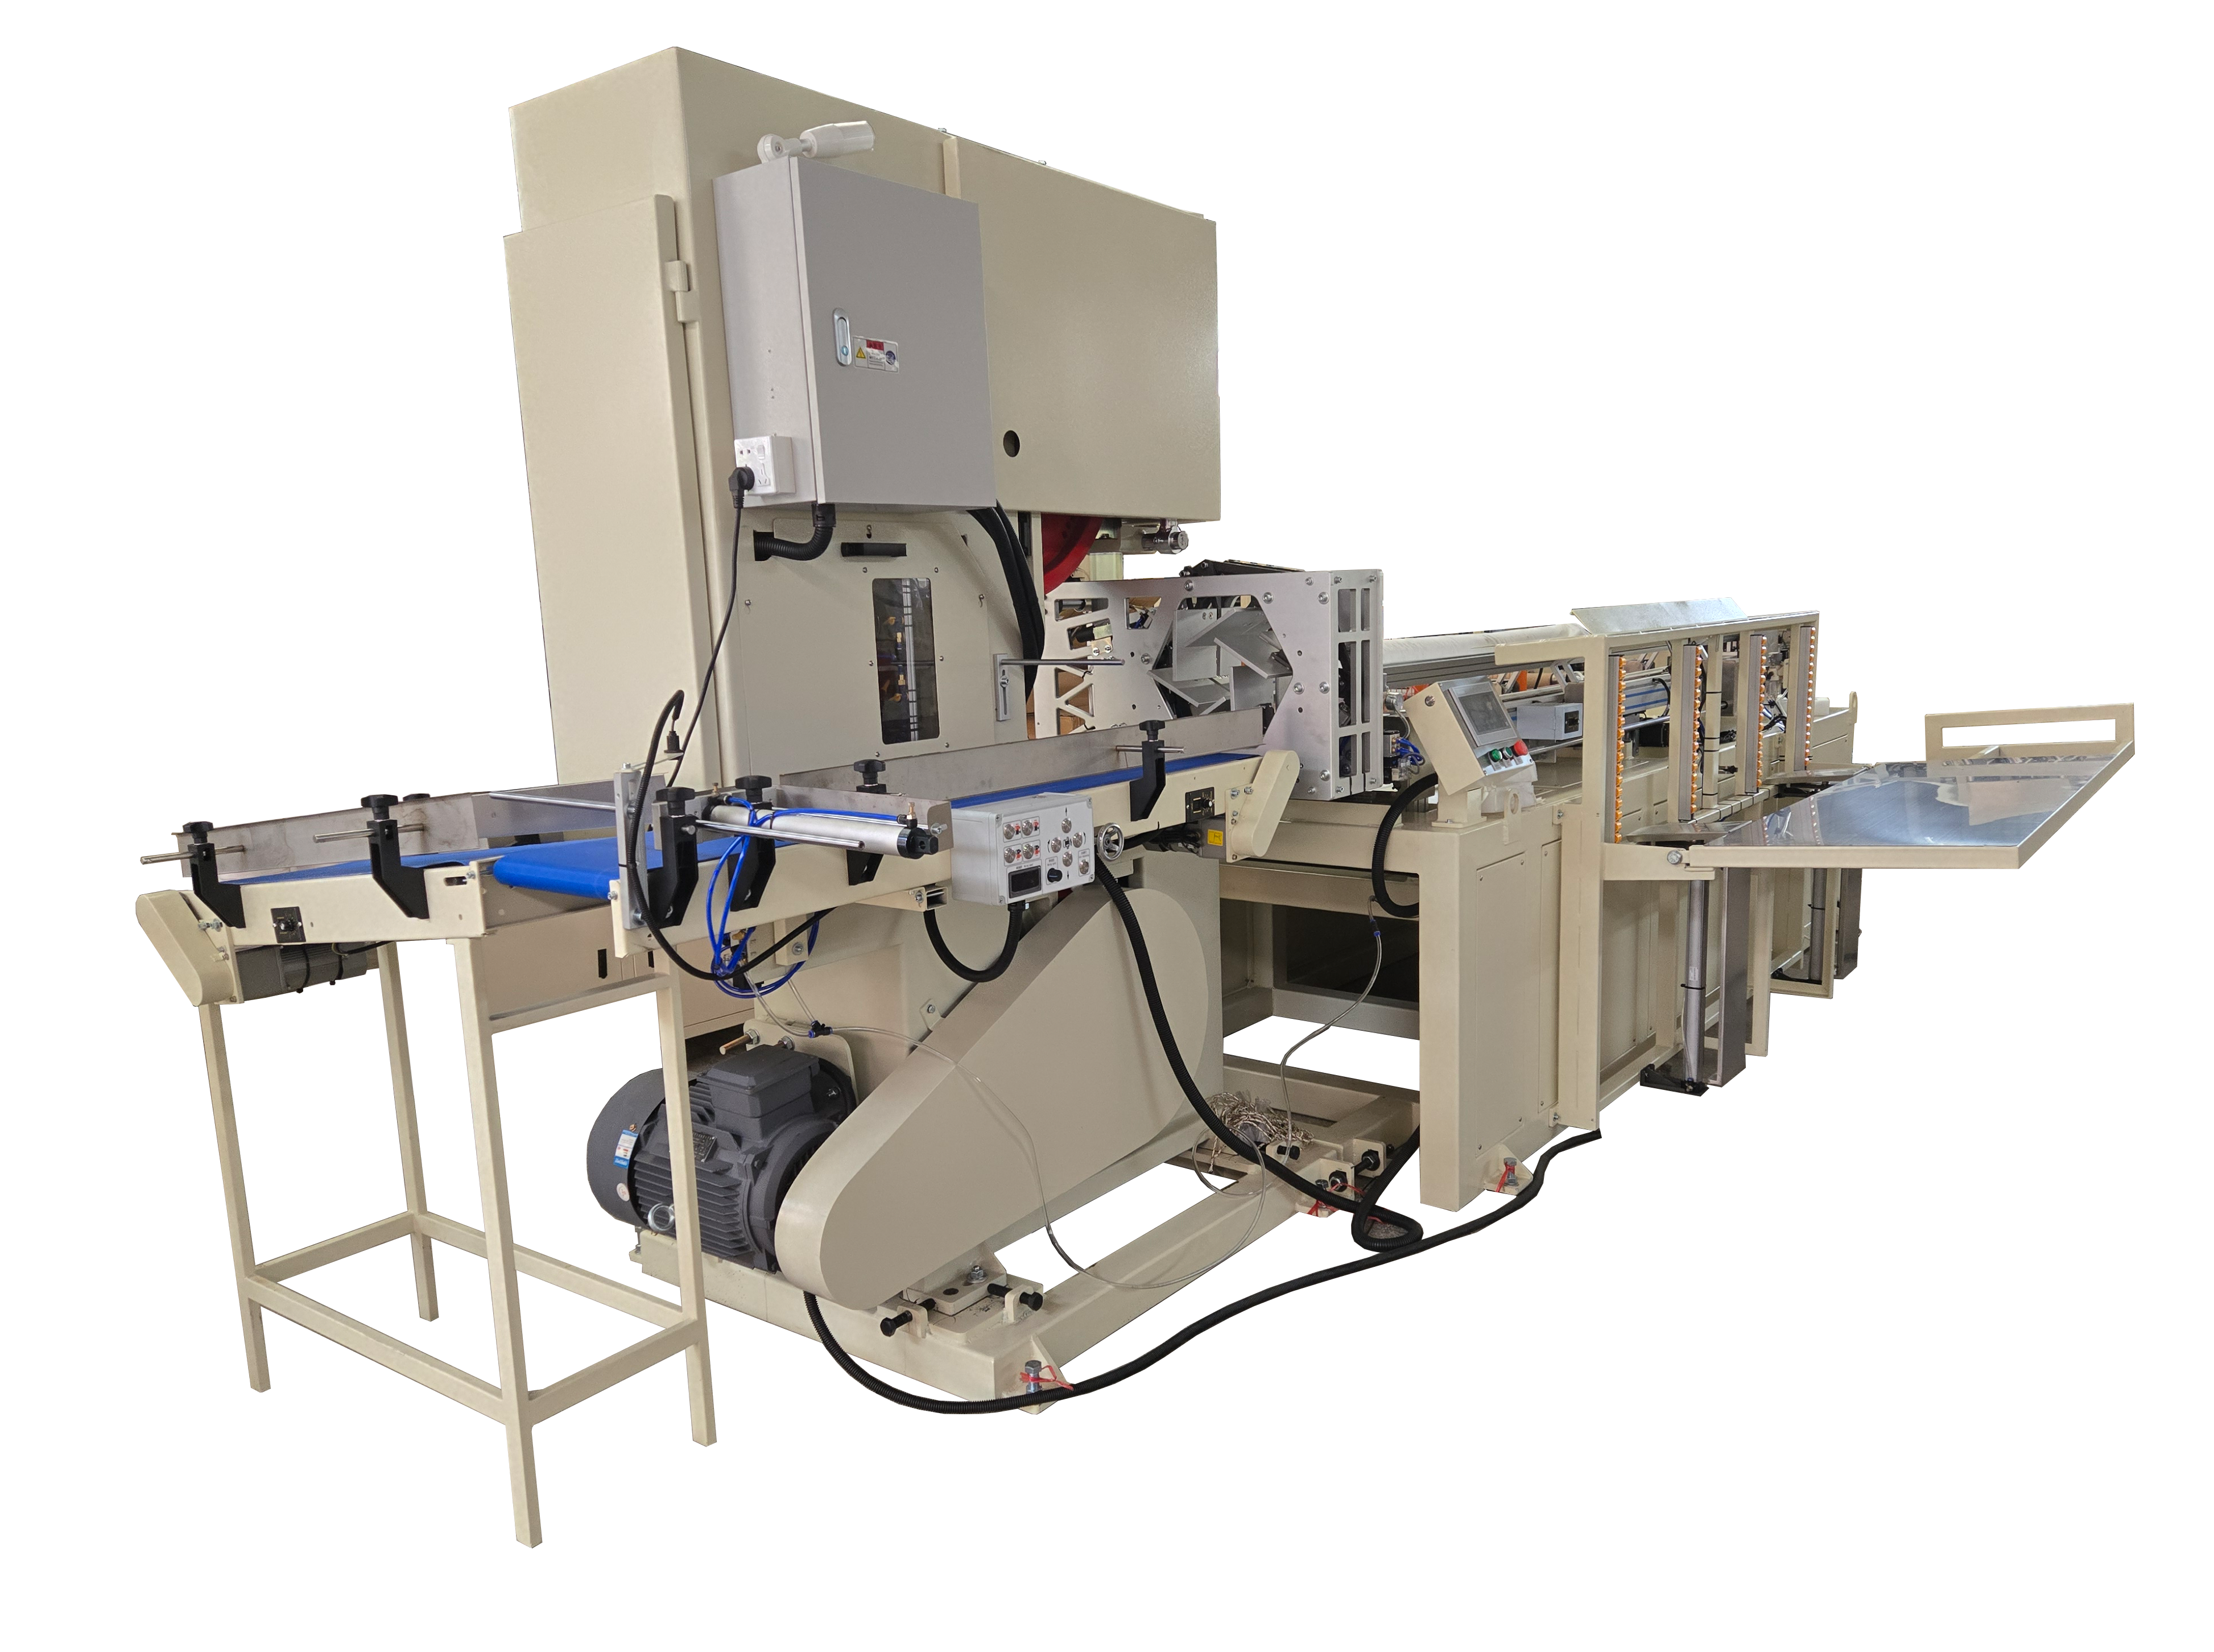
Kernperforasieparameters: Pas, aantal snyblaaie en vel-lengte
Hoe pas, aantal snyblaaie en vel-lengte saam die skeurkwaliteit en rolopbrengs bepaal
Perforasie-afstand—die afstand tussen opeenvolgende perforasielyne langs die web—mesaantal—die aantal snye per omwenteling van die perforasierol—en vel-lengte—die finale snylengte van elke vel—is onderling verwante veranderlikes wat saam die skeurprestasie en produksieopbrengs beheer. Hierdie parameters moet gelyktydig afgestel word om skoon, voorspelbare skeuring te verseker sonder om die integriteit van die web te kompromitteer of afval te genereer.
ʼN Kort pitgrootte gekombineer met ʼn hoë lemgetal verhoog die perforasiedigtheid, wat die skeurgemak verbeter maar moontlik die treksterkte verminder en die risiko van vroegtydige velafskeiding tydens terugwikkeling of hantering verhoog. ʼn Langere pitgrootte verminder die skeurpunte, wat tot moeilike of gejaagde skeuring kan lei. Belangrik is dat die vel-lengte presies ʼn heelgetal veelvoud van die pitgrootte moet wees; nie-ooreenstemmende waardes veroorsaak onvolledige perforasies by die vel-uiteindes of materiaalverspilling as gevolg van misgealigned snydings. Opbrengsoptimalisering berus op die minimalisering van breuk, rolle buite spesifikasie en terugwikkelverwante defekte—wat slegs bereikbaar is wanneer al drie parameters presies met die papierseienskappe en masjien-dinamika saamstem.
Wederwerking met webspoed en papierbasisgewig op toiletrolmasjienprestasie
Webspoed en papierbasisgewig beïnvloed aansienlik hoe perforasie-instellings oorvertaal word na werklike prestasie. By hoër lynspoed verminder die tyd wat die lem op die materiaal bly, wat noukeurige timing, stewige lem-materiale en stabiele aanvanklike kontak vereis om smeer of gemiste snye te vermy. Dikker of swaarder papier (bv. 20–25 g/m²) weerstaan skeuring en versnel lemversletting; operateurs kom gewoonlik daarteen deur die pit te verhoog of die aantal lems te verminder. In teenstelling hiermee skeur liggewig tissue (14–17 g/m²) maklik en is dit geneig tot oor-perforasie—wat lei tot webbreuke indien die pit te kort of die aantal lems te hoog is.
Die PLC sinkroniseer blaaaktivasiem met spoedsensors en spanningterugvoer, terwyl real-time laselsensorbewaking van skeurkrag dinamiese kompensasie vir papierveranderlikheid moontlik maak. 'n Praktiese kalibreringsriglyn: verminder die aantal blade met een vir elke 20 g/m²-toename in basisgewig, en valideer dan die konsekwentheid van die skeur oor verskeie produksie-omlae. Hierdie geïntegreerde benadering voorkom onbeplande afsluitings en verseker dat elke rol aan die ISO 12625-5-skeursterktevereistes voldoen.
Optimalisering van die perforasie-afstand vir konsekwente skeuring en gebruikerservaring
Balansering van skeurgemak, sterktebehoud en minimisering van afval op die toiletrolmasjien
Perforasie-afstand is die primêre hefboom vir die balansering van gebruikerservaring en vervaardigingsbetroubaarheid. 'n Te kort afstand verswak die web, wat die waarskynlikheid van rand-skeur, stofvorming en bladsy-tel-foute tydens hoëspoedomsetting verhoog—wat die afskryfkoers en onderhoudsfrekwensie verhoog. 'n Te lang afstand beeintrudeer op bruikbaarheid, wat ongelyke of weerstandige skeuring veroorsaak wat merkvertroue ondermyn.
Die optimale steek hang eerstens af van die papierbasisgewig en treksterkte. Vir ligte tissue (14–17 g/m²) lewer ’n steek van 60–80 mm gewoonlik konsekwente, skoon afskeiding sonder om die rol se integriteit te kompromitteer. Swaarder grade (20–25 g/m²) vereis gewoonlik ’n steek van 90–110 mm om skeurgemak te handhaaf terwyl sterkte bewaar word. Aanvullende faktore—insluitend webspanning, voginhoud (hoër humiditeit verminder die skeurweerstand) en terugwikkelingsdruk—moet ook in ag geneem word tydens die finale instelling. Aangesien papiergedrag van partjie tot partjie verskil, bly empiriese validasie met die werklike produksiepapier noodsaaklik. Hierdie dissiplineerde, data-gebaseerde benadering minimaliseer afval en verseker herhaalbare prestasie oor verskillende skifte en SKU’s.
Perforasieroolkonfigurasie en bylyn van lemme
Aanpassing van lem-aantal en rolgeometrie aan webverlenging en masjielynspoed
Die aantal snyblaaie en die meetkunde van die perforasierol moet nie in isolasie gekies word nie, maar as deel van 'n stelsel wat gekalibreer is vir webverlenging en lynspoed. Die aantal blaaie bepaal die perforasiefrekwensie per omwenteling; die roldeursnee beïnvloed die omslaghoek, kontaktyd en spanningverspreiding oor die web. Albei het 'n direkte uitwerking op snykonsekwentheid, veral onder dinamiese toestande.
| Parameter | Invloed op Perforasie |
|---|---|
| Aantal blaaie | 'n Hoër telling verhoog die perforasiedigtheid, maar bring die risiko van webfladder en blaaiskipping by hoër spoed met hom mee. |
| Rol deursnee | Groter deursnees verminder die hoekmatige variasie in spanning, wat die skeurakkuraatheid verbeter en randvervorming verminder. |
| Webverlenging | Papier met 'n rek van meer as 3% onder spanning vereis wyer blaaiafstande om mikroskeure tussen die perforasies te voorkom. |
| Lynspoed | Bo 1 200 m/min verskerp die toleransie vir blaaialignering na ±0,05 mm; selfs geringe misalignering veroorsaak onkonsekwente diepte of gemiste snye. |
Miskompatibele konfigurasies—soos 'n oormaat van snyblaaie op 'n kleindiameter rol—verlaag die verblyftyd onder die drempel wat nodig is vir volledige deurdringing, wat oppervlakkige of onderbrekte perforasies veroorsaak. Te min blaaie verleng intussen die afstand tussen skeurpunte buite ergonomiese grense. Korrekte uitlyning verseker betroubare velafskeiding, maksimeer rolopbrengs en handhaaf die OEE bo 85%.
Instelling en aanpassing van parameters via HMI/PLC op toiletrolmasjien
Real-time parameterinstelling, foutregistrasie en resepbestuur tydens produksie
Moderne toiletrolmasjiene integreer perforasiebeheer in 'n geïntegreerde HMI/PLC-platform, wat bediener toe laat om pit, aantal blaaie en vel-lengte aan die gang te pas sonder om produksie te stop. Die PLC herkalibreer dinamies die blaaitydsynchronisasie, verblyftyd en aangrypskrag gebaseer op lewendige insette van spoed-inkoderes, spanninglas-selle en basisgewig-sensore—wat sekerstel dat die skeurkwaliteit stabiel bly ten spyte van variasie stroomop.
Foutlogboekhou vas afwykings soos gemiste perforasies, mesklanktekens of spanningafwykings, en koppel dit aan datum- en tydstempelprosesdata vir worteloorsoekanalise. Resepbestuur stoor gevalideerde parameterstelle vir algemene konfigurasies—byvoorbeeld '2-laag, 18 g/m², 100 mm tydstip'—wat wisseling in minder as 90 sekondes moontlik maak. Hierdie vlak van integrasie verminder opstelverskwying tot by 40%, verbeter die eerste-deursetverhouding en versterk traceerbaarheid—almal noodsaaklike komponente van ISO 9001-nakomende omskakeloperasies.
VEE
Hoe beïnvloed tydstip, mesaantal en vel-lengte die perforasiekwaliteit?
Hierdie faktore bepaal tesame die skeurprestasie en produksiedoeltreffendheid. 'n Kort tydstip en hoë mesaantal verbeter die maklikheid van skeur, maar kan die treksterkte verminder. Verkeerde uitlyning van die vel-lengte met die tydstip kan tot verskwying of misgeënte snye lei.
Hoekom is die perforasie-tydstip krities vir die gebruikerservaring?
Die stap beïnvloed die balans tussen gebruiksgemak en vervaardigingsbetroubaarheid. 'n Stap wat te kort is, kan die web verswak, terwyl 'n stap wat te lank is, ongelyke skeuring kan veroorsaak.
Watter rol speel die aantal snyblaaie in perforasie?
Die aantal snyblaaie bepaal die perforasiedigtheid per omwenteling. Ontoepassing van konfigurasies, soos 'n te hoë aantal snyblaaie, kan tot oorgeslaan snye of oppervlakkige perforasies lei.
Hoe kan PLC-stelsels toiletrolvervaardiging verbeter?
PLC-stelsels laat aanpassings in real-time toe aan parameters soos stap en aantal snyblaaie tydens produksie. Dit maak ook foutlogboekhou en resepbestuur moontlik vir doeltreffende bedrywighede en verbeterde opbrengs.
Wat is die aanbevole stap vir ligte weefsel teenoor swaarder grade?
Vir ligte weefsel (14–17 g/m²) is 60–80 mm gewoonlik optimaal, terwyl 90–110 mm beter vir swaarder grade (20–25 g/m²) werk om skeurkwaliteit te handhaaf sonder dat treksterkte verloor word.
Tabel van inhoud
- Kernperforasieparameters: Pas, aantal snyblaaie en vel-lengte
- Optimalisering van die perforasie-afstand vir konsekwente skeuring en gebruikerservaring
- Perforasieroolkonfigurasie en bylyn van lemme
- Instelling en aanpassing van parameters via HMI/PLC op toiletrolmasjien
-
VEE
- Hoe beïnvloed tydstip, mesaantal en vel-lengte die perforasiekwaliteit?
- Hoekom is die perforasie-tydstip krities vir die gebruikerservaring?
- Watter rol speel die aantal snyblaaie in perforasie?
- Hoe kan PLC-stelsels toiletrolvervaardiging verbeter?
- Wat is die aanbevole stap vir ligte weefsel teenoor swaarder grade?
