
 EN
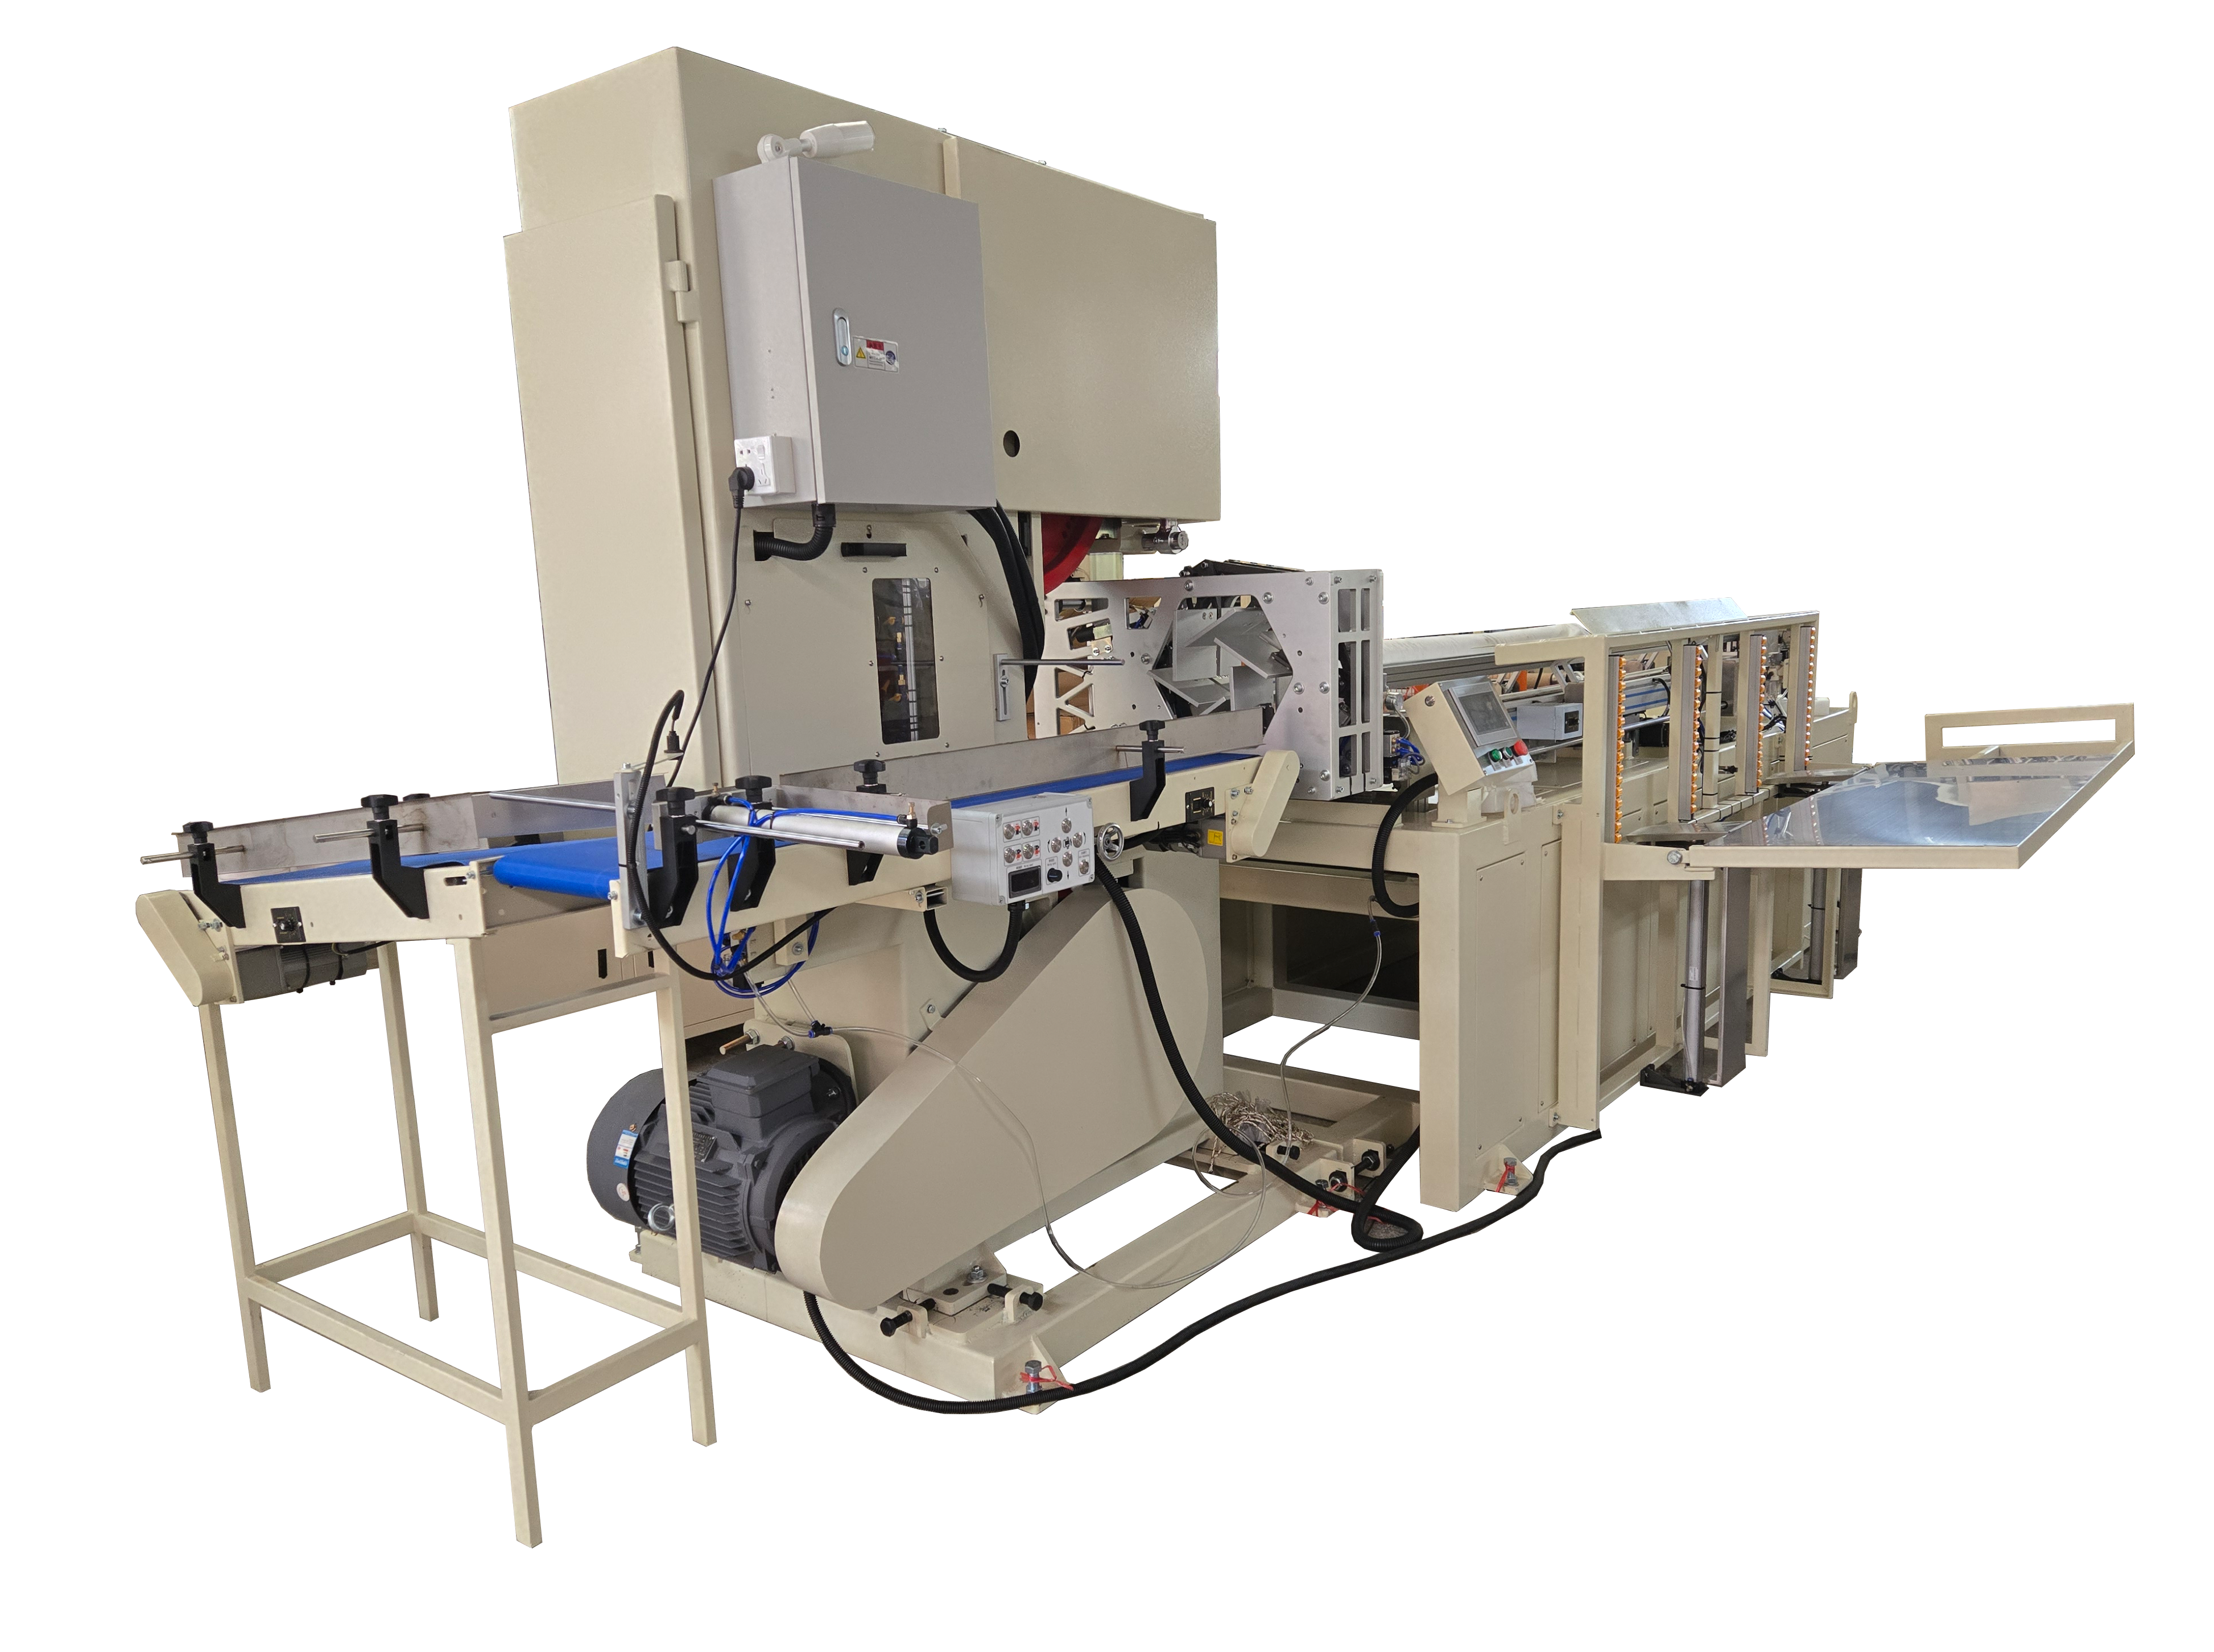
Parameter Utama Perforasi: Jarak Langkah, Bilangan Pisau, dan Panjang Lembaran
Bagaimana jarak langkah, bilangan pisau, dan panjang lembaran secara bersama menentukan kualiti sobekan dan hasil gulungan
Jarak lubang tembus—jarak antara garis lubang tembus berturut-turut sepanjang gulungan bahan—bilangan bilah—jumlah potongan setiap satu putaran rol lubang tembus—dan panjang lembaran—panjang akhir setiap lembaran yang dipotong—ialah pemboleh ubah saling berkait yang secara bersama mengawal prestasi koyakan dan hasil pengeluaran. Parameter-parameter ini mesti diselaraskan secara serentak untuk memastikan koyakan yang bersih dan boleh diramalkan tanpa menjejaskan keutuhan gulungan bahan atau menghasilkan sisa.
Satu jarak pendek yang dikombinasikan dengan bilangan bilah yang tinggi meningkatkan ketumpatan perforasi, yang memudahkan koyak tetapi berpotensi mengurangkan kekuatan tegangan dan meningkatkan risiko pemisahan lembaran secara prematur semasa penggulungan semula atau pengendalian. Jarak yang lebih panjang mengurangkan titik koyak, yang mungkin menyebabkan koyakan sukar atau tidak rata. Yang paling penting, panjang lembaran mesti merupakan gandaan integer tepat terhadap jarak; nilai yang tidak sepadan menyebabkan perforasi tidak lengkap di hujung lembaran atau pembaziran bahan akibat potongan yang tidak selari. Pengoptimuman hasil bergantung kepada pengurangan pecahan, gulungan di luar spesifikasi, dan cacat berkaitan penggulungan—yang hanya dapat dicapai apabila ketiga-tiga parameter ini selaras secara tepat dengan sifat kertas dan dinamik mesin.
Saling bergantung dengan kelajuan web dan berat dasar kertas terhadap prestasi mesin gulungan tisu
Kelajuan web dan berat dasar kertas secara signifikan mempengaruhi bagaimana tetapan perforasi diterjemahkan ke dalam prestasi dunia sebenar. Pada kelajuan garisan yang lebih tinggi, masa sentuh bilah berkurang, menuntut penyesuaian masa yang tepat, bahan bilah yang tahan lasak, dan pengikatan yang stabil untuk mengelakkan kesan lumat atau potongan terlepas. Kertas yang lebih tebal atau lebih berat (contohnya, 20–25 g/m²) tahan terhadap koyak dan mempercepatkan haus bilah; operator biasanya mengimbanginya dengan meningkatkan jarak antara lubang (pitch) atau mengurangkan bilangan bilah. Sebaliknya, kertas tisu ringan (14–17 g/m²) mudah koyak dan cenderung mengalami perforasi berlebihan—yang boleh menyebabkan putusnya web jika jarak antara lubang terlalu pendek atau bilangan bilah terlalu tinggi.
PLC menyelaraskan pengaktifan bilah dengan sensor kelajuan dan maklum balas ketegangan, manakala pemantauan sel beban secara masa nyata terhadap daya koyak membolehkan pampasan dinamik bagi variasi kertas. Garis panduan kalibrasi praktikal: kurangkan bilangan bilah sebanyak satu untuk setiap peningkatan 20 g/m² dalam berat dasar, kemudian sahkan keseragaman koyakan merentasi beberapa jujukan pengeluaran. Pendekatan terpadu ini mengelakkan henti tidak dirancang dan memastikan setiap gulungan memenuhi keperluan kekuatan koyak ISO 12625-5.
Mengoptimumkan Jarak Perforasi untuk Koyakan yang Konsisten dan Pengalaman Pengguna
Menyeimbangkan kemudahan koyakan, pemeliharaan kekuatan, dan pengurangan sisa pada mesin gulung tisu tandas
Jarak lubang tembus adalah faktor utama untuk menyeimbangkan pengalaman pengguna dan kebolehpercayaan pembuatan. Jarak yang terlalu pendek melemahkan bahan, meningkatkan risiko koyak di tepi, penghasilan habuk, dan ralat dalam kiraan helai semasa proses penukaran berkelajuan tinggi—menyebabkan kadar sisa meningkat dan kekerapan penyelenggaraan bertambah. Sebaliknya, jarak yang terlalu panjang akan menjejaskan kebolehgunaan, mengakibatkan koyakan tidak sekata atau sukar dikoyak, yang seterusnya merosakkan kepercayaan terhadap jenama.
Jarak langkah optimum bergantung terlebih dahulu pada berat dasar kertas dan kekuatan tariknya. Bagi tisu ringan (14–17 g/m²), jarak langkah 60–80 mm biasanya memberikan pemisahan yang konsisten dan bersih tanpa mengorbankan integritas gulungan. Untuk gred yang lebih berat (20–25 g/m²), jarak langkah 90–110 mm umumnya diperlukan untuk mengekalkan kemudahan koyak sambil memelihara kekuatan. Faktor tambahan—termasuk ketegangan web, kandungan lembap (kelembapan yang lebih tinggi mengurangkan rintangan koyak), dan tekanan penggulungan—juga perlu dipertimbangkan dalam penyesuaian akhir. Memandangkan sifat kertas berbeza-beza dari satu kelompok pengeluaran ke kelompok pengeluaran berikutnya, pengesahan empirikal dengan stok pengeluaran sebenar tetap menjadi perkara penting. Pendekatan sistematik dan berdasarkan data ini meminimumkan pembaziran serta memastikan prestasi yang boleh diulang secara konsisten merentasi semua pusingan kerja dan SKU.
Konfigurasi Gulungan Perforasi dan Penyelarasan Bilangan Pisau
Penyesuaian bilangan pisau dan geometri gulungan dengan pemanjangan web serta kelajuan talian mesin
Bilangan bilah dan geometri gulungan perforasi mesti dipilih bukan secara terpisah, tetapi sebagai sebahagian daripada sistem yang dikalibrasi mengikut pemanjangan web dan kelajuan talian. Bilangan bilah menentukan kekerapan perforasi setiap putaran; diameter gulungan mempengaruhi sudut bungkusan, masa sentuhan, dan taburan ketegangan merentasi web. Kedua-duanya memberi kesan langsung terhadap konsistensi potongan, terutamanya dalam keadaan dinamik.
| Parameter | Kesan terhadap Perforasi |
|---|---|
| Bilangan Bilah | Bilangan yang lebih tinggi meningkatkan ketumpatan perforasi tetapi berisiko menyebabkan getaran web dan bilah melompat pada kelajuan tinggi. |
| Diameter gulung | Diameter yang lebih besar mengurangkan variasi sudut dalam ketegangan, memperbaiki ketepatan koyakan dan mengurangkan ubah bentuk tepi. |
| Pemanjangan Web | Kertas dengan pemanjangan >3% di bawah ketegangan memerlukan jarak bilah yang lebih lebar untuk mengelakkan koyakan mikro di antara perforasi. |
| Kelajuan baris | Di atas 1,200 m/min, toleransi penyelarasan bilah menjadi lebih ketat iaitu ±0.05 mm; walaupun ketidakselarasan kecil pun akan menyebabkan ketidaksekataan kedalaman atau potongan terlepas. |
Konfigurasi yang tidak sepadan—seperti bilangan bilah yang terlalu banyak pada gulungan berdiameter kecil—mengurangkan masa tinggal di bawah ambang batas yang diperlukan untuk penembusan penuh, menyebabkan perforasi yang cetek atau tidak konsisten. Sebaliknya, bilangan bilah yang terlalu sedikit memanjangkan jarak antara titik-titik koyak melebihi had ergonomik. Penyelarasan yang tepat memastikan pemisahan lembaran yang boleh dipercayai, memaksimumkan hasil gulungan, dan mengekalkan OEE di atas 85%.
Penetapan dan Pelarasan Parameter melalui HMI/PLC pada Mesin Gulungan Tisu Tolet
Pelarasan parameter secara masa nyata, pencatatan ralat, dan pengurusan resipi dalam pengeluaran
Mesin gulungan tisu tolet moden mengintegrasikan kawalan perforasi ke dalam platform HMI/PLC yang bersatu, membolehkan operator melaraskan jarak langkah (pitch), bilangan bilah, dan panjang lembaran secara langsung tanpa memberhentikan pengeluaran. PLC secara dinamik mengulang-kalibrasi masa pengaktifan bilah, tempoh masa tinggal (dwell duration), dan daya penglibatan berdasarkan input masa nyata daripada enkoder kelajuan, sel beban ketegangan, dan sensor berat dasar—memastikan kualiti koyak kekal stabil walaupun terdapat variasi di bahagian hulu.
Pencatatan kesalahan menangkap anomali seperti lubang perforasi yang terlewat, tanda getaran bilah, atau pelanggaran ketegangan, serta menghubungkannya dengan data proses yang dilengkapi cap waktu untuk analisis punca akar. Pengurusan resipi menyimpan set parameter yang telah disahkan untuk konfigurasi biasa—contohnya, "2 lapis, 18 g/m², jarak langkah 100 mm"—membolehkan pertukaran dalam masa kurang daripada 90 saat. Tahap integrasi ini mengurangkan sisa persediaan sehingga 40%, meningkatkan hasil keluaran pertama, dan memperkuat ketelusuran—semua komponen penting dalam operasi penukaran yang mematuhi ISO 9001.
Soalan Lazim
Bagaimana jarak langkah (pitch), bilangan bilah, dan panjang helaian mempengaruhi kualiti perforasi?
Faktor-faktor ini secara bersama menentukan prestasi koyak dan kecekapan pengeluaran. Jarak langkah yang pendek dan bilangan bilah yang tinggi meningkatkan kemudahan koyak tetapi mungkin mengurangkan kekuatan tegangan. Penyelarasan yang tidak tepat antara panjang helaian dengan jarak langkah boleh menyebabkan sisa atau potongan yang tidak selari.
Mengapa jarak langkah (pitch) perforasi penting bagi pengalaman pengguna?
Jarak langkah mempengaruhi keseimbangan antara kebolehgunaan dan kebolehpercayaan pembuatan. Jarak langkah yang terlalu pendek boleh melemahkan jaringan, manakala jarak langkah yang terlalu panjang mungkin menyebabkan koyakan yang tidak sekata.
Apakah peranan bilangan bilah dalam proses perforasi?
Bilangan bilah menentukan ketumpatan perforasi setiap putaran. Susunan yang tidak selari, seperti bilangan bilah yang terlalu tinggi, boleh menyebabkan pemotongan terlepas atau perforasi yang cetek.
Bagaimanakah sistem PLC dapat meningkatkan pembuatan gulungan tisu tandas?
Sistem PLC membolehkan penyesuaian parameter secara masa nyata semasa pengeluaran, seperti jarak langkah dan bilangan bilah. Sistem ini juga membolehkan pencatatan ralat dan pengurusan resipi untuk operasi yang lebih cekap serta peningkatan hasil.
Apakah jarak langkah yang disyorkan untuk tisu ringan berbanding gred yang lebih berat?
Untuk tisu ringan (14–17 g/m²), jarak langkah 60–80 mm biasanya paling optimum, manakala jarak langkah 90–110 mm lebih sesuai untuk gred yang lebih berat (20–25 g/m²) bagi mengekalkan kualiti koyakan tanpa mengurangkan kekuatan tegangan.
Kandungan
- Parameter Utama Perforasi: Jarak Langkah, Bilangan Pisau, dan Panjang Lembaran
- Mengoptimumkan Jarak Perforasi untuk Koyakan yang Konsisten dan Pengalaman Pengguna
- Konfigurasi Gulungan Perforasi dan Penyelarasan Bilangan Pisau
- Penetapan dan Pelarasan Parameter melalui HMI/PLC pada Mesin Gulungan Tisu Tolet
-
Soalan Lazim
- Bagaimana jarak langkah (pitch), bilangan bilah, dan panjang helaian mempengaruhi kualiti perforasi?
- Mengapa jarak langkah (pitch) perforasi penting bagi pengalaman pengguna?
- Apakah peranan bilangan bilah dalam proses perforasi?
- Bagaimanakah sistem PLC dapat meningkatkan pembuatan gulungan tisu tandas?
- Apakah jarak langkah yang disyorkan untuk tisu ringan berbanding gred yang lebih berat?
