
 EN
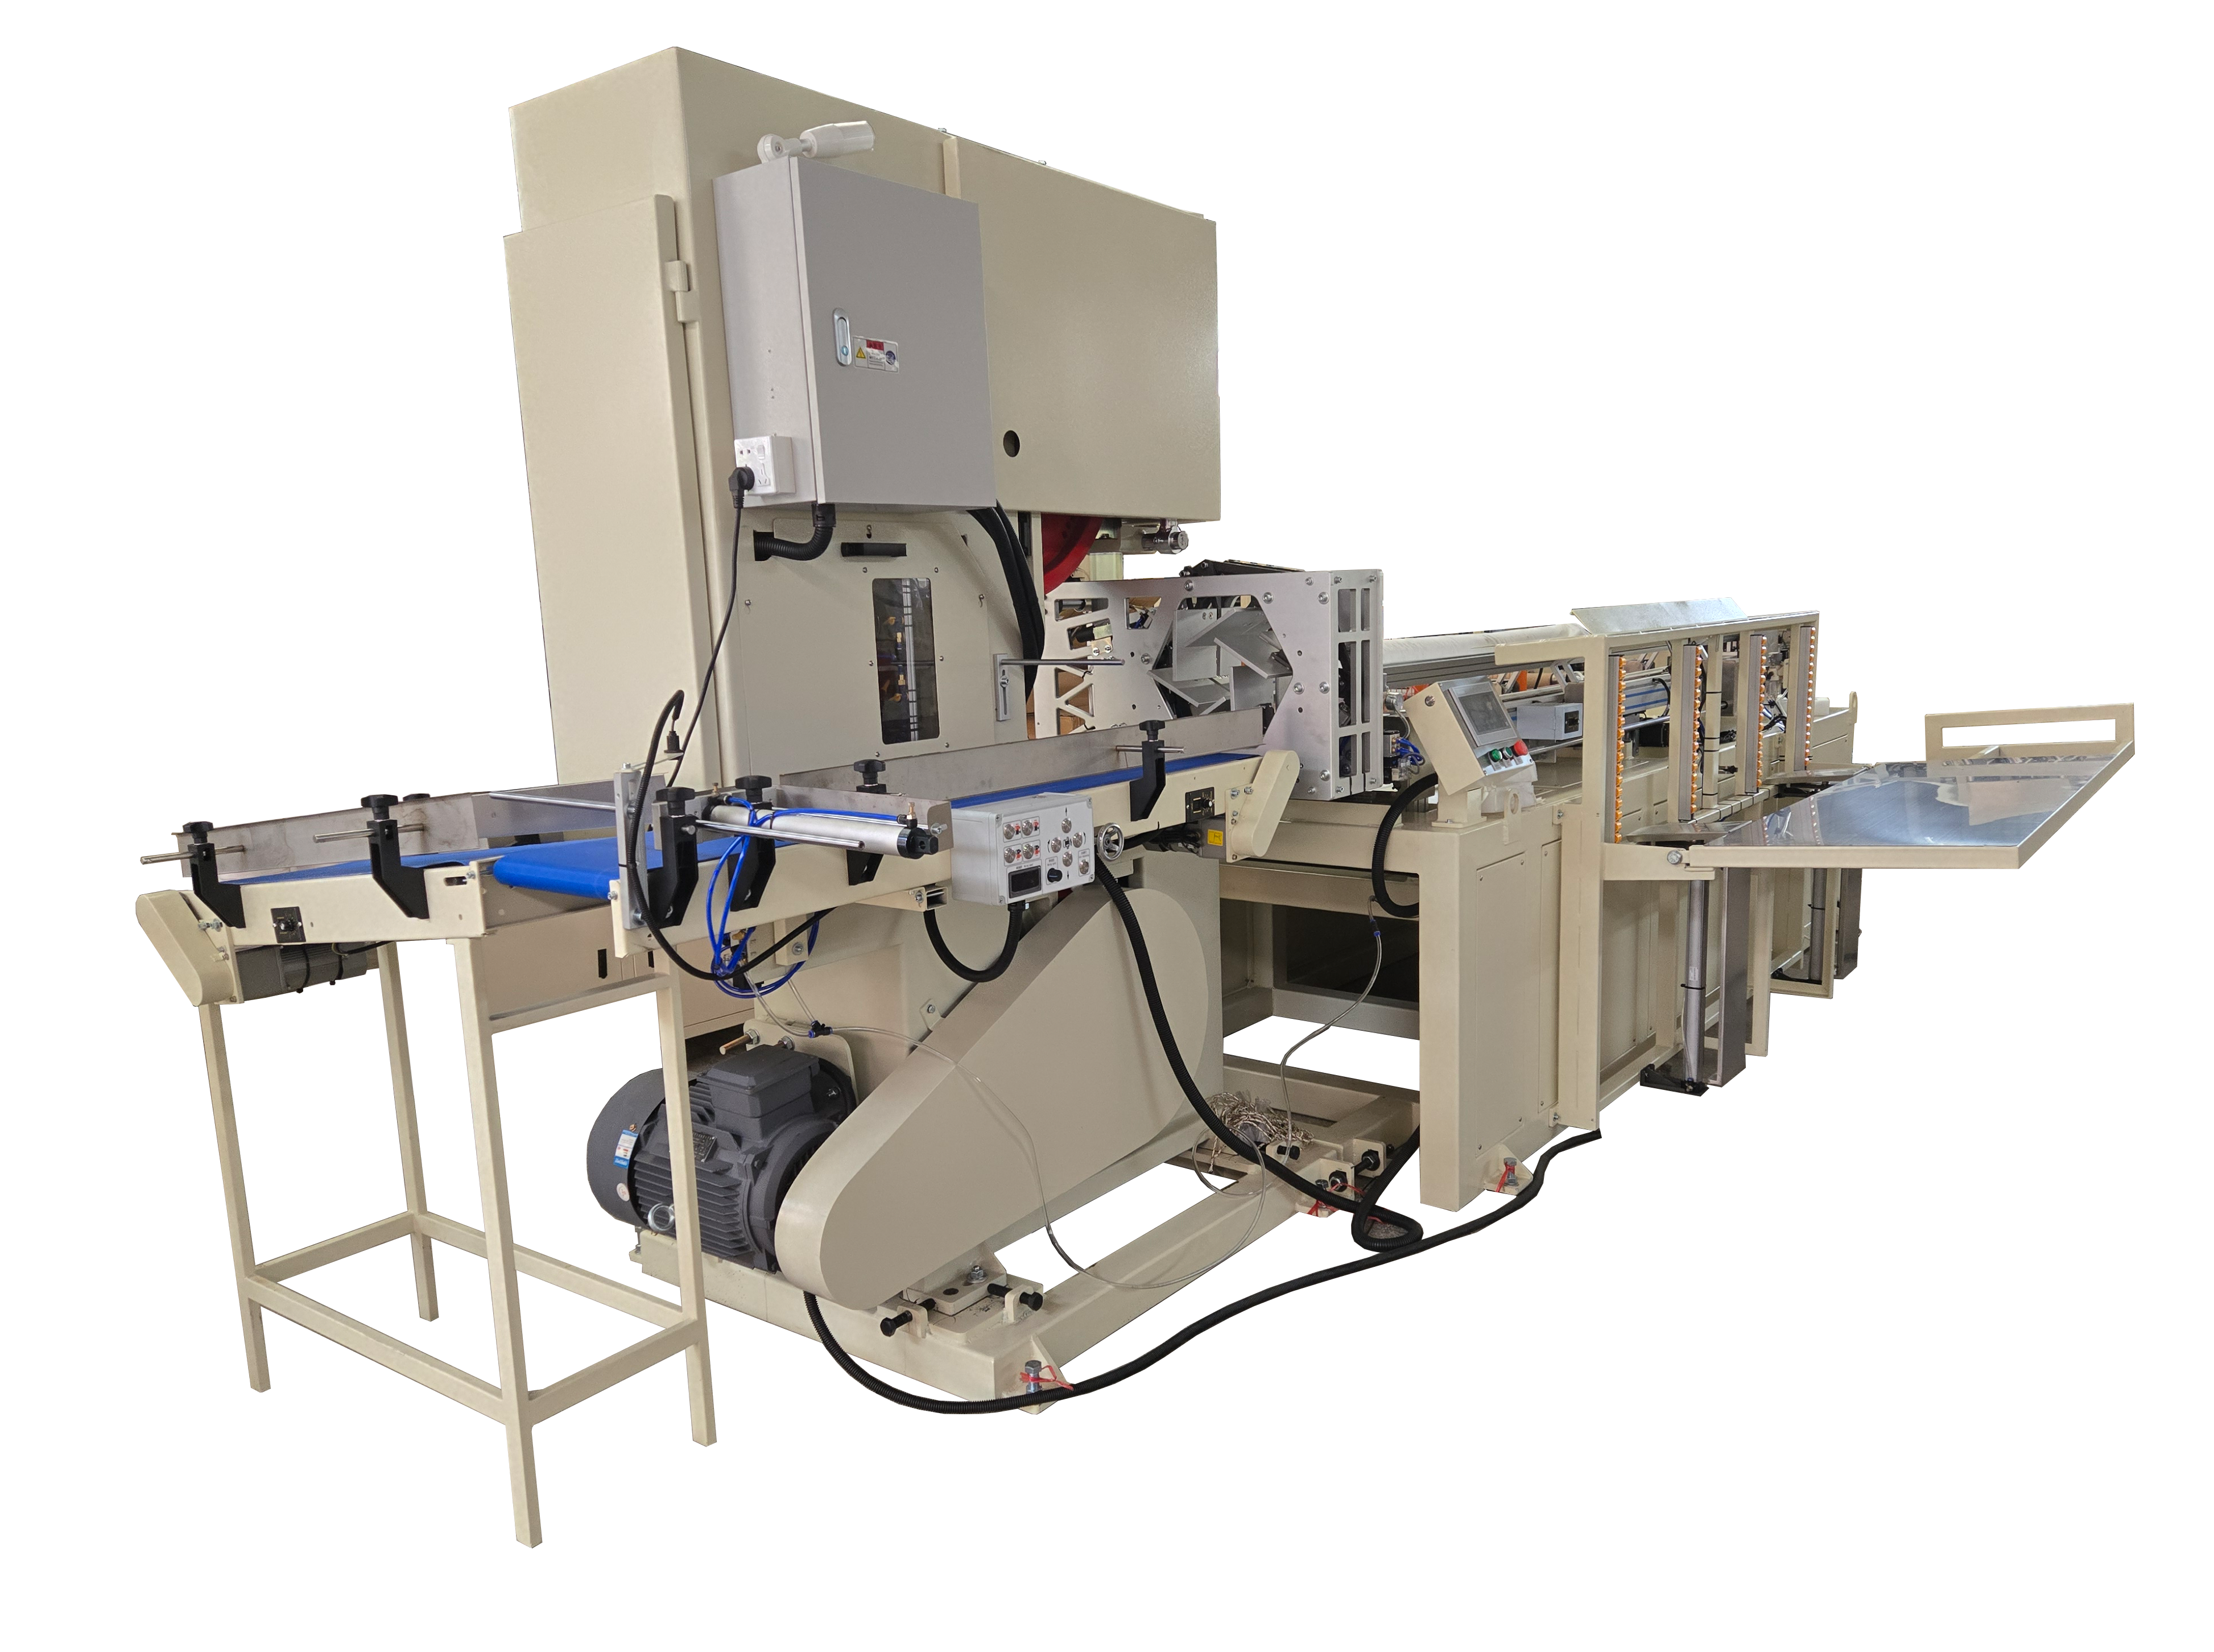
Parámetros fundamentales de perforación: paso, número de cuchillas y longitud de hoja
Cómo el paso, el número de cuchillas y la longitud de hoja determinan conjuntamente la calidad del desgarro y el rendimiento del rollo
Paso de perforación: la distancia entre líneas sucesivas de perforación a lo largo de la banda; número de cuchillas: la cantidad de cortes por revolución del rodillo de perforación; y longitud de la hoja: la longitud final de cada hoja tras el corte; son variables interdependientes que, en conjunto, regulan el rendimiento al rasgado y el rendimiento de producción. Estos parámetros deben ajustarse simultáneamente para garantizar un rasgado limpio y predecible sin comprometer la integridad de la banda ni generar desperdicio.
Una distancia entre perforaciones corta combinada con un alto número de cuchillas aumenta la densidad de perforaciones, lo que mejora la facilidad de desgarro, pero potencialmente reduce la resistencia a la tracción y aumenta el riesgo de separación prematura de la hoja durante el rebobinado o el manejo. Una distancia entre perforaciones más larga reduce los puntos de desgarro, lo que puede provocar un desgarro difícil o irregular. Es fundamental que la longitud de la hoja sea un múltiplo entero exacto de la distancia entre perforaciones; valores no coincidentes causan perforaciones incompletas en los extremos de la hoja o desperdicio de material debido a cortes desalineados. La optimización del rendimiento depende de la minimización de roturas, rollos fuera de especificación y defectos relacionados con el rebobinado, lo cual solo es posible cuando los tres parámetros se ajustan con precisión a las propiedades del papel y a la dinámica de la máquina.
Interdependencia con la velocidad de la banda y el gramaje del papel en el rendimiento de la máquina para rollos de papel higiénico
La velocidad de la máquina y el gramaje del papel influyen significativamente en cómo se traducen los ajustes de perforación en el rendimiento real. A mayores velocidades de línea, el tiempo de contacto de la cuchilla disminuye, lo que exige una sincronización precisa, materiales de cuchilla resistentes y un acoplamiento estable para evitar manchas o cortes omitidos. Los papeles más gruesos o pesados (por ejemplo, 20–25 g/m²) ofrecen mayor resistencia al desgarro y aceleran el desgaste de las cuchillas; normalmente los operadores compensan esto aumentando el paso o reduciendo el número de cuchillas. En cambio, los papeles ligeros tipo tissue (14–17 g/m²) se desgarran fácilmente y son propensos a la sobreperforación, lo que puede provocar roturas de la banda si el paso es demasiado corto o el número de cuchillas demasiado elevado.
El PLC sincroniza la activación de las cuchillas con los sensores de velocidad y la retroalimentación de tensión, mientras que el monitoreo en tiempo real de la fuerza de desgarro mediante células de carga permite una compensación dinámica ante la variabilidad del papel. Una pauta práctica de calibración: reducir en uno el número de cuchillas por cada aumento de 20 g/m² en el peso base, y luego validar la consistencia del desgarro en varias series de producción. Este enfoque integrado evita paradas no planificadas y garantiza que cada rollo cumpla con los requisitos de resistencia al desgarro según la norma ISO 12625-5.
Optimización del paso de perforación para un desgarro constante y una experiencia de usuario satisfactoria
Equilibrar facilidad de desgarro, retención de resistencia y minimización de residuos en la máquina de rollos de papel higiénico
El paso de perforación es el principal factor para equilibrar la experiencia del usuario y la fiabilidad en la fabricación. Un paso demasiado corto debilita la banda, aumentando la probabilidad de desgarros en los bordes, generación de polvo y errores en el recuento de hojas durante la conversión a alta velocidad, lo que eleva las tasas de desecho y la frecuencia de mantenimiento. Un paso demasiado largo compromete la usabilidad, provocando desgarros irregulares o resistentes que socavan la confianza en la marca.
El paso óptimo depende, en primer lugar, del gramaje y de la resistencia a la tracción del papel. Para tissue ligero (14–17 g/m²), un paso de 60–80 mm suele ofrecer una separación constante y limpia sin comprometer la integridad del rollo. En calidades más pesadas (20–25 g/m²), generalmente se requiere un paso de 90–110 mm para mantener la facilidad de desgarro conservando, al mismo tiempo, la resistencia mecánica. Otros factores —como la tensión de la banda, el contenido de humedad (una mayor humedad reduce la resistencia al desgarro) y la presión de rebobinado— también deben tenerse en cuenta durante el ajuste final. Dado que el comportamiento del papel varía lote a lote, la validación empírica con el material real de producción sigue siendo esencial. Este enfoque disciplinado y basado en datos minimiza los residuos y garantiza un rendimiento repetible entre turnos y referencias (SKUs).
Configuración del rollo perforador y alineación del número de cuchillas
Ajuste del número de cuchillas y de la geometría del rollo a la elongación de la banda y a la velocidad de la línea de máquina
El número de cuchillas y la geometría del rodillo perforador deben seleccionarse no de forma aislada, sino como parte de un sistema calibrado para la elongación de la banda y la velocidad de la línea. El número de cuchillas determina la frecuencia de perforación por revolución; el diámetro del rodillo afecta el ángulo de envoltura, el tiempo de contacto y la distribución de la tensión a lo largo de la banda. Ambos factores influyen directamente en la consistencia del corte, especialmente en condiciones dinámicas.
| Parámetros | Impacto en la perforación |
|---|---|
| Número de álabes | Un mayor número de cuchillas incrementa la densidad de perforaciones, pero conlleva el riesgo de vibración de la banda y salto de las cuchillas a velocidades elevadas. |
| Diámetro del rollo | Los diámetros mayores reducen la variación angular de la tensión, mejorando la precisión del desgarro y disminuyendo la deformación de los bordes. |
| Elongación de la banda | Los papeles con >3 % de estiramiento bajo tensión requieren una separación mayor entre cuchillas para evitar microdesgarros entre perforaciones. |
| Velocidad de línea | Por encima de 1.200 m/min, la tolerancia de alineación de las cuchillas se reduce a ±0,05 mm; incluso una ligera desalineación provoca una profundidad inconsistente o cortes omitidos. |
Configuraciones incompatibles, como un número excesivo de cuchillas en un rollo de pequeño diámetro, reducen el tiempo de permanencia por debajo del umbral necesario para una perforación completa, lo que provoca perforaciones superficiales o intermitentes. Por otro lado, un número insuficiente de cuchillas aumenta la distancia entre los puntos de desgarro más allá de los límites ergonómicos. El alineamiento adecuado garantiza una separación fiable de las hojas, maximiza el rendimiento del rollo y mantiene la eficiencia global del equipo (OEE) por encima del 85 %.
Configuración y ajuste de parámetros mediante HMI/PLC en la máquina de rollos de papel higiénico
Ajuste en tiempo real de parámetros, registro de fallos y gestión de recetas durante la producción
Las máquinas modernas de rollos de papel higiénico integran el control de perforación en una plataforma unificada de HMI/PLC, lo que permite a los operarios ajustar sobre la marcha el paso, el número de cuchillas y la longitud de la hoja sin detener la producción. El PLC recalcula dinámicamente el sincronismo de las cuchillas, la duración del tiempo de permanencia y la fuerza de acoplamiento en función de las entradas en tiempo real procedentes de codificadores de velocidad, células de carga de tensión y sensores de peso base, asegurando así una calidad constante del desgarro pese a las variaciones aguas arriba.
El registro de fallos captura anomalías como perforaciones omitidas, firmas de vibración de la cuchilla o desviaciones de tensión, vinculándolas a datos del proceso con marca temporal para el análisis de la causa raíz. La gestión de recetas almacena conjuntos de parámetros validados para configuraciones comunes —por ejemplo, «2 capas, 18 g/m², paso de 100 mm»— lo que permite cambios de configuración en menos de 90 segundos. Este nivel de integración reduce los residuos de configuración hasta un 40 %, mejora el rendimiento en la primera pasada y refuerza la trazabilidad, todos ellos componentes críticos de las operaciones de conversión conformes con la norma ISO 9001.
Preguntas frecuentes
¿Cómo afectan el paso, el número de cuchillas y la longitud de la hoja a la calidad de la perforación?
Estos factores determinan conjuntamente el comportamiento al desgarro y la eficiencia de producción. Un paso corto y un elevado número de cuchillas mejoran la facilidad de desgarro, pero pueden reducir la resistencia a la tracción. Una alineación incorrecta entre la longitud de la hoja y el paso puede provocar residuos o cortes desalineados.
¿Por qué es crítico el paso de perforación para la experiencia del usuario?
El paso afecta el equilibrio entre la facilidad de uso y la fiabilidad en la fabricación. Un paso demasiado corto puede debilitar la banda, mientras que un paso demasiado largo puede provocar un desgarro irregular.
¿Qué papel desempeña el número de cuchillas en la perforación?
El número de cuchillas determina la densidad de perforaciones por revolución. Configuraciones desalineadas, como un número excesivo de cuchillas, pueden provocar cortes omitidos o perforaciones poco profundas.
¿Cómo pueden los sistemas PLC mejorar la fabricación de rollos de papel higiénico?
Los sistemas PLC permiten ajustes en tiempo real de parámetros como el paso y el número de cuchillas durante la producción. Asimismo, posibilitan el registro de fallos y la gestión de recetas para operaciones eficientes y un rendimiento mejorado.
¿Cuál es el paso recomendado para el tissue ligero frente a los grados más pesados?
Para tissue ligero (14–17 g/m²), normalmente resulta óptimo un paso de 60–80 mm, mientras que para grados más pesados (20–25 g/m²) funciona mejor un paso de 90–110 mm, para mantener la calidad del desgarro sin perder resistencia a la tracción.
Tabla de contenidos
- Parámetros fundamentales de perforación: paso, número de cuchillas y longitud de hoja
- Optimización del paso de perforación para un desgarro constante y una experiencia de usuario satisfactoria
- Configuración del rollo perforador y alineación del número de cuchillas
- Configuración y ajuste de parámetros mediante HMI/PLC en la máquina de rollos de papel higiénico
-
Preguntas frecuentes
- ¿Cómo afectan el paso, el número de cuchillas y la longitud de la hoja a la calidad de la perforación?
- ¿Por qué es crítico el paso de perforación para la experiencia del usuario?
- ¿Qué papel desempeña el número de cuchillas en la perforación?
- ¿Cómo pueden los sistemas PLC mejorar la fabricación de rollos de papel higiénico?
- ¿Cuál es el paso recomendado para el tissue ligero frente a los grados más pesados?
