
 EN
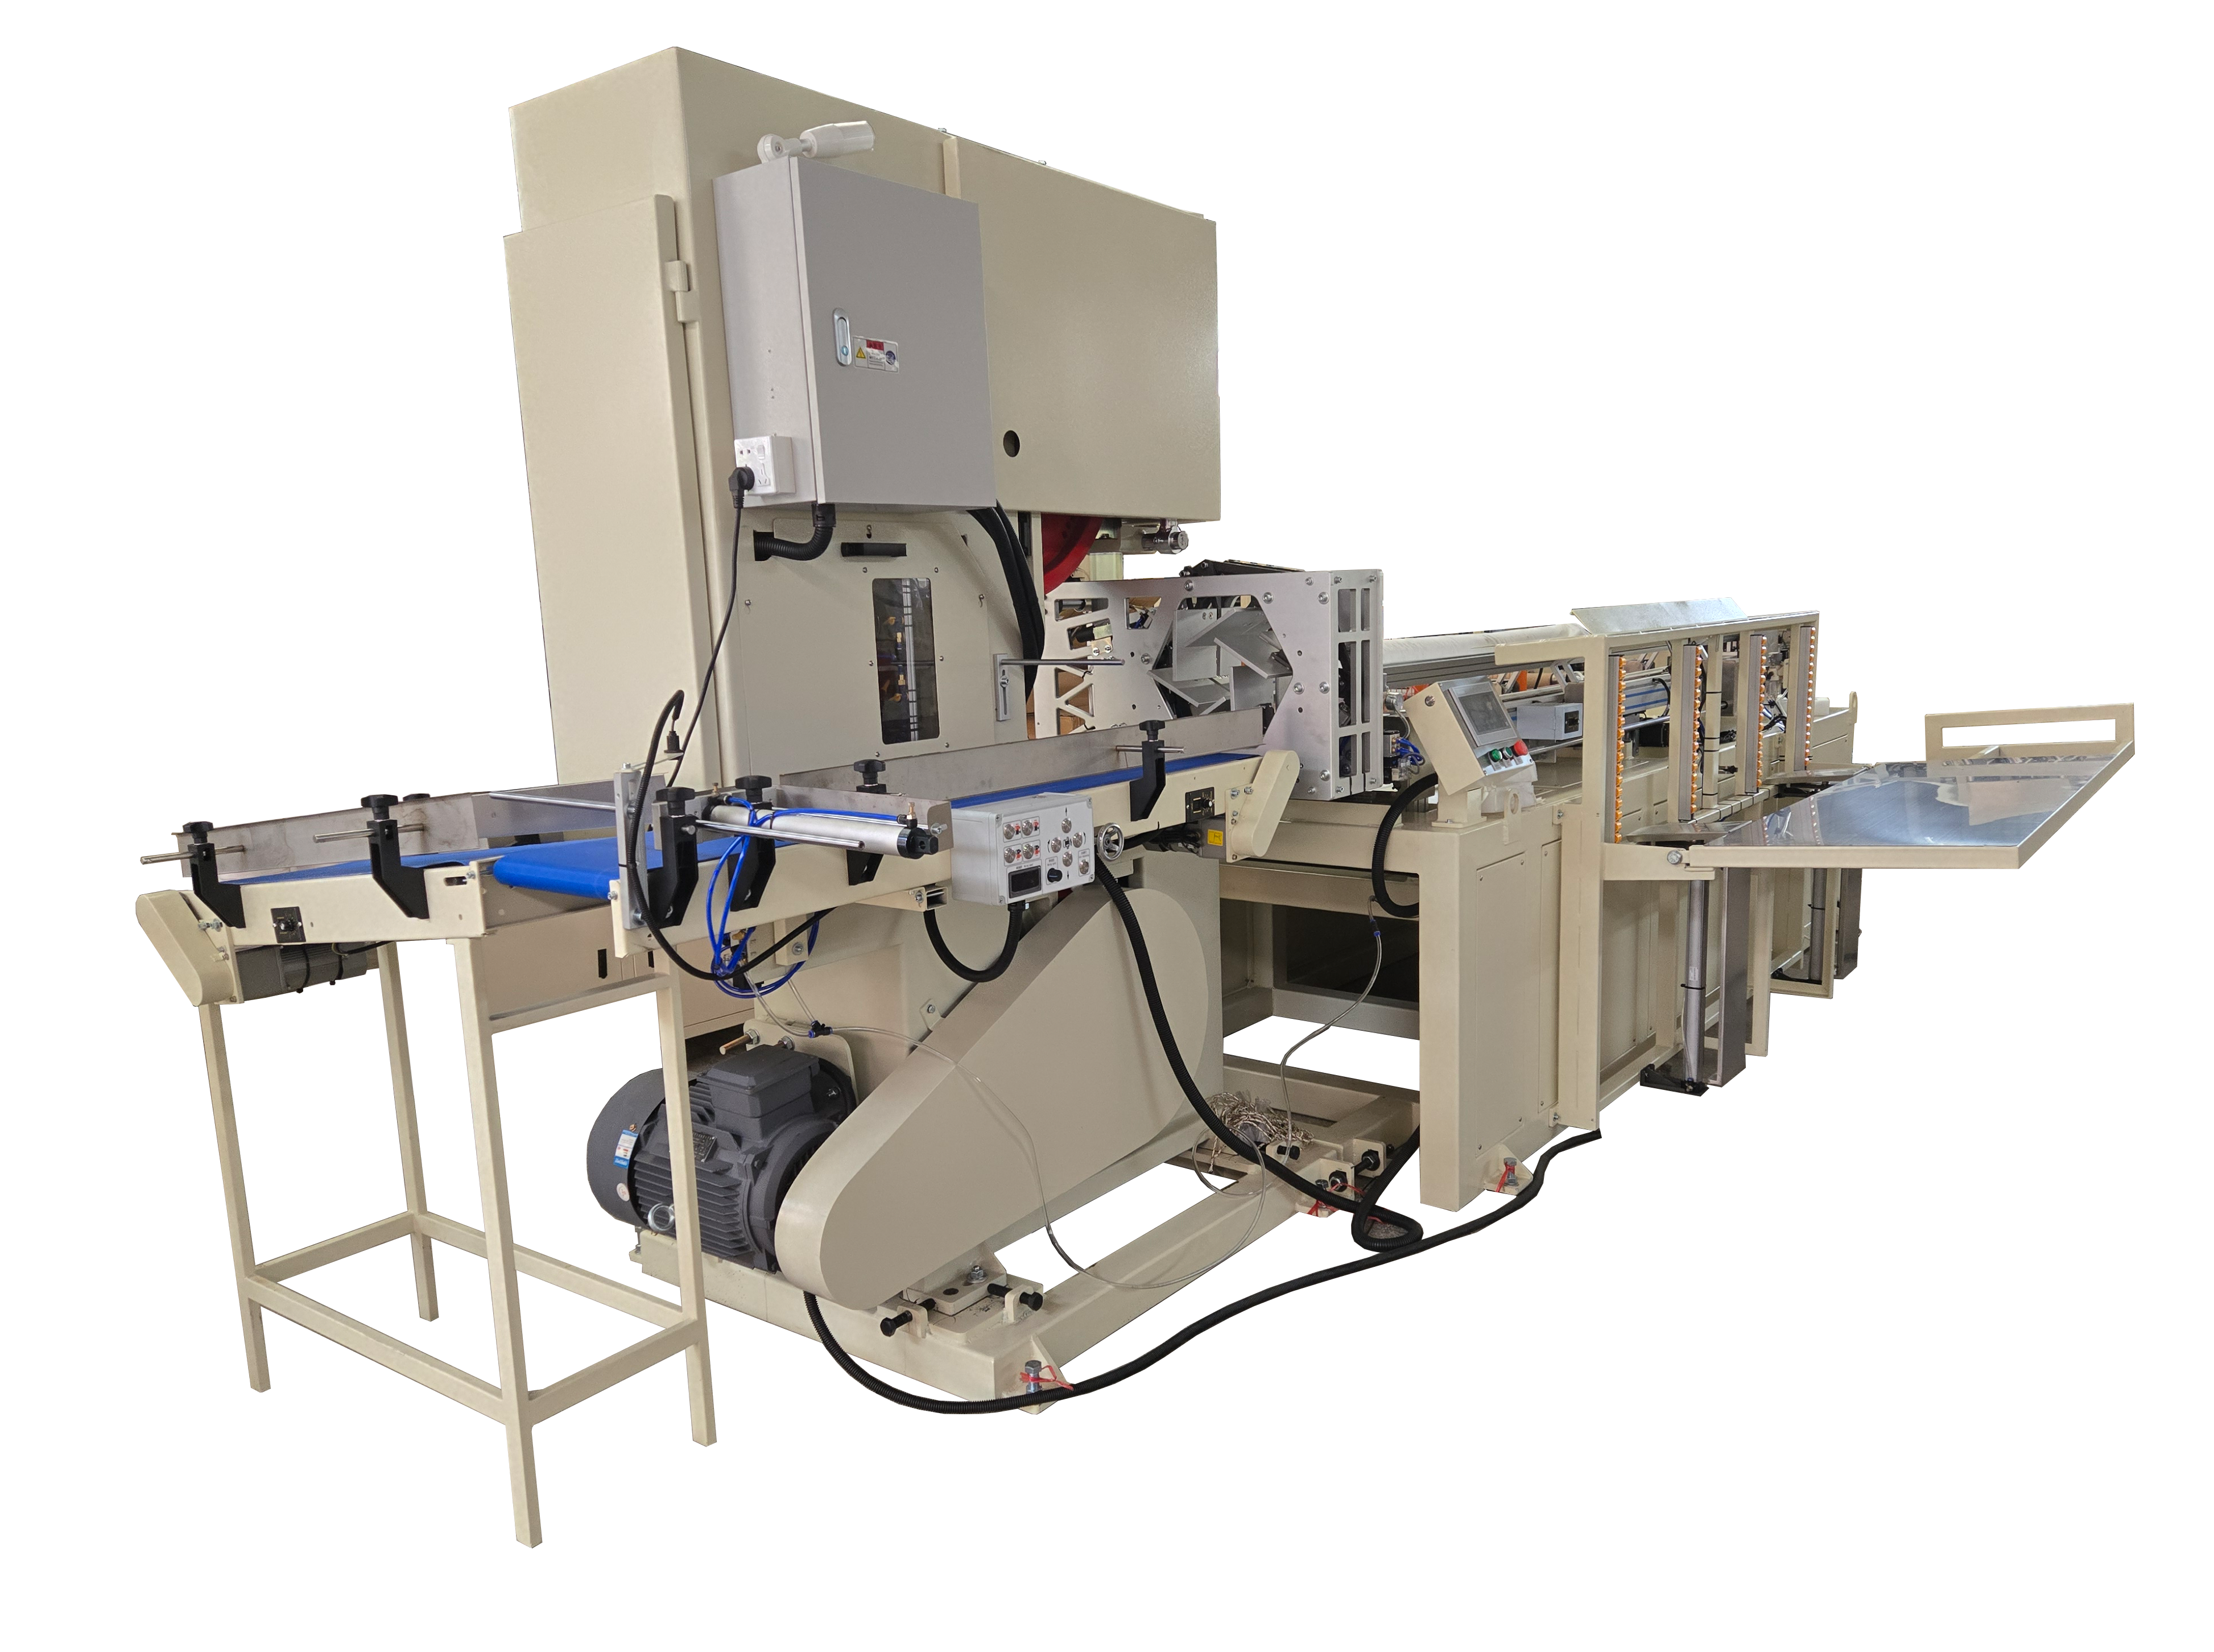
Parameter Inti Perforasi: Jarak Pitch, Jumlah Pisau, dan Panjang Lembar
Bagaimana jarak pitch, jumlah pisau, dan panjang lembar secara bersama-sama menentukan kualitas robekan dan hasil gulungan
Jarak perforasi—jarak antar garis perforasi berurutan sepanjang web—jumlah pisau—jumlah potongan per putaran rol perforasi—dan panjang lembaran—panjang akhir setiap lembaran yang dipotong—merupakan variabel-variabel saling terkait yang secara bersama-sama mengatur kinerja robekan dan hasil produksi. Parameter-parameter ini harus disetel secara bersamaan guna memastikan proses robekan yang bersih dan dapat diprediksi tanpa mengorbankan integritas web atau menghasilkan limbah.
Pitch pendek yang dikombinasikan dengan jumlah bilah yang tinggi meningkatkan kepadatan perforasi, sehingga memudahkan sobekan tetapi berpotensi mengurangi kekuatan tarik dan meningkatkan risiko pemisahan lembaran secara prematur selama proses penggulungan ulang atau penanganan. Pitch yang lebih panjang mengurangi titik sobek, yang dapat menyebabkan sobekan menjadi sulit atau tidak rata. Yang paling penting, panjang lembaran harus merupakan kelipatan bulat eksak dari pitch; ketidaksesuaian nilai-nilai tersebut menyebabkan perforasi tidak lengkap di ujung lembaran atau limbah bahan akibat potongan yang tidak sejajar. Optimasi hasil bergantung pada minimalisasi kerusakan, gulungan di luar spesifikasi, dan cacat terkait penggulungan ulang—yang hanya dapat dicapai apabila ketiga parameter tersebut selaras secara tepat dengan sifat kertas dan dinamika mesin.
Keterkaitan timbal balik antara kecepatan web dan berat basis kertas terhadap kinerja mesin gulung tisu toilet
Kecepatan web dan berat dasar kertas secara signifikan memengaruhi cara pengaturan perforasi diterjemahkan ke dalam kinerja nyata. Pada kecepatan jalur yang lebih tinggi, waktu kontak pisau berkurang, sehingga menuntut ketepatan pengaturan waktu, bahan pisau yang kokoh, serta keterkaitan yang stabil untuk menghindari noda atau potongan yang terlewat. Kertas yang lebih tebal atau lebih berat (misalnya 20–25 g/m²) tahan terhadap robekan namun mempercepat keausan pisau; operator biasanya mengimbanginya dengan meningkatkan jarak antar lubang (pitch) atau mengurangi jumlah pisau. Sebaliknya, tisu ringan (14–17 g/m²) mudah robek dan rentan terhadap perforasi berlebih—yang dapat menyebabkan putusnya web jika jarak antar lubang terlalu pendek atau jumlah pisau terlalu tinggi.
PLC menyinkronkan aktivasi pisau dengan sensor kecepatan dan umpan balik tegangan, sementara pemantauan sel beban secara waktu nyata terhadap gaya robek memungkinkan kompensasi dinamis terhadap variabilitas kertas. Pedoman kalibrasi praktis: kurangi jumlah pisau sebanyak satu untuk setiap peningkatan 20 g/m² pada berat basis, lalu verifikasi konsistensi robekan di sepanjang beberapa jalur produksi. Pendekatan terintegrasi ini mencegah downtime tak terencana dan menjamin setiap gulungan memenuhi persyaratan kekuatan robek ISO 12625-5.
Mengoptimalkan Jarak Perforasi untuk Robekan yang Konsisten dan Pengalaman Pengguna
Menyeimbangkan kemudahan robek, retensi kekuatan, serta minimalisasi limbah pada mesin gulungan tisu toilet
Jarak perforasi merupakan faktor utama untuk menyeimbangkan pengalaman pengguna dan keandalan manufaktur. Jarak yang terlalu pendek melemahkan bahan lembaran, meningkatkan risiko robekan di tepi, pembentukan debu, serta kesalahan penghitungan lembaran selama proses konversi berkecepatan tinggi—yang berakibat pada peningkatan tingkat limbah dan frekuensi perawatan. Sebaliknya, jarak yang terlalu panjang mengurangi kenyamanan penggunaan, menghasilkan robekan tidak merata atau sulit robek sehingga merusak kepercayaan konsumen terhadap merek.
Pitch optimal tergantung terlebih dahulu pada berat dasar kertas dan kekuatan tariknya. Untuk tisu ringan (14–17 g/m²), pitch 60–80 mm umumnya memberikan pemisahan yang konsisten dan bersih tanpa mengorbankan integritas gulungan. Untuk kelas kertas yang lebih berat (20–25 g/m²), pitch 90–110 mm biasanya diperlukan guna mempertahankan kemudahan sobek sambil menjaga kekuatan. Faktor tambahan—termasuk tegangan web, kadar kelembapan (kelembapan tinggi menurunkan ketahanan sobek), dan tekanan rewinding—juga harus dipertimbangkan dalam penyetelan akhir. Mengingat perilaku kertas bervariasi dari satu lot ke lot lainnya, validasi empiris menggunakan stok produksi aktual tetap mutlak diperlukan. Pendekatan disiplin berbasis data ini meminimalkan limbah dan menjamin kinerja yang dapat diulang secara konsisten antar shift maupun antar SKU.
Konfigurasi Gulungan Perforasi dan Penyelarasan Jumlah Pisau
Penyesuaian jumlah pisau dan geometri gulungan terhadap peregangan web serta kecepatan lini mesin
Jumlah bilah dan geometri rol perforasi harus dipilih tidak secara terpisah, tetapi sebagai bagian dari sistem yang dikalibrasi terhadap peregangan web dan kecepatan jalur. Jumlah bilah menentukan frekuensi perforasi per putaran; diameter rol memengaruhi sudut lilitan, waktu kontak, dan distribusi tegangan di sepanjang web. Keduanya secara langsung memengaruhi konsistensi pemotongan, terutama dalam kondisi dinamis.
| Parameter | Dampak terhadap Perforasi |
|---|---|
| Jumlah bilah | Jumlah bilah yang lebih tinggi meningkatkan kerapatan perforasi, namun berisiko menyebabkan getaran web (web flutter) dan pelompatan bilah (blade skipping) pada kecepatan tinggi. |
| Diameter rol | Diameter yang lebih besar mengurangi variasi sudut dalam tegangan, sehingga meningkatkan akurasi robekan dan mengurangi deformasi tepi. |
| Peregangan Web | Kertas dengan peregangan >3% di bawah tegangan memerlukan jarak bilah yang lebih lebar untuk mencegah robekan mikro di antara perforasi. |
| Kecepatan garis | Di atas 1.200 m/menit, toleransi keselarasan bilah menjadi lebih ketat, yaitu ±0,05 mm; bahkan keselarasan yang sedikit saja dapat menyebabkan ketidakseragaman kedalaman atau pemotongan yang terlewat. |
Konfigurasi yang tidak sesuai—misalnya jumlah pisau berlebihan pada gulungan berdiameter kecil—mengurangi waktu kontak (dwell time) di bawah ambang batas yang diperlukan untuk penetrasi penuh, sehingga menghasilkan perforasi dangkal atau tidak konsisten. Sementara itu, terlalu sedikit pisau memperpanjang jarak antar titik robek melebihi batas ergonomis. Penyelarasan yang tepat menjamin pemisahan lembaran secara andal, memaksimalkan hasil gulungan (roll yield), serta mempertahankan OEE di atas 85%.
Pengaturan dan Penyesuaian Parameter melalui HMI/PLC pada Mesin Gulung Tisu Toilet
Penyetelan parameter secara real-time, pencatatan gangguan (fault logging), dan manajemen resep (recipe management) dalam produksi
Mesin gulung tisu toilet modern mengintegrasikan kontrol perforasi ke dalam platform HMI/PLC terpadu, memungkinkan operator menyesuaikan jarak antar perforasi (pitch), jumlah pisau, dan panjang lembaran secara langsung tanpa menghentikan proses produksi. PLC secara dinamis menghitung ulang waktu aktif pisau (blade timing), durasi kontak (dwell duration), dan gaya pengaktifan (engagement force) berdasarkan masukan langsung dari encoder kecepatan, sel beban tegangan (tension load cells), dan sensor berat basis (basis weight sensors—menjamin kualitas robek tetap stabil meskipun terjadi variabilitas di proses hulu.
Pencatatan kesalahan mencatat anomali seperti lubang perforasi yang terlewat, tanda getaran pisau (blade chatter), atau penyimpangan tegangan, serta menghubungkannya dengan data proses berdasarkan cap waktu untuk analisis akar masalah. Manajemen resep menyimpan kumpulan parameter yang telah divalidasi untuk konfigurasi umum—misalnya, "2 lapis, 18 g/m², jarak antar lubang (pitch) 100 mm"—sehingga pergantian konfigurasi dapat diselesaikan dalam waktu kurang dari 90 detik. Tingkat integrasi ini mengurangi limbah persiapan hingga 40%, meningkatkan hasil produksi pertama kali (first-pass yield), dan memperkuat kemampuan pelacakan (traceability)—semua elemen kritis dalam operasi konversi yang sesuai standar ISO 9001.
Pertanyaan yang Sering Diajukan
Bagaimana jarak antar lubang (pitch), jumlah pisau, dan panjang lembaran memengaruhi kualitas perforasi?
Faktor-faktor ini secara bersama-sama menentukan kinerja sobekan dan efisiensi produksi. Jarak antar lubang (pitch) yang pendek dan jumlah pisau yang tinggi meningkatkan kemudahan sobekan namun dapat mengurangi kekuatan tarik. Ketidaksesuaian antara panjang lembaran dengan jarak antar lubang (pitch) dapat menyebabkan limbah atau potongan yang tidak sejajar.
Mengapa jarak antar lubang (pitch) pada perforasi sangat penting bagi pengalaman pengguna?
Pitch memengaruhi keseimbangan antara kemudahan penggunaan dan keandalan manufaktur. Pitch yang terlalu pendek dapat melemahkan jaringan (web), sedangkan pitch yang terlalu panjang dapat menyebabkan robekan tidak merata.
Peran jumlah pisau dalam proses perforasi apa?
Jumlah pisau menentukan kepadatan perforasi per putaran. Konfigurasi yang tidak sejajar, seperti jumlah pisau yang terlalu tinggi, dapat menyebabkan pemotongan terlewat atau perforasi dangkal.
Bagaimana sistem PLC dapat meningkatkan manufaktur gulungan tisu toilet?
Sistem PLC memungkinkan penyesuaian parameter secara real-time, seperti pitch dan jumlah pisau, selama proses produksi. Sistem ini juga memungkinkan pencatatan kesalahan (fault logging) dan manajemen resep (recipe management) guna mendukung operasi yang efisien serta meningkatkan hasil produksi.
Berapa pitch yang direkomendasikan untuk tisu ringan dibandingkan tisu berat?
Untuk tisu ringan (14–17 g/m²), pitch 60–80 mm umumnya optimal, sedangkan pitch 90–110 mm lebih cocok untuk tisu berat (20–25 g/m²) guna mempertahankan kualitas robek tanpa mengurangi kekuatan tarik.
Daftar Isi
- Parameter Inti Perforasi: Jarak Pitch, Jumlah Pisau, dan Panjang Lembar
- Mengoptimalkan Jarak Perforasi untuk Robekan yang Konsisten dan Pengalaman Pengguna
- Konfigurasi Gulungan Perforasi dan Penyelarasan Jumlah Pisau
- Pengaturan dan Penyesuaian Parameter melalui HMI/PLC pada Mesin Gulung Tisu Toilet
-
Pertanyaan yang Sering Diajukan
- Bagaimana jarak antar lubang (pitch), jumlah pisau, dan panjang lembaran memengaruhi kualitas perforasi?
- Mengapa jarak antar lubang (pitch) pada perforasi sangat penting bagi pengalaman pengguna?
- Peran jumlah pisau dalam proses perforasi apa?
- Bagaimana sistem PLC dapat meningkatkan manufaktur gulungan tisu toilet?
- Berapa pitch yang direkomendasikan untuk tisu ringan dibandingkan tisu berat?
