
 EN
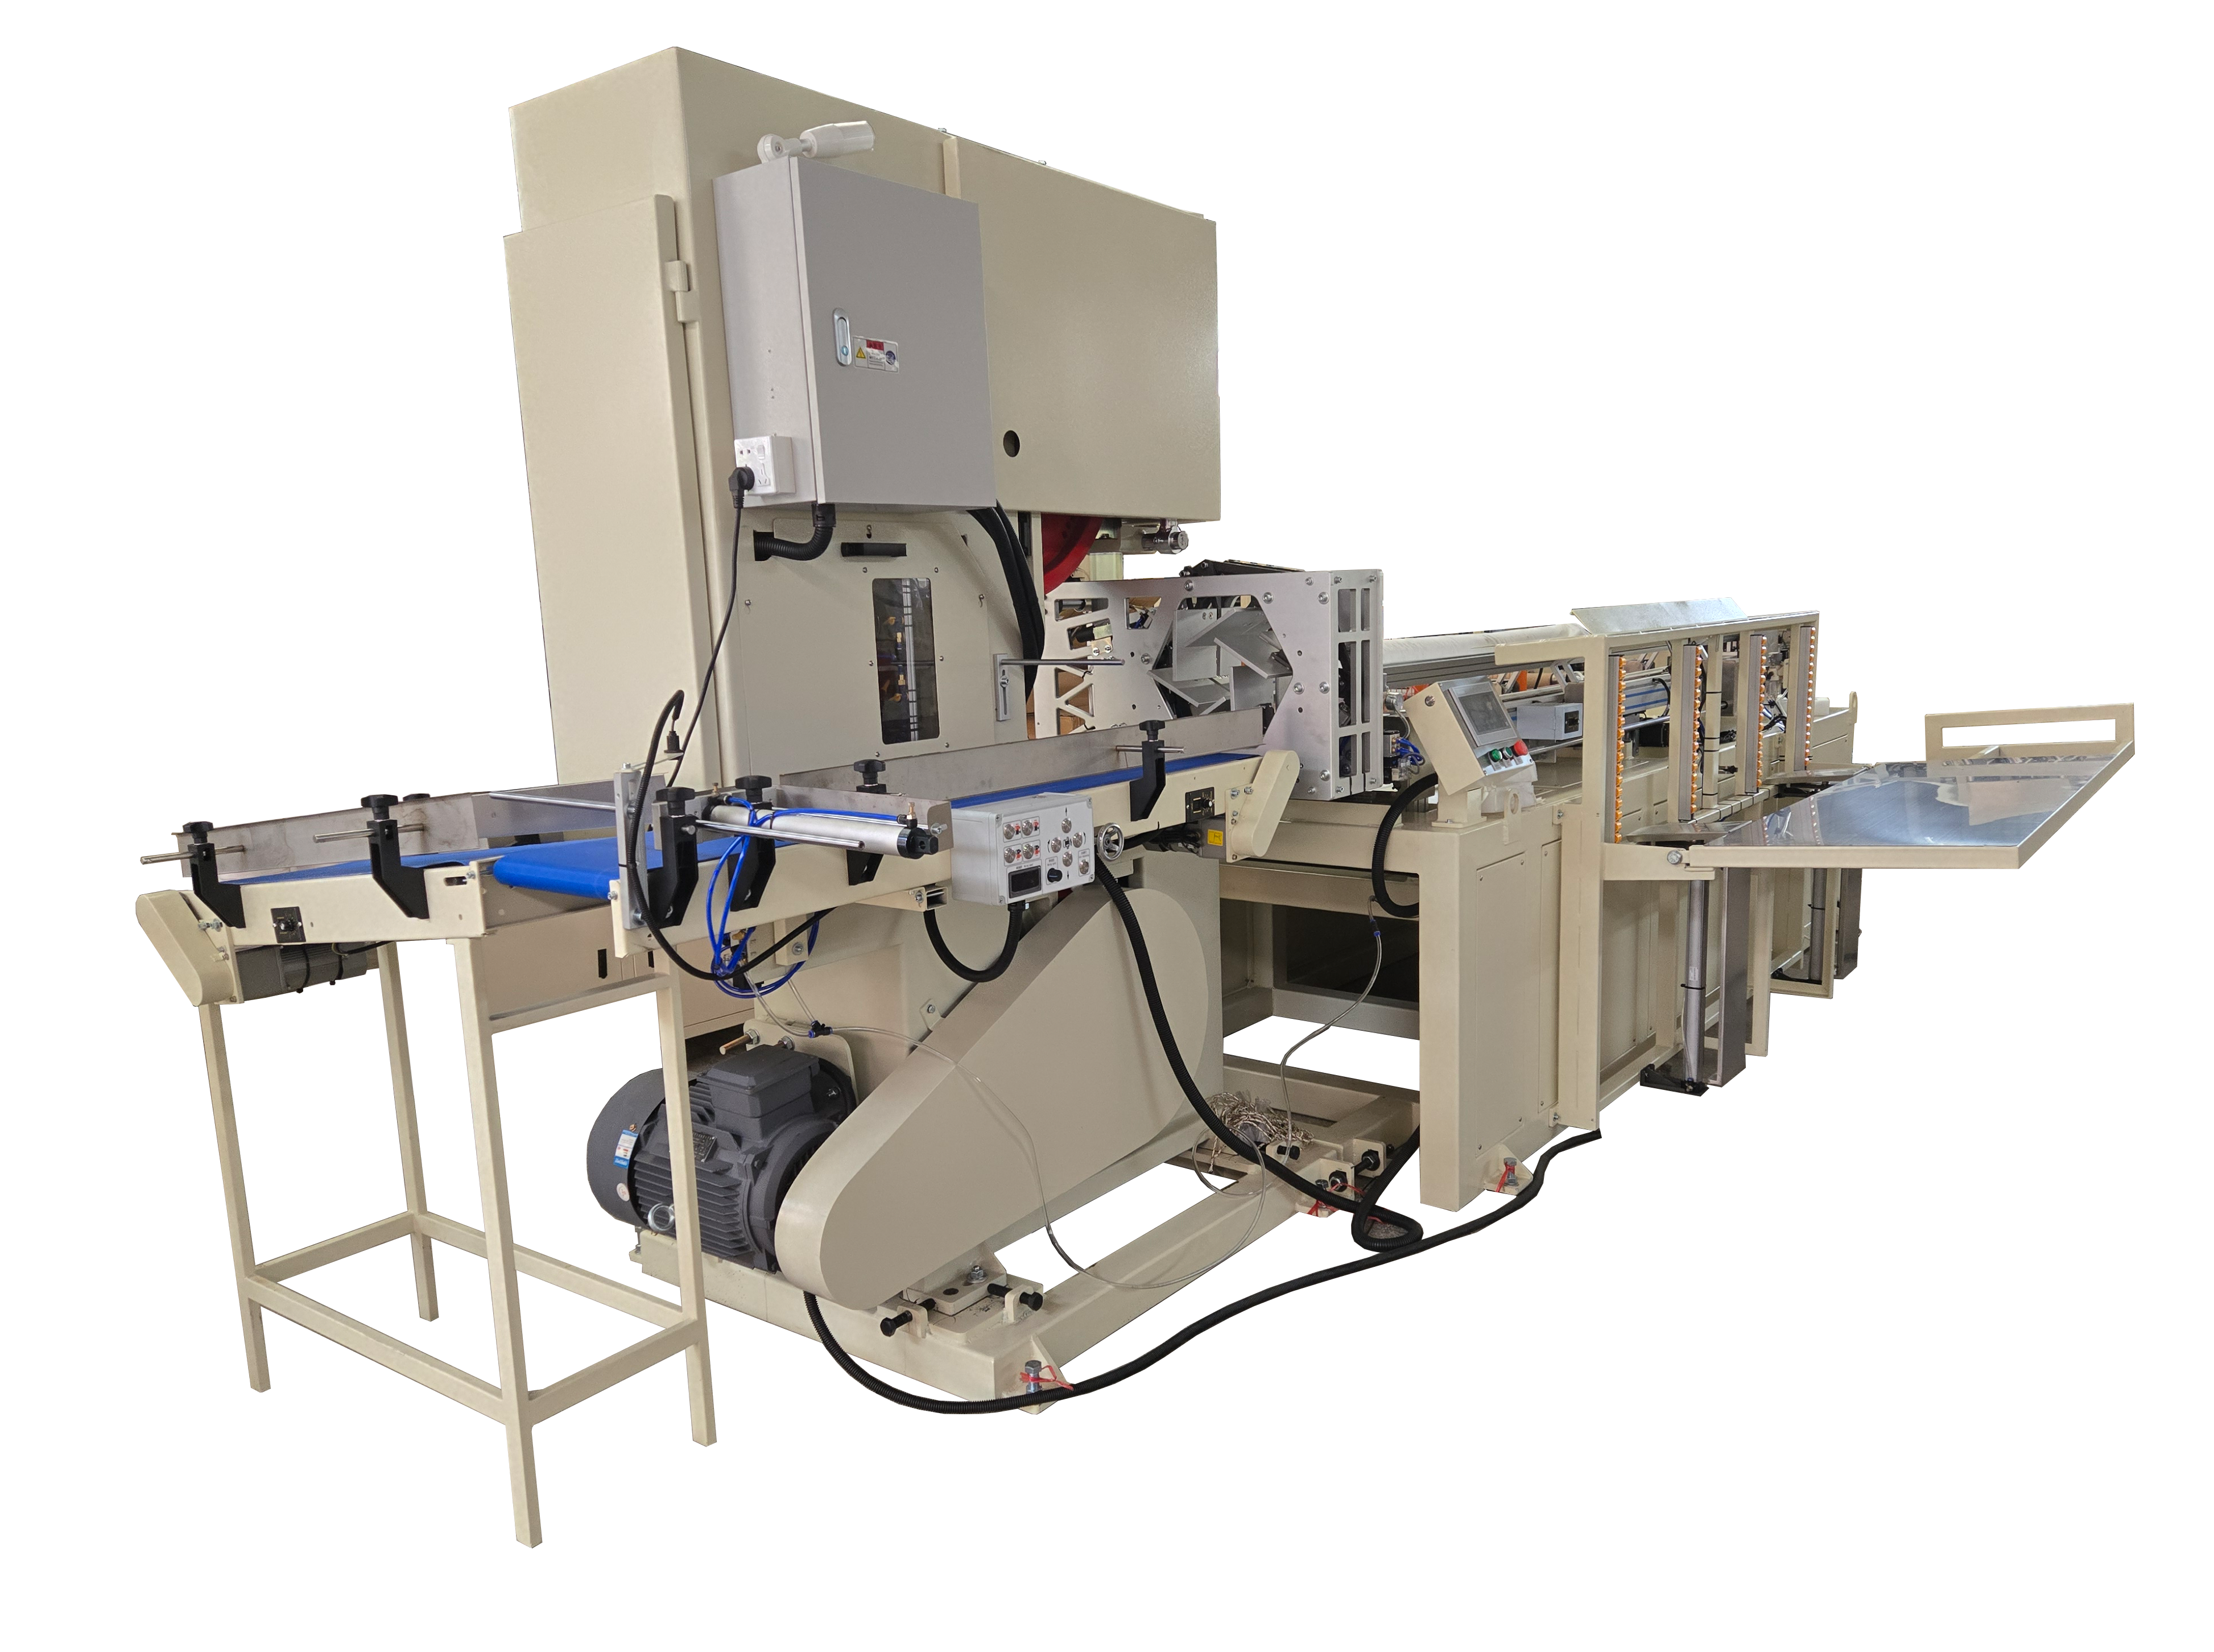
Grundlegende Perforationsparameter: Teilung, Messeranzahl und Bogenlänge
Wie Teilung, Messeranzahl und Bogenlänge gemeinsam Qualität des Risses und Ausbeute pro Rolle bestimmen
Perforationsabstand – der Abstand zwischen aufeinanderfolgenden Perforationslinien entlang der Bahn – Messeranzahl – die Anzahl der Schnitte pro Umdrehung der Perforationswalze – und Blattlänge – die endgültige Schnittlänge jedes Blatts – sind voneinander abhängige Variablen, die gemeinsam das Reißeigenschaftsverhalten und die Produktionsausbeute bestimmen. Diese Parameter müssen gemeinsam abgestimmt werden, um ein sauberes, vorhersehbares Reißen zu gewährleisten, ohne die Integrität der Bahn zu beeinträchtigen oder Abfall zu erzeugen.
Eine kurze Teilungskonstante in Kombination mit einer hohen Messeranzahl erhöht die Perforationsdichte, was die Rissbildung erleichtert, jedoch möglicherweise die Zugfestigkeit verringert und das Risiko einer vorzeitigen Bahnabtrennung während des Aufwickelns oder der Handhabung erhöht. Eine längere Teilungskonstante reduziert die Rissstellen, was zu einem schwierigen oder unregelmäßigen Reißen führen kann. Entscheidend ist, dass die Bogenlänge ein exaktes ganzzahliges Vielfaches der Teilungskonstante sein muss; nicht übereinstimmende Werte führen zu unvollständigen Perforationen an den Bogenenden oder zu Materialverschwendung aufgrund fehlausgerichteter Schnitte. Die Ausbeuteoptimierung hängt von der Minimierung von Brüchen, außertoleranzfähigen Rollen und aufwickelbedingten Fehlern ab – dies ist nur dann erreichbar, wenn alle drei Parameter genau auf die Papier-Eigenschaften und die Maschinendynamik abgestimmt sind.
Wechselseitige Abhängigkeit zwischen Webgeschwindigkeit und Papiergrammatur bezüglich der Leistungsfähigkeit von Toilettenpapiermaschinen
Webgeschwindigkeit und Papiergrundgewicht beeinflussen maßgeblich, wie sich Perforationseinstellungen in der Praxis auswirken. Bei höheren Bahngeschwindigkeiten verringert sich die Verweilzeit der Messer, wodurch präzise Timingsteuerung, robuste Messermaterialien und eine stabile Messereinbindung erforderlich sind, um Verschmierungen oder ausgelassene Schnitte zu vermeiden. Dickere oder schwerere Papiersorten (z. B. 20–25 g/m²) widerstehen dem Einreißen und beschleunigen den Messerverschleiß; Bediener kompensieren dies üblicherweise durch Erhöhung des Lochabstands oder Verringerung der Messeranzahl. Im Gegensatz dazu reißt leichtes Gewebe (14–17 g/m²) leicht ein und neigt zur Überperforation – was zu Bahnrissen führen kann, wenn der Lochabstand zu kurz oder die Messeranzahl zu hoch ist.
Die SPS synchronisiert die Aktivierung der Schneidklinge mit Geschwindigkeitssensoren und Zugkraft-Rückmeldung, während die Echtzeit-Überwachung der Risskraft mittels Lastzellen eine dynamische Kompensation für Papier-Variabilität ermöglicht. Eine praktische Kalibrierungsrichtlinie: Reduzieren Sie die Anzahl der Schneidklingen um eine pro 20 g/m² Erhöhung des Flächengewichts und validieren Sie anschließend die Konsistenz der Rissfestigkeit über mehrere Produktionsläufe hinweg. Dieser integrierte Ansatz verhindert ungeplante Ausfallzeiten und stellt sicher, dass jede Rolle die ISO 12625-5-Anforderungen an die Rissfestigkeit erfüllt.
Optimierung des Perforationsabstands für ein gleichmäßiges Reißen und ein optimales Benutzererlebnis
Ausgewogenes Verhältnis zwischen Reißleichtigkeit, Festigkeitsbewahrung und Minimierung von Abfall auf der Toilettenpapiermaschine
Der Perforationsabstand ist der wichtigste Hebel zur Abstimmung von Benutzererlebnis und Fertigungszuverlässigkeit. Ein zu geringer Abstand schwächt die Bahn und erhöht die Wahrscheinlichkeit von Randrissen, Staubentwicklung sowie Zählfehlern bei hochgeschwindigkeitsfähigen Umformprozessen – was Ausschussraten und Wartungshäufigkeit erhöht. Ein zu großer Abstand beeinträchtigt die Gebrauchstauglichkeit und führt zu unglemäßigen oder widerständigen Rissen, wodurch das Markenvertrauen untergraben wird.
Die optimale Perforationsweite hängt in erster Linie vom Flächengewicht und der Zugfestigkeit des Papiers ab. Bei leichten Geweben (14–17 g/m²) liefert üblicherweise eine Weite von 60–80 mm eine gleichmäßige, saubere Trennung, ohne die Rollenintegrität zu beeinträchtigen. Schwere Sorten (20–25 g/m²) erfordern im Allgemeinen eine Weite von 90–110 mm, um die Reißbarkeit zu gewährleisten und gleichzeitig die Festigkeit zu bewahren. Weitere Faktoren – darunter Webenspannung, Feuchtigkeitsgehalt (höhere Luftfeuchtigkeit verringert die Reißfestigkeit) sowie Wickeldruck – müssen ebenfalls bei der endgültigen Abstimmung berücksichtigt werden. Da sich das Verhalten des Papiers von Charge zu Charge unterscheiden kann, bleibt die empirische Validierung mit dem jeweiligen Produktionsmaterial unverzichtbar. Dieser disziplinierte, datengestützte Ansatz minimiert Ausschuss und stellt eine reproduzierbare Leistung über Schichten und Artikelnummern hinweg sicher.
Konfiguration der Perforationsrolle und Abstimmung der Messeranzahl
Abstimmung der Messeranzahl und der Rollengeometrie an die Webdehnung und die Maschinenliniengeschwindigkeit
Die Anzahl der Messer und die Geometrie der Perforationswalze müssen nicht isoliert, sondern als Teil eines Systems ausgewählt werden, das auf die Bahnstreckung und die Maschinengeschwindigkeit abgestimmt ist. Die Messeranzahl bestimmt die Perforationsfrequenz pro Umdrehung; der Walzendurchmesser beeinflusst den Umschlingungswinkel, die Kontaktzeit und die Spannungsverteilung über die Bahn. Beides wirkt sich unmittelbar auf die Schnittkonsistenz aus, insbesondere unter dynamischen Bedingungen.
| Parameter | Auswirkung auf die Perforation |
|---|---|
| Anzahl der Schaufeln | Eine höhere Messeranzahl erhöht die Perforationsdichte, birgt jedoch bei höheren Geschwindigkeiten das Risiko von Bahnschwingungen und Messerüberspringen. |
| Durchmesser der Rolle | Größere Durchmesser verringern die Winkelschwankung der Spannung, verbessern dadurch die Rissgenauigkeit und reduzieren Verformungen am Bahnrand. |
| Bahnstreckung | Papiere mit einer Dehnung von mehr als 3 % unter Zugspannung erfordern einen größeren Abstand zwischen den Messern, um Mikrorisse zwischen den Perforationen zu vermeiden. |
| Bandspeed | Bei Geschwindigkeiten über 1.200 m/min verschärft sich die zulässige Toleranz für die Messerausrichtung auf ±0,05 mm; bereits geringfügige Fehlausrichtungen führen zu inkonsistenter Schnitttiefe oder ausgelassenen Schnitten. |
Nicht abgestimmte Konfigurationen – beispielsweise eine zu hohe Messeranzahl bei einer Rolle mit kleinem Durchmesser – verkürzen die Verweilzeit unter den für eine vollständige Durchtrennung erforderlichen Schwellenwert, was zu flachen oder unregelmäßigen Perforationen führt. Zu wenige Messer hingegen vergrößern den Abstand zwischen den Rissstellen über die ergonomischen Grenzwerte hinaus. Eine korrekte Ausrichtung gewährleistet eine zuverlässige Trennung der Bogen, maximiert die Rollenausbeute und erhält die Gesamteffektivität der Anlage (OEE) auf einem Niveau von über 85 %.
Einstellen und Anpassen von Parametern über HMI/SPS an der Toilettenpapiermaschine
Echtzeit-Parameteranpassung, Fehlerprotokollierung und Rezeptverwaltung in der Produktion
Moderne Toilettenpapiermaschinen integrieren die Perforationssteuerung in eine einheitliche HMI/SPS-Plattform, wodurch Bediener Pitch, Messeranzahl und Bogenlänge während des laufenden Betriebs anpassen können, ohne die Produktion unterbrechen zu müssen. Die SPS kalibriert dynamisch Zeitpunkt, Verweilzeit und Anpresskraft der Messer neu, basierend auf Echtzeit-Eingaben von Drehzahl-Encodern, Zugkraft-Waagen und Basisgewichtssensoren – um so trotz Schwankungen im Vorprozess eine konstant hohe Rissqualität sicherzustellen.
Die Fehlerprotokollierung erfasst Anomalien wie ausgelassene Perforationen, Klingenschwingungsmerkmale oder Spannungsschwankungen und verknüpft sie mit zeitgestempelten Prozessdaten für die Ursachenanalyse. Das Rezeptmanagement speichert validierte Parametersätze für gängige Konfigurationen – z. B. „2-lagig, 18 g/m², 100 mm Teilung“ – und ermöglicht so Umrüstungen in unter 90 Sekunden. Dieses Integrationsniveau reduziert Rüstkosten um bis zu 40 %, verbessert die Erst-Durchlauf-Quote und stärkt die Rückverfolgbarkeit – alles entscheidende Komponenten von ISO-9001-konformen Umwandlungsprozessen.
Häufig gestellte Fragen
Wie beeinflussen Teilung, Klingenzahl und Bogenlänge die Perforationsqualität?
Diese Faktoren bestimmen gemeinsam die Reißeigenschaften und die Produktionseffizienz. Eine kurze Teilung und eine hohe Klingenzahl verbessern die Leichtigkeit des Aufreißens, können jedoch die Zugfestigkeit verringern. Eine falsche Abstimmung der Bogenlänge auf die Teilung kann zu Materialverschwendung oder fehlausgerichteten Schnitten führen.
Warum ist die Perforationsteilung entscheidend für die Benutzererfahrung?
Der Teilungswinkel beeinflusst das Gleichgewicht zwischen Gebrauchstauglichkeit und Fertigungszuverlässigkeit. Ein zu kleiner Teilungswinkel kann die Stegstruktur schwächen, während ein zu großer Teilungswinkel zu unglemäßigen Rissen führen kann.
Welche Rolle spielt die Messeranzahl bei der Perforation?
Die Messeranzahl bestimmt die Perforationsdichte pro Umdrehung. Fehlausrichtungen, beispielsweise eine zu hohe Messeranzahl, können zu übersprungenen Schnitten oder flachen Perforationen führen.
Wie können SPS-Systeme die Herstellung von Toilettenpapier verbessern?
SPS-Systeme ermöglichen Echtzeit-Anpassungen von Parametern wie Teilungswinkel und Messeranzahl während der Produktion. Sie erlauben zudem Fehlerprotokollierung und Rezeptverwaltung für effizientere Abläufe und eine höhere Ausbeute.
Welcher Teilungswinkel wird für leichtes Gewebe im Vergleich zu schwereren Sorten empfohlen?
Für leichtes Gewebe (14–17 g/m²) liegt der typische Optimalbereich bei 60–80 mm, während für schwerere Sorten (20–25 g/m²) 90–110 mm besser geeignet sind, um die Rissqualität zu bewahren, ohne an Zugfestigkeit einzubüßen.
Inhaltsverzeichnis
- Grundlegende Perforationsparameter: Teilung, Messeranzahl und Bogenlänge
- Optimierung des Perforationsabstands für ein gleichmäßiges Reißen und ein optimales Benutzererlebnis
- Konfiguration der Perforationsrolle und Abstimmung der Messeranzahl
- Einstellen und Anpassen von Parametern über HMI/SPS an der Toilettenpapiermaschine
-
Häufig gestellte Fragen
- Wie beeinflussen Teilung, Klingenzahl und Bogenlänge die Perforationsqualität?
- Warum ist die Perforationsteilung entscheidend für die Benutzererfahrung?
- Welche Rolle spielt die Messeranzahl bei der Perforation?
- Wie können SPS-Systeme die Herstellung von Toilettenpapier verbessern?
- Welcher Teilungswinkel wird für leichtes Gewebe im Vergleich zu schwereren Sorten empfohlen?
