
 EN
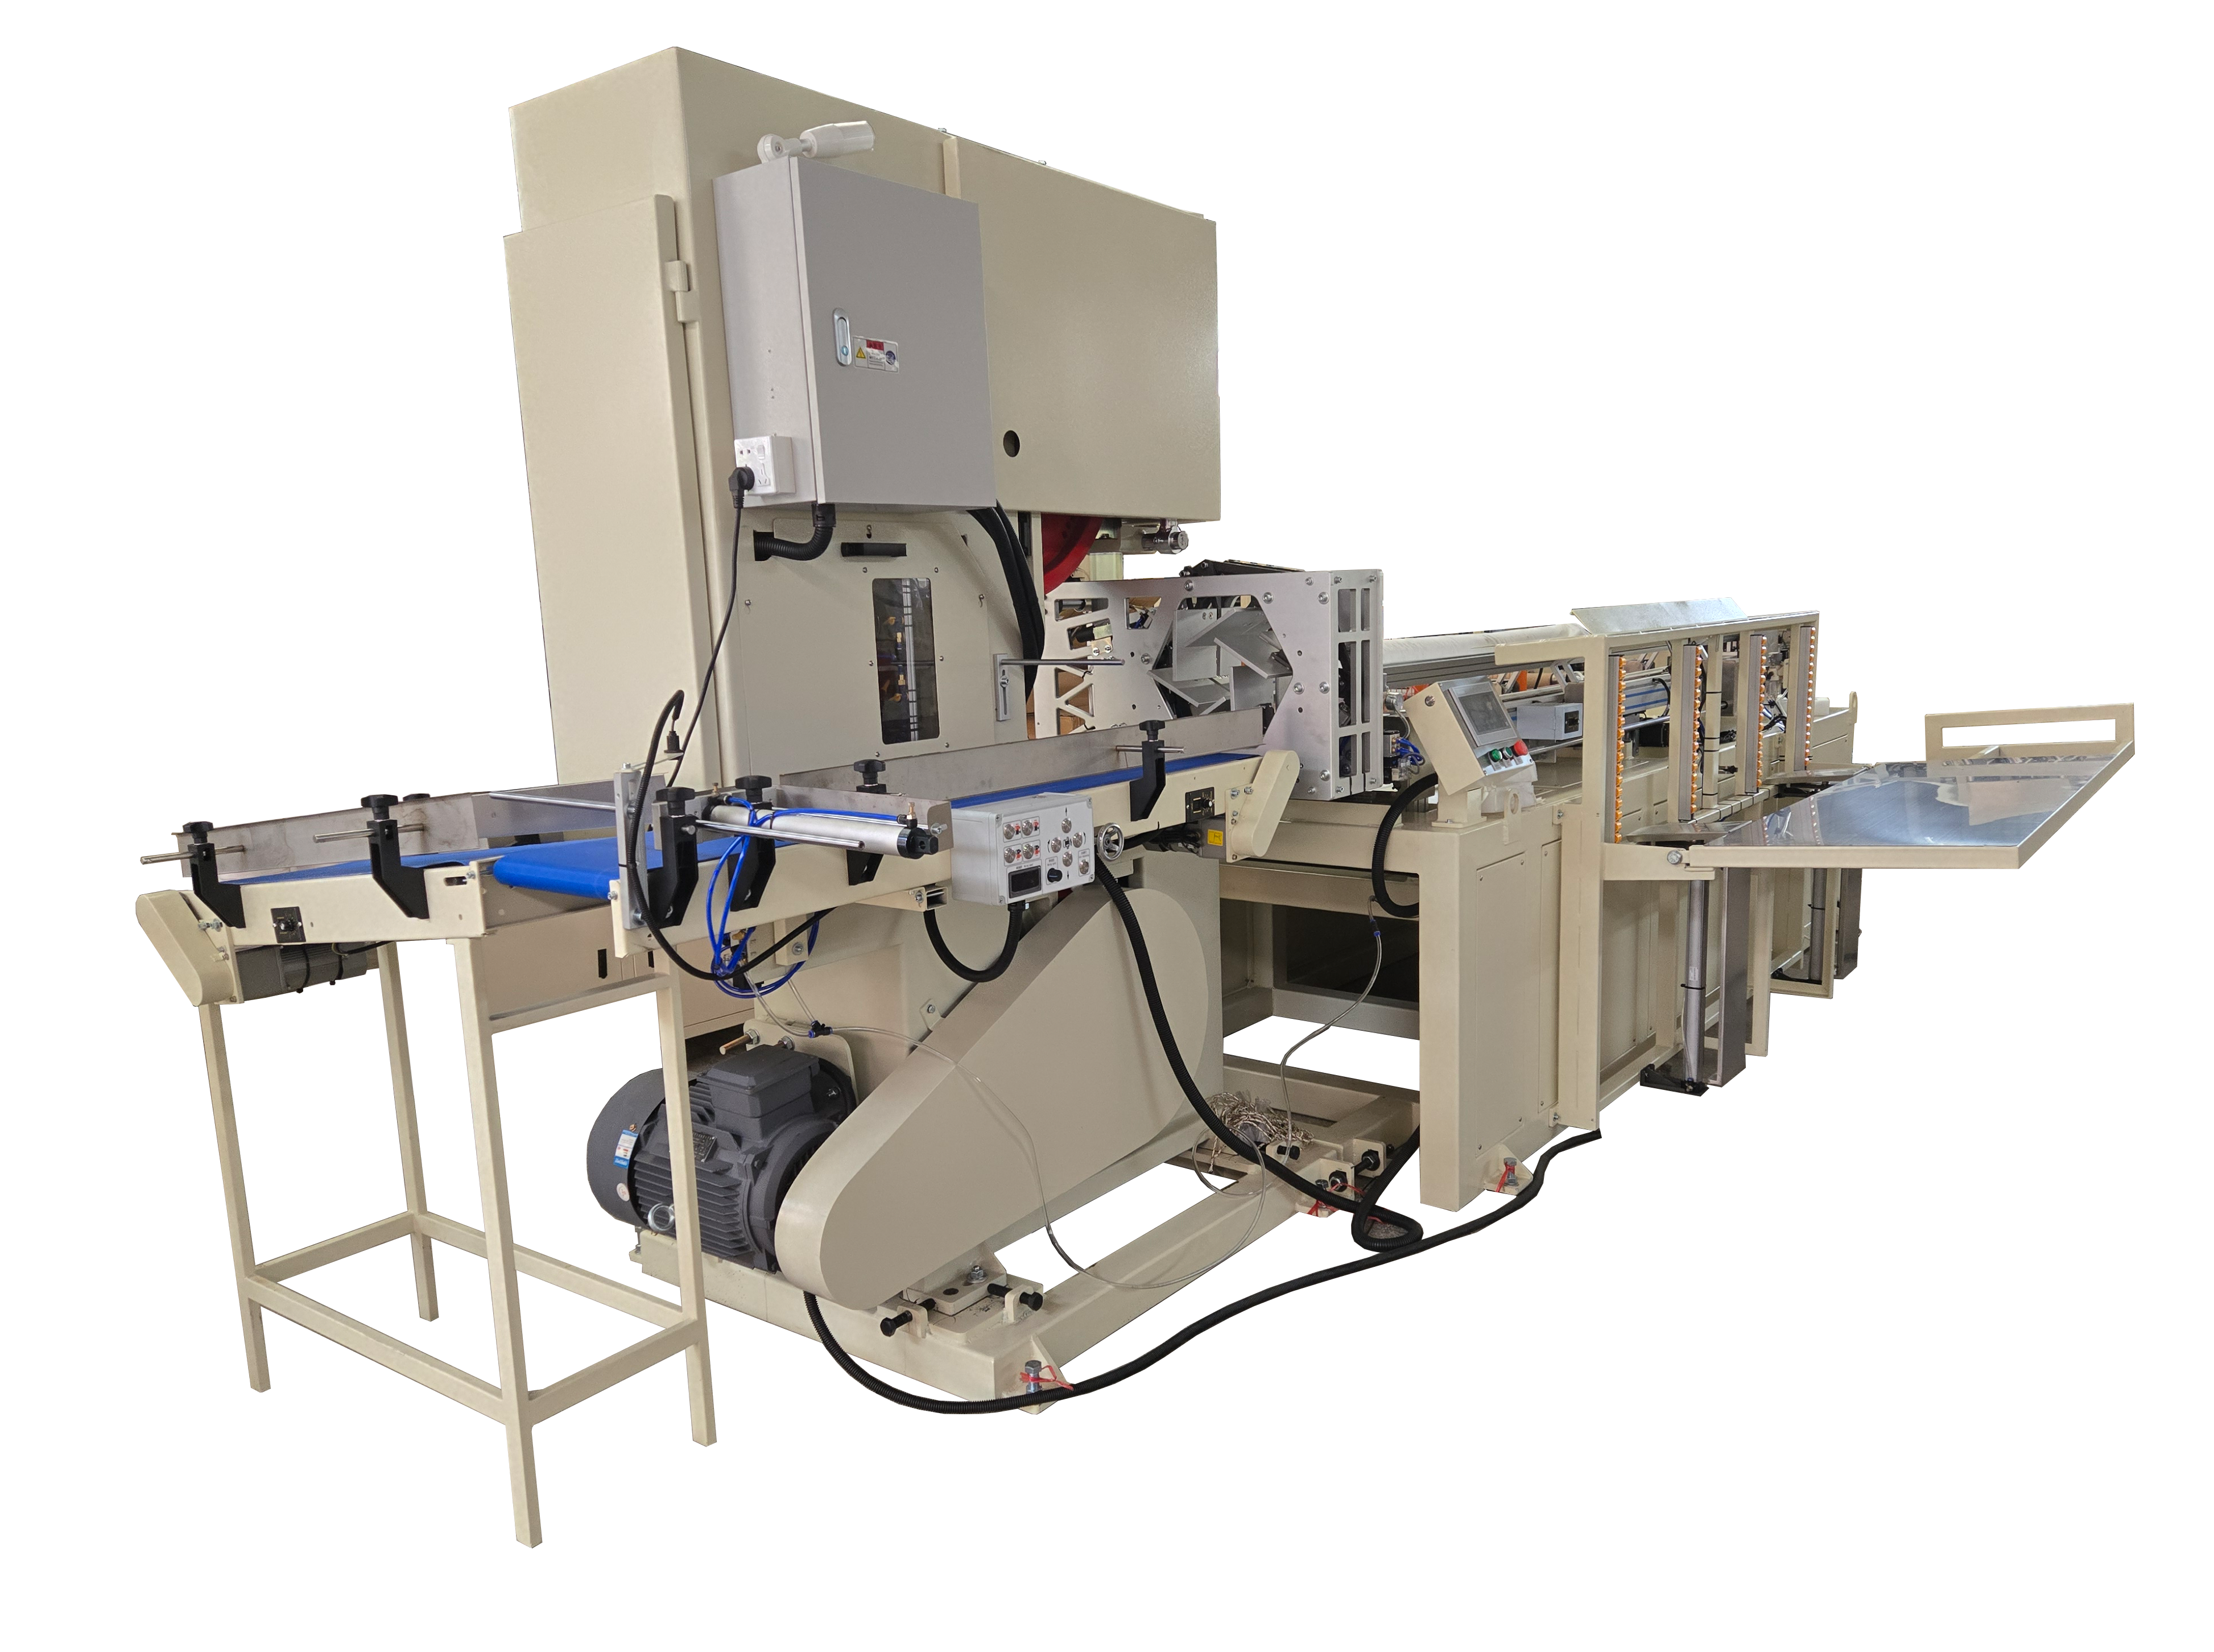
Paramètres fondamentaux de perforation : pas, nombre de lames et longueur de feuille
Comment le pas, le nombre de lames et la longueur de feuille déterminent conjointement la qualité de la déchirure et le rendement du rouleau
Pas de perforation — la distance entre les lignes de perforation successives le long de la bande — nombre de lames — le nombre de coupes par tour du rouleau de perforation — et longueur de la feuille — la longueur finale de chaque feuille après découpe — sont des variables interdépendantes qui régissent collectivement la performance de déchirure et le rendement de production. Ces paramètres doivent être réglés simultanément afin d’assurer une déchirure nette et prévisible, sans compromettre l’intégrité de la bande ni générer de déchets.
Une courte entraxe combinée à un nombre élevé de dents augmente la densité des perforations, ce qui facilite le déchirement, mais peut réduire la résistance à la traction et accroître le risque de séparation prématurée de la feuille lors du rebobinage ou de la manutention. Une entraxe plus longue réduit le nombre de points de déchirement, ce qui peut entraîner un déchirement difficile ou irrégulier. Il est essentiel que la longueur de la feuille corresponde exactement à un multiple entier de l’entraxe ; des valeurs non concordantes provoquent des perforations incomplètes aux extrémités des feuilles ou des pertes de matière dues à des coupes désynchronisées. L’optimisation du rendement repose sur la minimisation des ruptures, des rouleaux hors spécification et des défauts liés au rebobinage — objectif réalisable uniquement lorsque ces trois paramètres sont parfaitement adaptés aux propriétés du papier et à la dynamique de la machine.
Interdépendance entre la vitesse de la bande et le grammage du papier sur les performances de la machine à rouleaux de papier hygiénique
La vitesse de la bande et le grammage du papier influencent considérablement la manière dont les paramètres de perforation se traduisent par des performances réelles. À des vitesses linéaires plus élevées, le temps de contact de la lame diminue, ce qui exige un réglage précis du déclenchement, des matériaux de lame robustes et un engagement stable afin d’éviter les bavures ou les coupes manquées. Les papiers plus épais ou plus lourds (par exemple, 20–25 g/m²) résistent davantage au déchirement et accélèrent l’usure des lames ; les opérateurs compensent généralement en augmentant le pas ou en réduisant le nombre de lames. En revanche, les papiers très légers, tels que les mousselines (14–17 g/m²), se déchirent facilement et sont sujets à une surperforation — ce qui peut provoquer des ruptures de la bande si le pas est trop court ou le nombre de lames trop élevé.
L'API synchronise l'activation des lames avec les capteurs de vitesse et les retours de tension, tandis que la surveillance en temps réel de la force de déchirure par cellules de charge permet une compensation dynamique face aux variations du papier. Une ligne directrice pratique pour l'étalonnage : réduire d'une unité le nombre de lames pour chaque augmentation de 20 g/m² du grammage, puis valider la cohérence de la déchirure sur plusieurs séries de production. Cette approche intégrée évite les arrêts imprévus et garantit que chaque rouleau répond aux exigences de résistance à la déchirure de la norme ISO 12625-5.
Optimisation du pas de perforation pour une déchirure constante et une expérience utilisateur optimale
Équilibrer la facilité de déchirure, la préservation de la résistance et la minimisation des déchets sur la machine à rouleaux de papier toilette
Le pas de perforation est le principal levier permettant d'optimiser à la fois l'expérience utilisateur et la fiabilité de la fabrication. Un pas trop court affaiblit la bande, augmentant ainsi le risque de déchirures en bordure, de génération de poussières et d'erreurs de comptage des feuilles lors de la transformation à grande vitesse, ce qui accroît les taux de rebut et la fréquence des opérations de maintenance. Un pas trop long compromet l'ergonomie d'utilisation, entraînant des déchirures irrégulières ou résistantes qui érodent la confiance accordée à la marque.
Le pas optimal dépend tout d'abord du grammage et de la résistance à la traction du papier. Pour les papiers-tissus légers (14–17 g/m²), un pas de 60–80 mm permet généralement une séparation régulière et nette, sans compromettre l’intégrité de la bobine. Pour les grades plus lourds (20–25 g/m²), un pas de 90–110 mm est généralement requis afin de maintenir une facilité d’arrachage tout en préservant la résistance mécanique. D’autres facteurs — notamment la tension de la bande, la teneur en humidité (une humidité plus élevée réduit la résistance à l’arrachage) et la pression d’enroulement — doivent également être pris en compte lors du réglage final. Comme le comportement du papier varie d’un lot à l’autre, la validation empirique à l’aide du stock réel de production reste indispensable. Cette approche rigoureuse, fondée sur des données, permet de minimiser les pertes et d’assurer des performances reproductibles, qu’il s’agisse de postes de travail différents ou de références (SKUs) variées.
Configuration de la bobine de perforation et alignement du nombre de lames
Adaptation du nombre de lames et de la géométrie de la bobine à l’allongement de la bande et à la vitesse de la ligne machine
Le nombre de lames et la géométrie du rouleau perforateur doivent être sélectionnés non pas de façon isolée, mais comme partie intégrante d’un système calibré en fonction de l’élongation de la bande et de la vitesse de la ligne. Le nombre de lames détermine la fréquence des perforations par tour ; le diamètre du rouleau influence l’angle d’enroulement, le temps de contact et la répartition de la tension sur la bande. Ces deux paramètres influencent directement la régularité de la découpe, notamment dans des conditions dynamiques.
| Paramètre | Incidence sur la perforation |
|---|---|
| Nombre de pales | Un nombre plus élevé de lames augmente la densité des perforations, mais comporte un risque de flottement de la bande et de saut de lame à des vitesses élevées. |
| Diamètre du rouleau | Des diamètres plus grands réduisent la variation angulaire de la tension, améliorant ainsi la précision de la déchirure et réduisant la déformation des bords. |
| Élongation de la bande | Les papiers présentant un allongement supérieur à 3 % sous tension nécessitent un espacement plus large entre les lames afin d’éviter des micro-déchirures entre les perforations. |
| Vitesse de ligne | Au-delà de 1 200 m/min, la tolérance d’alignement des lames se resserre à ±0,05 mm ; même un léger désalignement provoque une profondeur incohérente ou des coupes manquées. |
Des configurations incompatibles — comme un nombre excessif de lames sur un rouleau de petit diamètre — réduisent le temps de contact en dessous du seuil requis pour une pénétration complète, provoquant des perforations superficielles ou intermittentes. Trop peu de lames, quant à elles, augmentent la distance entre les points de déchirure au-delà des limites ergonomiques. Un alignement correct garantit une séparation fiable des feuilles, maximise le rendement du rouleau et maintient l’OEE au-dessus de 85 %.
Réglage et ajustement des paramètres via l’IHMI/API sur la machine à rouleaux de papier toilette
Ajustement en temps réel des paramètres, enregistrement des pannes et gestion des recettes en production
Les machines modernes à rouleaux de papier toilette intègrent la commande des perforations dans une plateforme unifiée IHMI/API, permettant aux opérateurs d’ajuster à la volée le pas, le nombre de lames et la longueur des feuilles sans arrêter la production. L’API recalibre dynamiquement le synchronisme des lames, la durée de contact et la force d’engagement en fonction des entrées en temps réel provenant des codeurs de vitesse, des capteurs de tension et des capteurs de grammage — assurant ainsi une qualité constante de la déchirure malgré les variations en amont.
L'enregistrement des anomalies détecte des événements tels que des perforations manquées, des signatures de vibration de la lame ou des écarts de tension, et les relie aux données de processus horodatées afin d'effectuer une analyse de la cause racine. La gestion des recettes stocke des jeux de paramètres validés pour des configurations courantes — par exemple « 2 plis, 18 g/m², pas de 100 mm » — permettant des changements de configuration en moins de 90 secondes. Ce niveau d'intégration réduit les déchets liés aux réglages jusqu'à 40 %, améliore le rendement au premier passage et renforce la traçabilité — autant d'éléments essentiels des opérations de transformation conformes à la norme ISO 9001.
FAQ
Comment le pas, le nombre de lames et la longueur de la feuille influencent-ils la qualité des perforations ?
Ces facteurs déterminent conjointement la performance lors du déchirement et l'efficacité de la production. Un pas court et un nombre élevé de lames améliorent la facilité de déchirement, mais peuvent réduire la résistance à la traction. Un mauvais alignement entre la longueur de la feuille et le pas peut entraîner des déchets ou des coupes mal positionnées.
Pourquoi le pas des perforations est-il critique pour l'expérience utilisateur ?
Le pas influence l'équilibre entre la facilité d'utilisation et la fiabilité de la fabrication. Un pas trop court peut affaiblir la bande, tandis qu’un pas trop long peut entraîner un déchirement irrégulier.
Quel rôle le nombre de lames joue-t-il dans la perforation ?
Le nombre de lames détermine la densité de perforations par tour. Des configurations mal alignées, comme un nombre de lames trop élevé, peuvent provoquer des coupes manquées ou des perforations superficielles.
Comment les systèmes API peuvent-ils améliorer la fabrication de rouleaux de papier toilette ?
Les systèmes API permettent des ajustements en temps réel des paramètres tels que le pas et le nombre de lames pendant la production. Ils permettent également la journalisation des pannes et la gestion des recettes afin d’optimiser les opérations et d’améliorer le rendement.
Quel pas est recommandé pour les papiers toilette légers par rapport aux grades plus lourds ?
Pour les papiers toilette légers (14–17 g/m²), un pas de 60 à 80 mm est généralement optimal, tandis qu’un pas de 90 à 110 mm convient mieux aux grades plus lourds (20–25 g/m²) afin de préserver la qualité du déchirement sans compromettre la résistance à la traction.
Table des matières
- Paramètres fondamentaux de perforation : pas, nombre de lames et longueur de feuille
- Optimisation du pas de perforation pour une déchirure constante et une expérience utilisateur optimale
- Configuration de la bobine de perforation et alignement du nombre de lames
- Réglage et ajustement des paramètres via l’IHMI/API sur la machine à rouleaux de papier toilette
-
FAQ
- Comment le pas, le nombre de lames et la longueur de la feuille influencent-ils la qualité des perforations ?
- Pourquoi le pas des perforations est-il critique pour l'expérience utilisateur ?
- Quel rôle le nombre de lames joue-t-il dans la perforation ?
- Comment les systèmes API peuvent-ils améliorer la fabrication de rouleaux de papier toilette ?
- Quel pas est recommandé pour les papiers toilette légers par rapport aux grades plus lourds ?
