
 EN
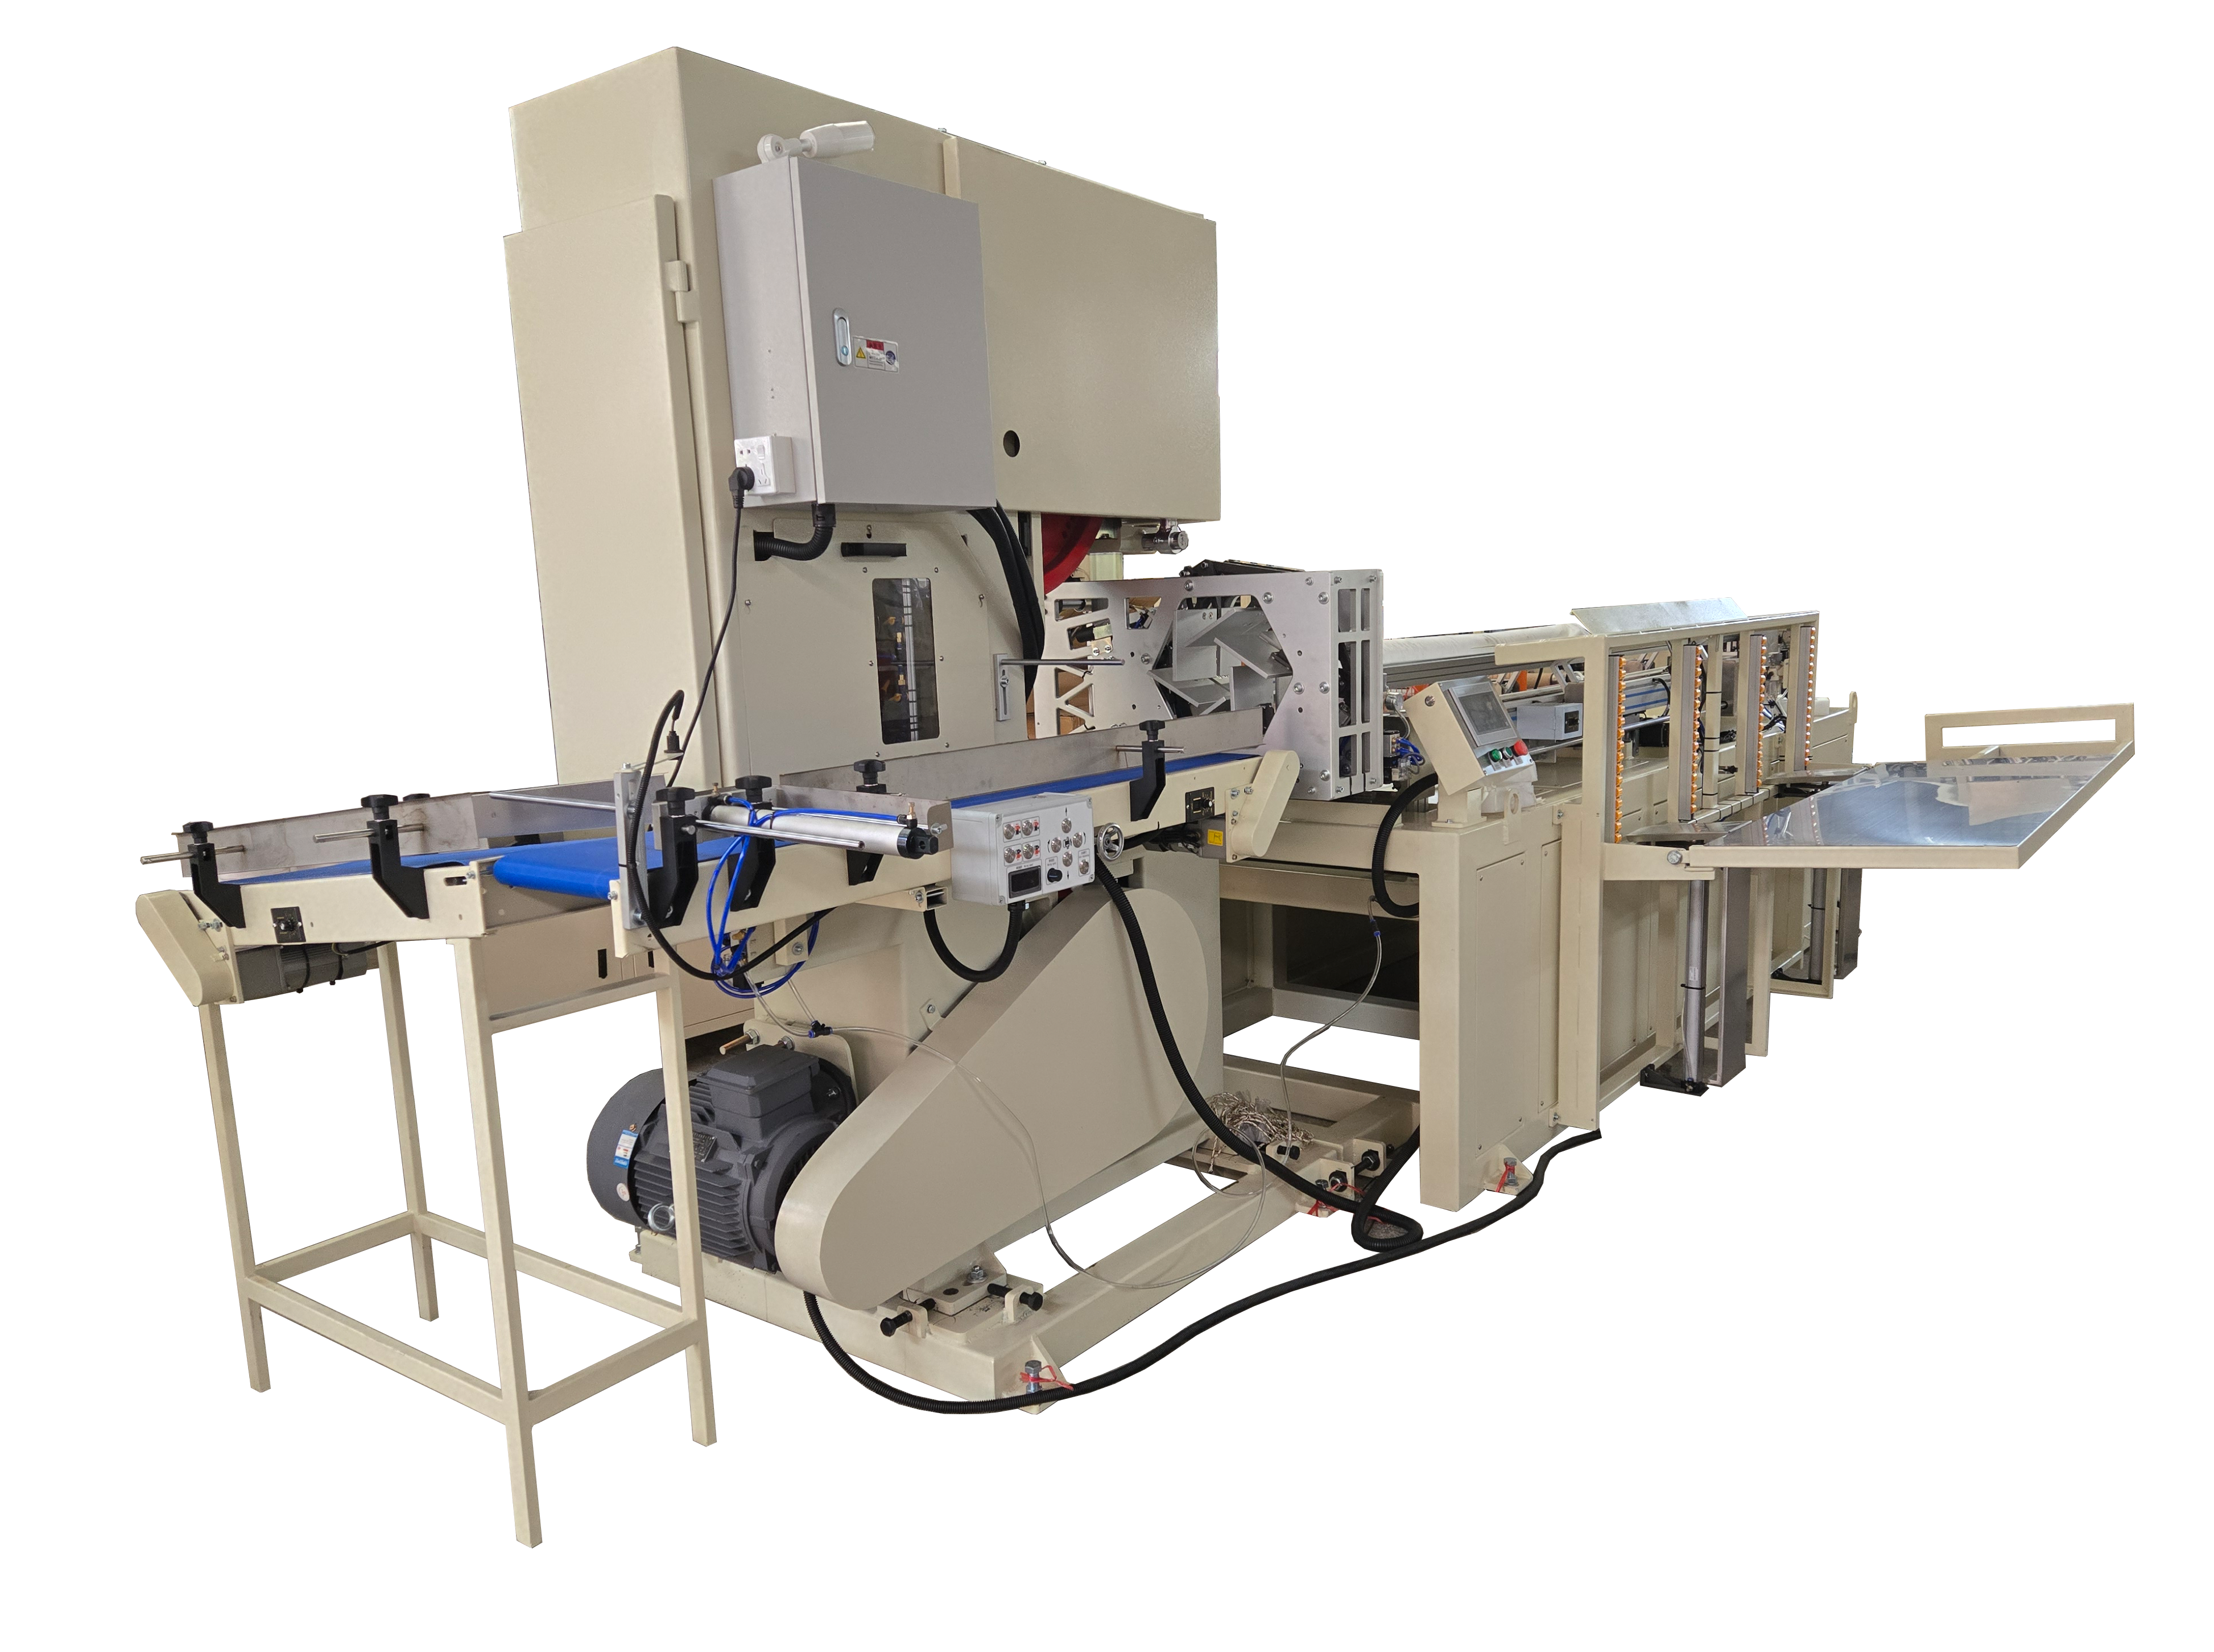
Parâmetros principais de perfuração: passo, quantidade de lâminas e comprimento da folha
Como o passo, a quantidade de lâminas e o comprimento da folha determinam conjuntamente a qualidade do rasgo e o rendimento do rolo
Passo de perfuração — a distância entre linhas sucessivas de perfuração ao longo da bobina — número de lâminas — o número de cortes por rotação do rolo perfurador — e comprimento da folha — o comprimento final de cada folha após o corte — são variáveis interdependentes que, em conjunto, regulam o desempenho do rasgo e o rendimento da produção. Esses parâmetros devem ser ajustados simultaneamente para garantir um rasgo limpo e previsível, sem comprometer a integridade da bobina ou gerar desperdício.
Uma curta distância entre perfurações combinada com um elevado número de lâminas aumenta a densidade de perfurações, melhorando a facilidade de rasgo, mas potencialmente reduzindo a resistência à tração e aumentando o risco de separação prematura da folha durante o rebobinamento ou manuseio. Uma maior distância entre perfurações reduz os pontos de rasgo, o que pode resultar em rasgos difíceis ou irregulares. Crucialmente, o comprimento da folha deve ser um múltiplo inteiro exato da distância entre perfurações; valores desalinhados causam perfurações incompletas nas extremidades da folha ou desperdício de material devido a cortes desalinhados. A otimização do rendimento depende da minimização de rupturas, rolos fora das especificações e defeitos relacionados ao rebobinamento — alcançável apenas quando esses três parâmetros estiverem perfeitamente alinhados com as propriedades do papel e a dinâmica da máquina.
Interdependência com a velocidade da bobina e o gramatura do papel no desempenho da máquina de rolos de papel higiênico
A velocidade da máquina e o peso básico do papel influenciam significativamente a forma como as configurações de perfuração se traduzem no desempenho real. Em velocidades mais altas da linha, o tempo de contato da lâmina diminui, exigindo cronometragem precisa, materiais robustos para as lâminas e engajamento estável para evitar borrões ou cortes perdidos. Papéis mais espessos ou mais pesados (por exemplo, 20–25 g/m²) resistem ao rasgo e aceleram o desgaste das lâminas; os operadores normalmente compensam aumentando o passo ou reduzindo o número de lâminas. Em contraste, tecidos leves (14–17 g/m²) rasgam facilmente e são propensos à superperfuração — levando à ruptura da bobina caso o passo seja muito curto ou o número de lâminas seja excessivamente alto.
O CLP sincroniza a ativação da lâmina com os sensores de velocidade e o feedback de tensão, enquanto o monitoramento em tempo real da força de rasgo por células de carga permite compensação dinâmica da variabilidade do papel. Uma orientação prática de calibração: reduza o número de lâminas em uma unidade para cada aumento de 20 g/m² no peso básico, seguido da validação da consistência do rasgo em várias corridas de produção. Essa abordagem integrada evita paradas não planejadas e garante que todos os rolos atendam aos requisitos de resistência ao rasgo da norma ISO 12625-5.
Otimização do passo de perfuração para rasgo consistente e experiência do usuário
Equilibrar facilidade de rasgo, retenção de resistência e minimização de desperdício na máquina de rolos de papel higiênico
O passo de perfuração é o principal fator de ajuste para equilibrar a experiência do usuário e a confiabilidade na fabricação. Um passo muito curto enfraquece a folha, aumentando a probabilidade de rasgos nas bordas, geração de poeira e erros na contagem de folhas durante a conversão em alta velocidade — o que eleva as taxas de refugo e a frequência de manutenção. Um passo muito longo compromete a usabilidade, resultando em rasgos irregulares ou resistentes, o que prejudica a confiança na marca.
O passo ideal depende, em primeiro lugar, do gramatura e da resistência à tração do papel. Para tecidos leves (14–17 g/m²), um passo de 60–80 mm normalmente garante separação consistente e limpa, sem comprometer a integridade do rolo. Para gramaturas mais pesadas (20–25 g/m²), geralmente são necessários 90–110 mm para manter a facilidade de rasgo, preservando ao mesmo tempo a resistência. Outros fatores — incluindo a tensão da bobina, o teor de umidade (maior umidade reduz a resistência ao rasgo) e a pressão de rebobinamento — também devem orientar o ajuste final. Como o comportamento do papel varia lote a lote, a validação empírica com o material real de produção continua sendo essencial. Essa abordagem disciplinada e baseada em dados minimiza desperdícios e assegura desempenho repetível entre turnos e SKUs.
Configuração do Rolo de Perfuração e Alinhamento do Número de Lâminas
Ajuste do número de lâminas e da geometria do rolo à elongação da bobina e à velocidade da linha de máquina
A contagem de lâminas e a geometria do rolo perfurado devem ser selecionadas não isoladamente, mas como parte de um sistema calibrado para a elongação da bobina e a velocidade da linha. A contagem de lâminas define a frequência de perfuração por rotação; o diâmetro do rolo afeta o ângulo de envolvimento, o tempo de contato e a distribuição de tensão ao longo da bobina. Ambos influenciam diretamente a consistência do corte, especialmente em condições dinâmicas.
| Parâmetro | Impacto na Perfuração |
|---|---|
| Número de pás | Uma contagem maior aumenta a densidade de perfurações, mas acarreta risco de vibração da bobina (flutter) e salto das lâminas em velocidades elevadas. |
| Diâmetro do rolo | Diâmetros maiores reduzem a variação angular da tensão, melhorando a precisão do rasgo e diminuindo a deformação nas bordas. |
| Elongação da Bobina | Papéis com alongamento superior a 3 % sob tensão exigem espaçamento maior entre as lâminas para evitar microfissuras entre as perfurações. |
| Velocidade da linha | Acima de 1.200 m/min, a tolerância de alinhamento das lâminas reduz-se para ±0,05 mm; mesmo um leve desalinhamento causa profundidade inconsistente ou falhas no corte. |
Configurações incompatíveis — como um número excessivo de lâminas em um rolo de pequeno diâmetro — reduzem o tempo de permanência abaixo do limiar necessário para penetração completa, causando perfurações rasas ou intermitentes. Por outro lado, um número insuficiente de lâminas aumenta a distância entre os pontos de rasgo além dos limites ergonômicos. O alinhamento adequado garante uma separação confiável das folhas, maximiza o rendimento do rolo e mantém a Eficiência Global do Equipamento (OEE) acima de 85%.
Configuração e ajuste de parâmetros via IHM/CLP na máquina de rolos de papel higiênico
Ajuste em tempo real de parâmetros, registro de falhas e gerenciamento de receitas na produção
As máquinas modernas de rolos de papel higiênico integram o controle de perfuração em uma plataforma unificada de IHM/CLP, permitindo que os operadores ajustem, em tempo real e sem interromper a produção, o passo, o número de lâminas e o comprimento da folha. O CLP recalcula dinamicamente o sincronismo das lâminas, a duração do tempo de permanência e a força de engajamento com base nas entradas em tempo real provenientes de codificadores de velocidade, células de carga de tensão e sensores de gramatura — assegurando que a qualidade do rasgo permaneça estável, apesar da variabilidade a montante.
O registro de falhas captura anomalias como perfurações puladas, assinaturas de vibração da lâmina ou variações de tensão, vinculando-as a dados do processo com carimbo de data e hora para análise da causa raiz. A gestão de receitas armazena conjuntos de parâmetros validados para configurações comuns — por exemplo, "2 camadas, 18 g/m², passo de 100 mm" — permitindo trocas de configuração em menos de 90 segundos. Esse nível de integração reduz os desperdícios de preparação em até 40%, melhora o rendimento na primeira tentativa e reforça a rastreabilidade — todos componentes críticos de operações de conversão compatíveis com a norma ISO 9001.
Perguntas Frequentes
Como o passo, a quantidade de lâminas e o comprimento da folha afetam a qualidade da perfuração?
Esses fatores determinam conjuntamente o desempenho do rasgo e a eficiência da produção. Um passo curto e uma alta quantidade de lâminas melhoram a facilidade de rasgo, mas podem reduzir a resistência à tração. O alinhamento incorreto entre o comprimento da folha e o passo pode gerar desperdício ou cortes desalinhados.
Por que o passo da perfuração é crítico para a experiência do usuário?
O passo afeta o equilíbrio entre usabilidade e confiabilidade na fabricação. Um passo muito curto pode enfraquecer a folha, enquanto um passo muito longo pode resultar em rasgos irregulares.
Qual é o papel do número de lâminas na perfuração?
O número de lâminas determina a densidade de perfurações por rotação. Configurações desalinhadas, como um número excessivamente elevado de lâminas, podem provocar cortes perdidos ou perfurações rasas.
Como os sistemas PLC podem melhorar a fabricação de rolos de papel higiênico?
Os sistemas PLC permitem ajustes em tempo real de parâmetros como passo e número de lâminas durante a produção. Eles também possibilitam o registro de falhas e a gestão de receitas para operações mais eficientes e maior rendimento.
Qual é o passo recomendado para tecidos leves versus gramaturas mais pesadas?
Para tecidos leves (14–17 g/m²), normalmente o intervalo ideal é de 60–80 mm, enquanto 90–110 mm funciona melhor para gramaturas mais pesadas (20–25 g/m²), mantendo a qualidade do rasgo sem comprometer a resistência à tração.
Sumário
- Parâmetros principais de perfuração: passo, quantidade de lâminas e comprimento da folha
- Otimização do passo de perfuração para rasgo consistente e experiência do usuário
- Configuração do Rolo de Perfuração e Alinhamento do Número de Lâminas
- Configuração e ajuste de parâmetros via IHM/CLP na máquina de rolos de papel higiênico
-
Perguntas Frequentes
- Como o passo, a quantidade de lâminas e o comprimento da folha afetam a qualidade da perfuração?
- Por que o passo da perfuração é crítico para a experiência do usuário?
- Qual é o papel do número de lâminas na perfuração?
- Como os sistemas PLC podem melhorar a fabricação de rolos de papel higiênico?
- Qual é o passo recomendado para tecidos leves versus gramaturas mais pesadas?
