
 EN
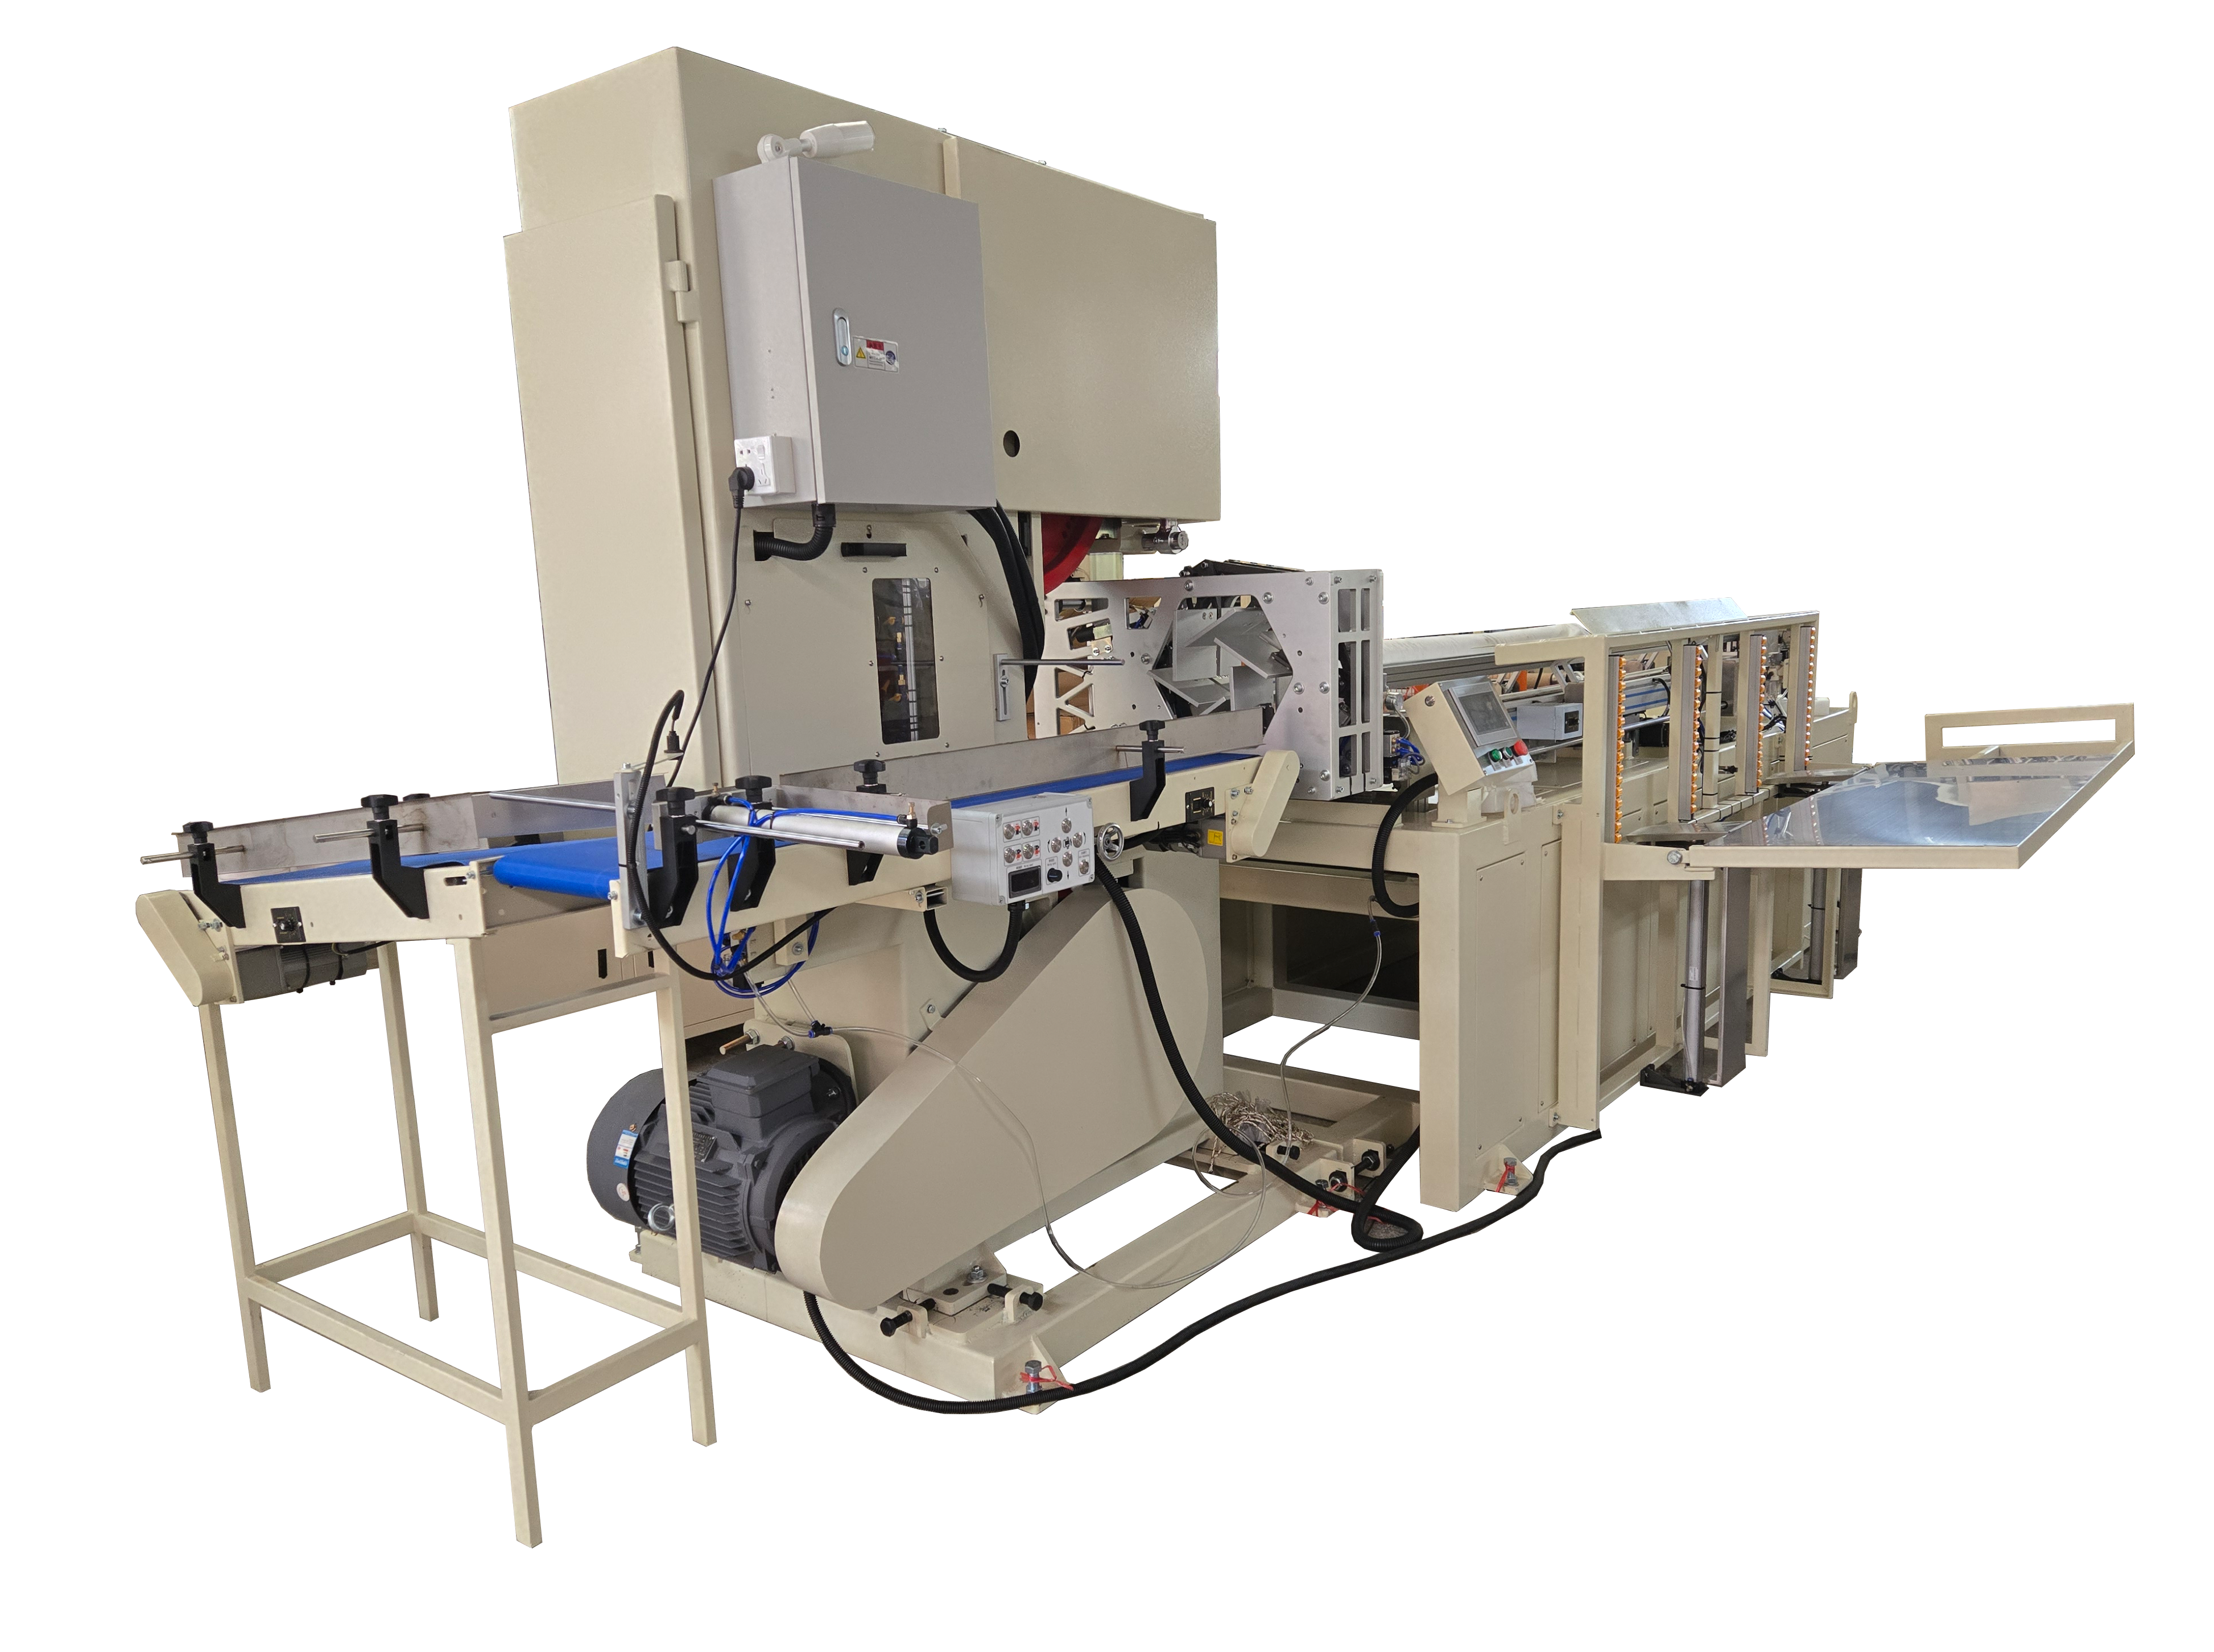
Belangrijkste perforatieparameters: afstand tussen perforaties, aantal messen en vellengte
Hoe de perforatieafstand, het aantal messen en de vellengte gezamenlijk de scheijkwaliteit en de rolopbrengst bepalen
Perforatieafstand—de afstand tussen opeenvolgende perforatielijnen langs de baan—aantal messen—het aantal sneden per omwenteling van de perforatierol—en vel lengte—de uiteindelijke snijlengte van elk vel—zijn onderling afhankelijke variabelen die gezamenlijk de scheurprestatie en productieopbrengst bepalen. Deze parameters moeten gelijktijdig worden afgesteld om een schone, voorspelbare scheuring te garanderen zonder de integriteit van de baan te schaden of afval te genereren.
Een korte pitch in combinatie met een hoog aantal messen verhoogt de perforatiedichtheid, wat het scheuren vergemakkelijkt, maar mogelijk de treksterkte vermindert en het risico op vroegtijdige scheidingsverschijnselen van het vel tijdens het opwinden of hanteren verhoogt. Een langere pitch vermindert het aantal scheurpunten, wat tot moeilijk of onregelmatig scheuren kan leiden. Belangrijk is dat de vel lengte precies een geheel veelvoud van de pitch moet zijn; niet-overeenkomende waarden veroorzaken onvolledige perforaties aan de uiteinden van het vel of materiaalverspilling door misgelopen sneden. Optimalisatie van de opbrengst hangt af van het minimaliseren van breuk, rollen buiten specificatie en defecten die ontstaan tijdens het opwinden — en dat is alleen haalbaar wanneer alle drie parameters exact afgestemd zijn op de eigenschappen van het papier en de machine-dynamiek.
Wederzijdse afhankelijkheid van web snelheid en basisgewicht van het papier voor de prestaties van de wc-papiermachine
De websnelheid en het basisgewicht van het papier beïnvloeden aanzienlijk hoe perforatie-instellingen zich vertalen naar prestaties in de praktijk. Bij hogere lijnsnelheden neemt de contacttijd van het mes met het materiaal af, wat nauwkeurige timing, robuuste mesmaterialen en stabiele aanbrenging vereist om vlekken of overgeslagen sneden te voorkomen. Dikker of zwaarder papier (bijv. 20–25 g/m²) verzet zich tegen scheuren en versnelt de slijtage van het mes; operators compenseren dit doorgaans door de steekafstand te vergroten of het aantal messen te verminderen. Lichtgewicht tissue (14–17 g/m²) daarentegen scheurt gemakkelijk en is gevoelig voor overperforatie—wat leidt tot webbreuken indien de steekafstand te kort is of het aantal messen te hoog.
De PLC synchroniseert de activering van de messen met snelheidssensoren en spanningsterugkoppeling, terwijl real-time bewaking van de scheurkracht via een belastingcel dynamische compensatie voor papiervariabiliteit mogelijk maakt. Een praktische kalibrerichtlijn: verlaag het aantal messen met één voor elke toename van 20 g/m² in basisgewicht, en controleer vervolgens de consistentie van de scheurkracht over meerdere productieruns. Deze geïntegreerde aanpak voorkomt ongeplande stilstand en garandeert dat elke rol voldoet aan de ISO 12625-5-eisen voor scheursterkte.
Optimalisatie van de perforatieafstand voor consistente scheuring en gebruikerservaring
Balans tussen gemakkelijk scheuren, behoud van sterkte en minimalisatie van afval op de toiletpapiermachine
De perforatieafstand is de belangrijkste instelparameter voor het in evenwicht brengen van gebruikerservaring en productiebetrouwbaarheid. Een te korte afstand verzwakt het web, waardoor de kans op rand scheuren, stofvorming en tellingfouten bij high-speed conversie toeneemt — wat leidt tot hogere afvalpercentages en een hogere onderhoudsfrequentie. Een te lange afstand compromitteert het gebruiksgemak, wat resulteert in ongelijkmatig of weerstand biedend scheuren dat het merkvertrouwen ondermijnt.
De optimale perforatieafstand hangt in de eerste plaats af van het basisgewicht en de treksterkte van het papier. Voor licht gewicht tissue (14–17 g/m²) levert een afstand van 60–80 mm doorgaans een consistente, schone scheiding op zonder de rolintegriteit te schaden. Zwaardere kwaliteiten (20–25 g/m²) vereisen over het algemeen een afstand van 90–110 mm om de scheurbaarheid te behouden terwijl de sterkte wordt bewaard. Ook andere factoren—zoals webspanning, vochtgehalte (hogere luchtvochtigheid verlaagt de scheurweerstand) en de wikkelspanning—moeten worden meegenomen bij de definitieve afstelling. Aangezien het gedrag van papier per partij kan variëren, blijft empirische validatie met het daadwerkelijke productiemateriaal essentieel. Deze disciplinerede, op gegevens gebaseerde aanpak minimaliseert afval en waarborgt herhaalbare prestaties over ploegen en artikelen heen.
Configuratie van de perforatierol en uitlijning van het aantal messen
Afstemming van het aantal messen en de rolgeometrie op webrek en machinesnelheid
Het aantal messen en de geometrie van de perforerol moeten niet los van elkaar worden geselecteerd, maar als onderdeel van een systeem dat is afgestemd op webuitrekking en lijnsnelheid. Het aantal messen bepaalt de perforatiefrequentie per omwenteling; de rol diameter beïnvloedt de omslaghoek, de contacttijd en de spanningverdeling over het web. Beide factoren hebben direct invloed op de consistentie van de snede, met name onder dynamische omstandigheden.
| Parameter | Invloed op de perforatie |
|---|---|
| Aantal bladen | Een hoger aantal messen verhoogt de perforatiedichtheid, maar vergroot het risico op webtrilling en messenslippage bij hogere snelheden. |
| Rol diameter | Grotere diameters verminderen de hoekafwijking in de spanning, waardoor de scheurprecisie verbetert en de randvervorming wordt verminderd. |
| Webuitrekking | Papieren met een rek van >3% onder spanning vereisen een grotere afstand tussen de messen om microscheurtjes tussen de perforaties te voorkomen. |
| Lijn snelheid | Bij snelheden boven 1.200 m/min verscherpt de toegestane tolerantie voor mesuitlijning tot ±0,05 mm; zelfs minimale uitlijningsfouten leiden tot ongelijke snediepte of overgeslagen sneden. |
Onafgestemde configuraties—zoals een te groot aantal messen op een rol met kleine diameter—verkorten de verblijftijd tot onder de drempel die nodig is voor volledige doordringing, wat leidt tot oppervlakkige of onderbroken perforaties. Te weinig messen daarentegen vergroten de afstand tussen de scheurpunten tot boven de ergonomische limiet. Een juiste uitlijning waarborgt betrouwbare velafscheiding, maximaliseert de rolopbrengst en handhaaft de OEE boven 85%.
Instellen en aanpassen van parameters via HMI/PLC op toiletrolmachine
Real-time aanpassing van parameters, foutregistratie en receptbeheer tijdens de productie
Moderne toiletrolmachines integreren perforatiebesturing in een geïntegreerd HMI/PLC-platform, waardoor operators de steekafstand, het aantal messen en de vel lengte direct kunnen aanpassen zonder de productie te onderbreken. De PLC herkalibreert dynamisch de mesinstellingstijd, de verblijftijd en de aandrukkracht op basis van live-invoer van snelheidscoders, spanningsloadcells en basisgewichtsensoren—zodat de scheerkwaliteit stabiel blijft, ondanks variabiliteit in de upstream-processen.
Foutregistratie registreert afwijkingen zoals overgeslagen perforaties, snijbladtrillingssignalen of spanningsschommelingen en koppelt deze aan tijdstempelgegevens van het proces voor oorzaakanalyse. Receptbeheer slaat gevalideerde parametersets op voor veelvoorkomende configuraties—bijvoorbeeld ‘2-lagig, 18 g/m², 100 mm pitch’—waardoor wisselingen in minder dan 90 seconden kunnen plaatsvinden. Deze integratieniveau vermindert insteltijdverlies met tot wel 40%, verbetert de eerste-doorloopopbrengst en versterkt de traceerbaarheid—alle essentiële componenten van ISO 9001-conforme conversieprocessen.
Veelgestelde vragen
Hoe beïnvloeden pitch, aantal snijbladen en vel lengte de perforatiekwaliteit?
Deze factoren bepalen gezamenlijk de scheureigenschappen en productie-efficiëntie. Een korte pitch en een hoog aantal snijbladen verbeteren de scheurgemakkelijkheid, maar kunnen de treksterkte verminderen. Een onjuiste afstemming van de vellengte op de pitch kan leiden tot materiaalverspilling of misgelopen sneden.
Waarom is de perforatiepitch cruciaal voor de gebruikerservaring?
De steek beïnvloedt het evenwicht tussen gebruiksgemak en productiebetrouwbaarheid. Een te korte steek kan het web verzwakken, terwijl een te lange steek ongelijkmatig scheuren kan veroorzaken.
Welke rol speelt het aantal messen bij perforatie?
Het aantal messen bepaalt de perforatiedichtheid per omwenteling. Onjuist afgestelde configuraties, zoals een te hoog aantal messen, kunnen leiden tot overgeslagen sneden of oppervlakkige perforaties.
Hoe kunnen PLC-systemen de productie van wc-papier verbeteren?
PLC-systemen maken real-timeaanpassingen mogelijk van parameters zoals steek en aantal messen tijdens de productie. Ze ondersteunen ook foutregistratie en receptbeheer voor efficiëntere bedrijfsvoering en een hogere opbrengst.
Wat is de aanbevolen steek voor lichtgewicht tissue ten opzichte van zwaardere kwaliteiten?
Voor lichtgewicht tissue (14–17 g/m²) is doorgaans een steek van 60–80 mm optimaal, terwijl voor zwaardere kwaliteiten (20–25 g/m²) een steek van 90–110 mm beter werkt om de scheekwaliteit te behouden zonder treksterkte te verliezen.
Inhoudsopgave
- Belangrijkste perforatieparameters: afstand tussen perforaties, aantal messen en vellengte
- Optimalisatie van de perforatieafstand voor consistente scheuring en gebruikerservaring
- Configuratie van de perforatierol en uitlijning van het aantal messen
- Instellen en aanpassen van parameters via HMI/PLC op toiletrolmachine
-
Veelgestelde vragen
- Hoe beïnvloeden pitch, aantal snijbladen en vel lengte de perforatiekwaliteit?
- Waarom is de perforatiepitch cruciaal voor de gebruikerservaring?
- Welke rol speelt het aantal messen bij perforatie?
- Hoe kunnen PLC-systemen de productie van wc-papier verbeteren?
- Wat is de aanbevolen steek voor lichtgewicht tissue ten opzichte van zwaardere kwaliteiten?
