
 EN
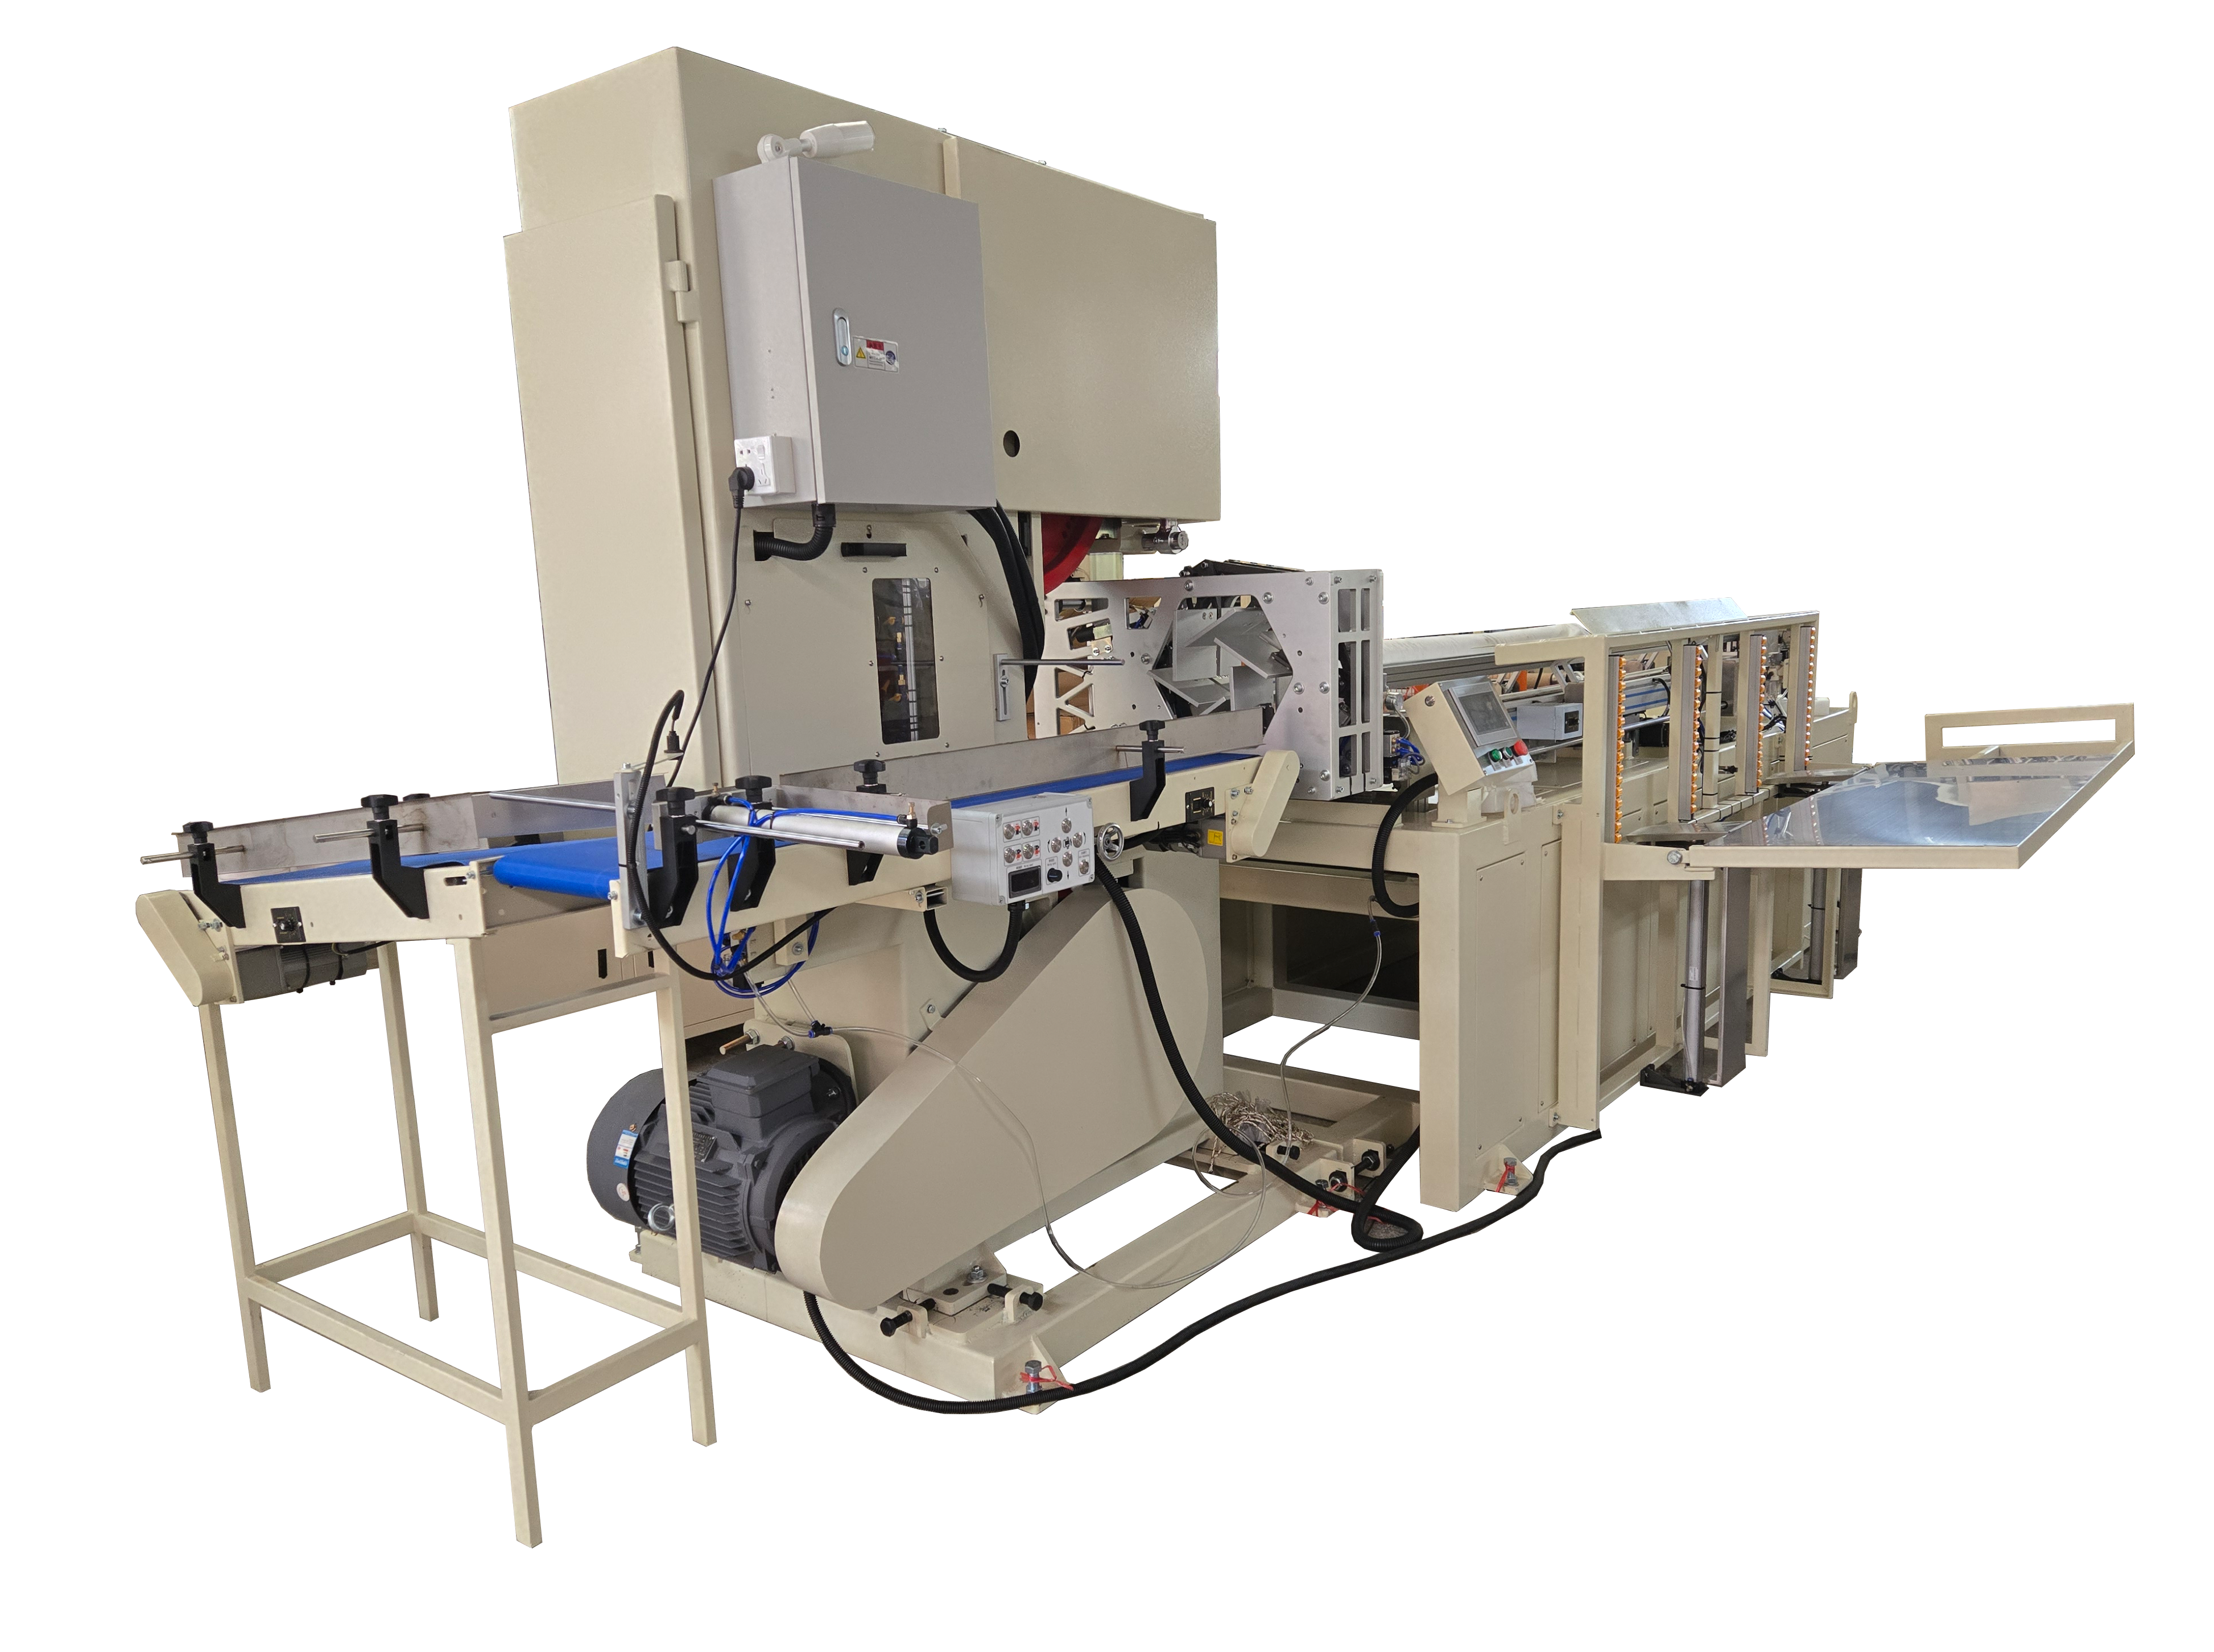
Kärnperforeringsparametrar: Steglängd, antal blad och ark längd
Hur steglängd, antal blad och ark längd tillsammans påverkar rivkvaliteten och rullutbytet
Perforationsavstånd – avståndet mellan på varandra följande perforeringslinjer längs banan – knivantal – antalet snitt per varv för perforeringsrullen – och bladlängd – den slutliga snittdelen för varje blad – är beroende variabler som tillsammans styr rivprestanda och produktionsutbyte. Dessa parametrar måste justeras samtidigt för att säkerställa ren och förutsägbar rivning utan att äventyra banans integritet eller generera avfall.
En kort pitch kombinerad med ett högt antal blad ökar perforationsdensiteten, vilket förbättrar renskärbarheten men potentiellt minskar dragstyrkan och ökar risken för för tidig blads separation under återrullning eller hantering. En längre pitch minskar antalet rivpunkter, vilket kan leda till svår eller ojämn rivning. Avgörande är att bladlängden måste vara en exakt heltalsmultipel av pitchen; omvända värden orsakar ofullständiga perforeringar vid bladändarna eller materialspill på grund av feljusterade snitt. Utbytesoptimering bygger på att minimera bristningar, rullar som inte uppfyller specifikationerna samt defekter relaterade till återrullning – något som endast kan uppnås när alla tre parametrar stämmer exakt överens med pappers egenskaper och maskindynamik.
Beroende av webbhastighet och pappersbasvikt för prestanda på toalettrullmaskin
Webbhastighet och pappersbasvikt påverkar i hög grad hur perforeringsinställningar översätts till verklig prestanda. Vid högre linjehastigheter minskar knivens kontakttid, vilket kräver exakt tidsstyrning, slitstarka knivmaterial och stabil inverkan för att undvika smärre eller hoppande snitt. Tjockare eller tyngre papper (t.ex. 20–25 g/m²) motstå riven och accelererar knivslitage; operatörer kompenserar vanligtvis genom att öka avståndet mellan perforeringar (pitch) eller minska antalet knivar. I motsats till detta rivs lättviktigt tissue (14–17 g/m²) lätt och är benäget för överperforering – vilket leder till webbrutter om avståndet mellan perforeringar är för kort eller om antalet knivar är för högt.
PLC:n synkroniserar bladaktiveringen med hastighetssensorer och spänningsåterkoppling, medan övervakning i realtid av rivkraften via lastceller möjliggör dynamisk kompensation för pappersvariationer. En praktisk kalibreringsriktlinje: minska antalet blad med ett för varje ökning av basvikten med 20 g/m², och verifiera sedan konsistensen i rivstyrkan över flera produktionsomgångar. Denna integrerade ansats förhindrar oplanerad driftstopp och säkerställer att varje rulle uppfyller ISO 12625-5 krav på rivstyrka.
Optimering av perforationsavstånd för konsekvent rivning och användarupplevelse
Balansering av rivlättighet, behållande av styrka och minimering av avfall på toalettrullmaskinen
Perforationsavståndet är den främsta faktorn för att balansera användarupplevelsen och tillverkningens pålitlighet. För kort avstånd försvagar banan, vilket ökar risken för kantbrott, dammbildning och felaktig bladantal vid höghastighetsomvandling – vilket leder till högre utslagskvoter och ökad underhållsfrekvens. För långt avstånd försämrar användbarheten, vilket resulterar i ojämn eller motståndskraftig rivning som undergräver varumärkets trovärdighet.
Optimal pitch beror först på pappersbasvikten och draghållfastheten. För lättviktigt tissue (14–17 g/m²) ger vanligtvis 60–80 mm konsekvent och ren separation utan att påverka rullens integritet negativt. Tungare sorters papper (20–25 g/m²) kräver i allmänhet 90–110 mm för att bibehålla rivbarheten samtidigt som styrkan bevaras. Ytterligare faktorer – inklusive webbspänning, fukthalt (högre luftfuktighet minskar rivmotståndet) och årvindningstryck – måste också beaktas vid den slutliga justeringen. Eftersom pappersbeteendet varierar mellan olika partier är empirisk validering med det faktiska produktionspappret fortfarande avgörande. Denna disciplinerade, datainformerade ansats minimerar slöseri och säkerställer upprepeliga resultat över olika skift och artikelnr.
Konfiguration av perforeringsrull och justering av knivantal
Justering av knivantal och rullgeometri efter webbens töjning och maskinens linjehastighet
Antalet blad och geometrin för perforeringsrullen måste väljas inte isolerat, utan som en del av ett system som är kalibrerat för webbens töjning och linjehastigheten. Antalet blad definierar perforeringsfrekvensen per varv; rullens diameter påverkar omslutningsvinkeln, kontakttiden och spänningsfördelningen över webben. Båda påverkar direkt skärkonsistensen, särskilt under dynamiska förhållanden.
| Parameter | Påverkan på perforeringen |
|---|---|
| Antal blad | Ett högre antal blad ökar perforeringsdensiteten men innebär en ökad risk för webbvibration och bladhopning vid högre hastigheter. |
| Rull diameter | Större diametrar minskar den vinkulära variationen i spänning, vilket förbättrar rivnoggrannheten och minskar kantdeformation. |
| Webbtöjning | Papper med >3 % töjning under spänning kräver större avstånd mellan bladen för att förhindra mikrorevor mellan perforeringarna. |
| Linjehastighet | Vid hastigheter över 1 200 m/min skärps toleransen för bladens justering till ±0,05 mm; även minimal feljustering orsakar inkonsekvent skärddjup eller missade snitt. |
Omatchade konfigurationer—till exempel för många blad på en rulle med liten diameter—minskar verkanstiden under tröskelvärdet som krävs för fullständig genomträngning, vilket orsakar ytliga eller sporadiska perforeringar. För få blad, å andra sidan, ökar avståndet mellan rivpunkterna bortom ergonomiska gränser. Korrekt justering säkerställer pålitlig separation av blad, maximerar rullutbytet och upprätthåller OEE över 85 %.
Inställning och justering av parametrar via HMI/PLC på toalettpappersmaskin
Justering av parametrar i realtid, felloggning och recepthantering i produktionen
Modern toalettpappersmaskiner integrerar perforeringskontroll i en enhetlig HMI/PLC-plattform, vilket gör att operatörer kan justera avståndet mellan perforeringar (pitch), antalet blad och bladlängden på fläkten utan att stoppa produktionen. PLC:n justerar dynamiskt bladtiden, verkanstiden och engageringskraften baserat på live-data från hastighetsencoders, spännningsbelastningsceller och viktperytenhetsensorer—vilket säkerställer att rivkvaliteten förblir stabil trots variationer i föregående processsteg.
Felloggning registrerar avvikelser som hoppade perforeringar, knivvibrationsmönster eller spänningsavvikelser och kopplar dem till tidsstämplad processdata för rotorsaksanalys. Recepthantering lagrar validerade parameteruppsättningar för vanliga konfigurationer – t.ex. "2-lagig, 18 g/m², 100 mm pitch" – vilket möjliggör omställning på under 90 sekunder. Denna integrationsnivå minskar inställningsavfall med upp till 40 %, förbättrar första-genomgångsutbytet och stärker spårbarheten – alla kritiska komponenter i ISO 9001-kompatibla omvandlingsoperationer.
Vanliga frågor
Hur påverkar pitch, knivantal och bladlängd perforeringskvaliteten?
Dessa faktorer bestämmer tillsammans rivprestanda och produktionseffektivitet. En kort pitch och ett högt knivantal förbättrar rivbarheten men kan minska draghållfastheten. Felaktig justering av bladlängden i förhållande till pitchen kan leda till avfall eller felplacerade snitt.
Varför är perforeringspitch avgörande för användarupplevd kvalitet?
Steglängden påverkar balansen mellan användbarhet och tillverkningens pålitlighet. En för kort steglängd kan försvaga nätet, medan en för lång steglängd kan leda till ojämn rivning.
Vilken roll spelar antalet blad vid perforering?
Antalet blad bestämmer perforeringsdensiteten per varv. Ojusterade konfigurationer, till exempel ett för högt antal blad, kan leda till hoppade snitt eller ytliga perforeringar.
Hur kan PLC-system förbättra tillverkningen av toalettrullar?
PLC-system möjliggör justeringar i realtid av parametrar som steglängd och antal blad under produktionen. De möjliggör också felloggning och recepthantering för effektiv drift och förbättrad utbyte.
Vilken steglängd rekommenderas för lättviktigt tissue jämfört med tyngre sorters material?
För lättviktigt tissue (14–17 g/m²) är vanligtvis 60–80 mm optimalt, medan 90–110 mm fungerar bättre för tyngre sorters material (20–25 g/m²) för att bibehålla rivkvaliteten utan att förlora draghållfastheten.
Innehållsförteckning
- Kärnperforeringsparametrar: Steglängd, antal blad och ark längd
- Optimering av perforationsavstånd för konsekvent rivning och användarupplevelse
- Konfiguration av perforeringsrull och justering av knivantal
- Inställning och justering av parametrar via HMI/PLC på toalettpappersmaskin
-
Vanliga frågor
- Hur påverkar pitch, knivantal och bladlängd perforeringskvaliteten?
- Varför är perforeringspitch avgörande för användarupplevd kvalitet?
- Vilken roll spelar antalet blad vid perforering?
- Hur kan PLC-system förbättra tillverkningen av toalettrullar?
- Vilken steglängd rekommenderas för lättviktigt tissue jämfört med tyngre sorters material?
