
 EN
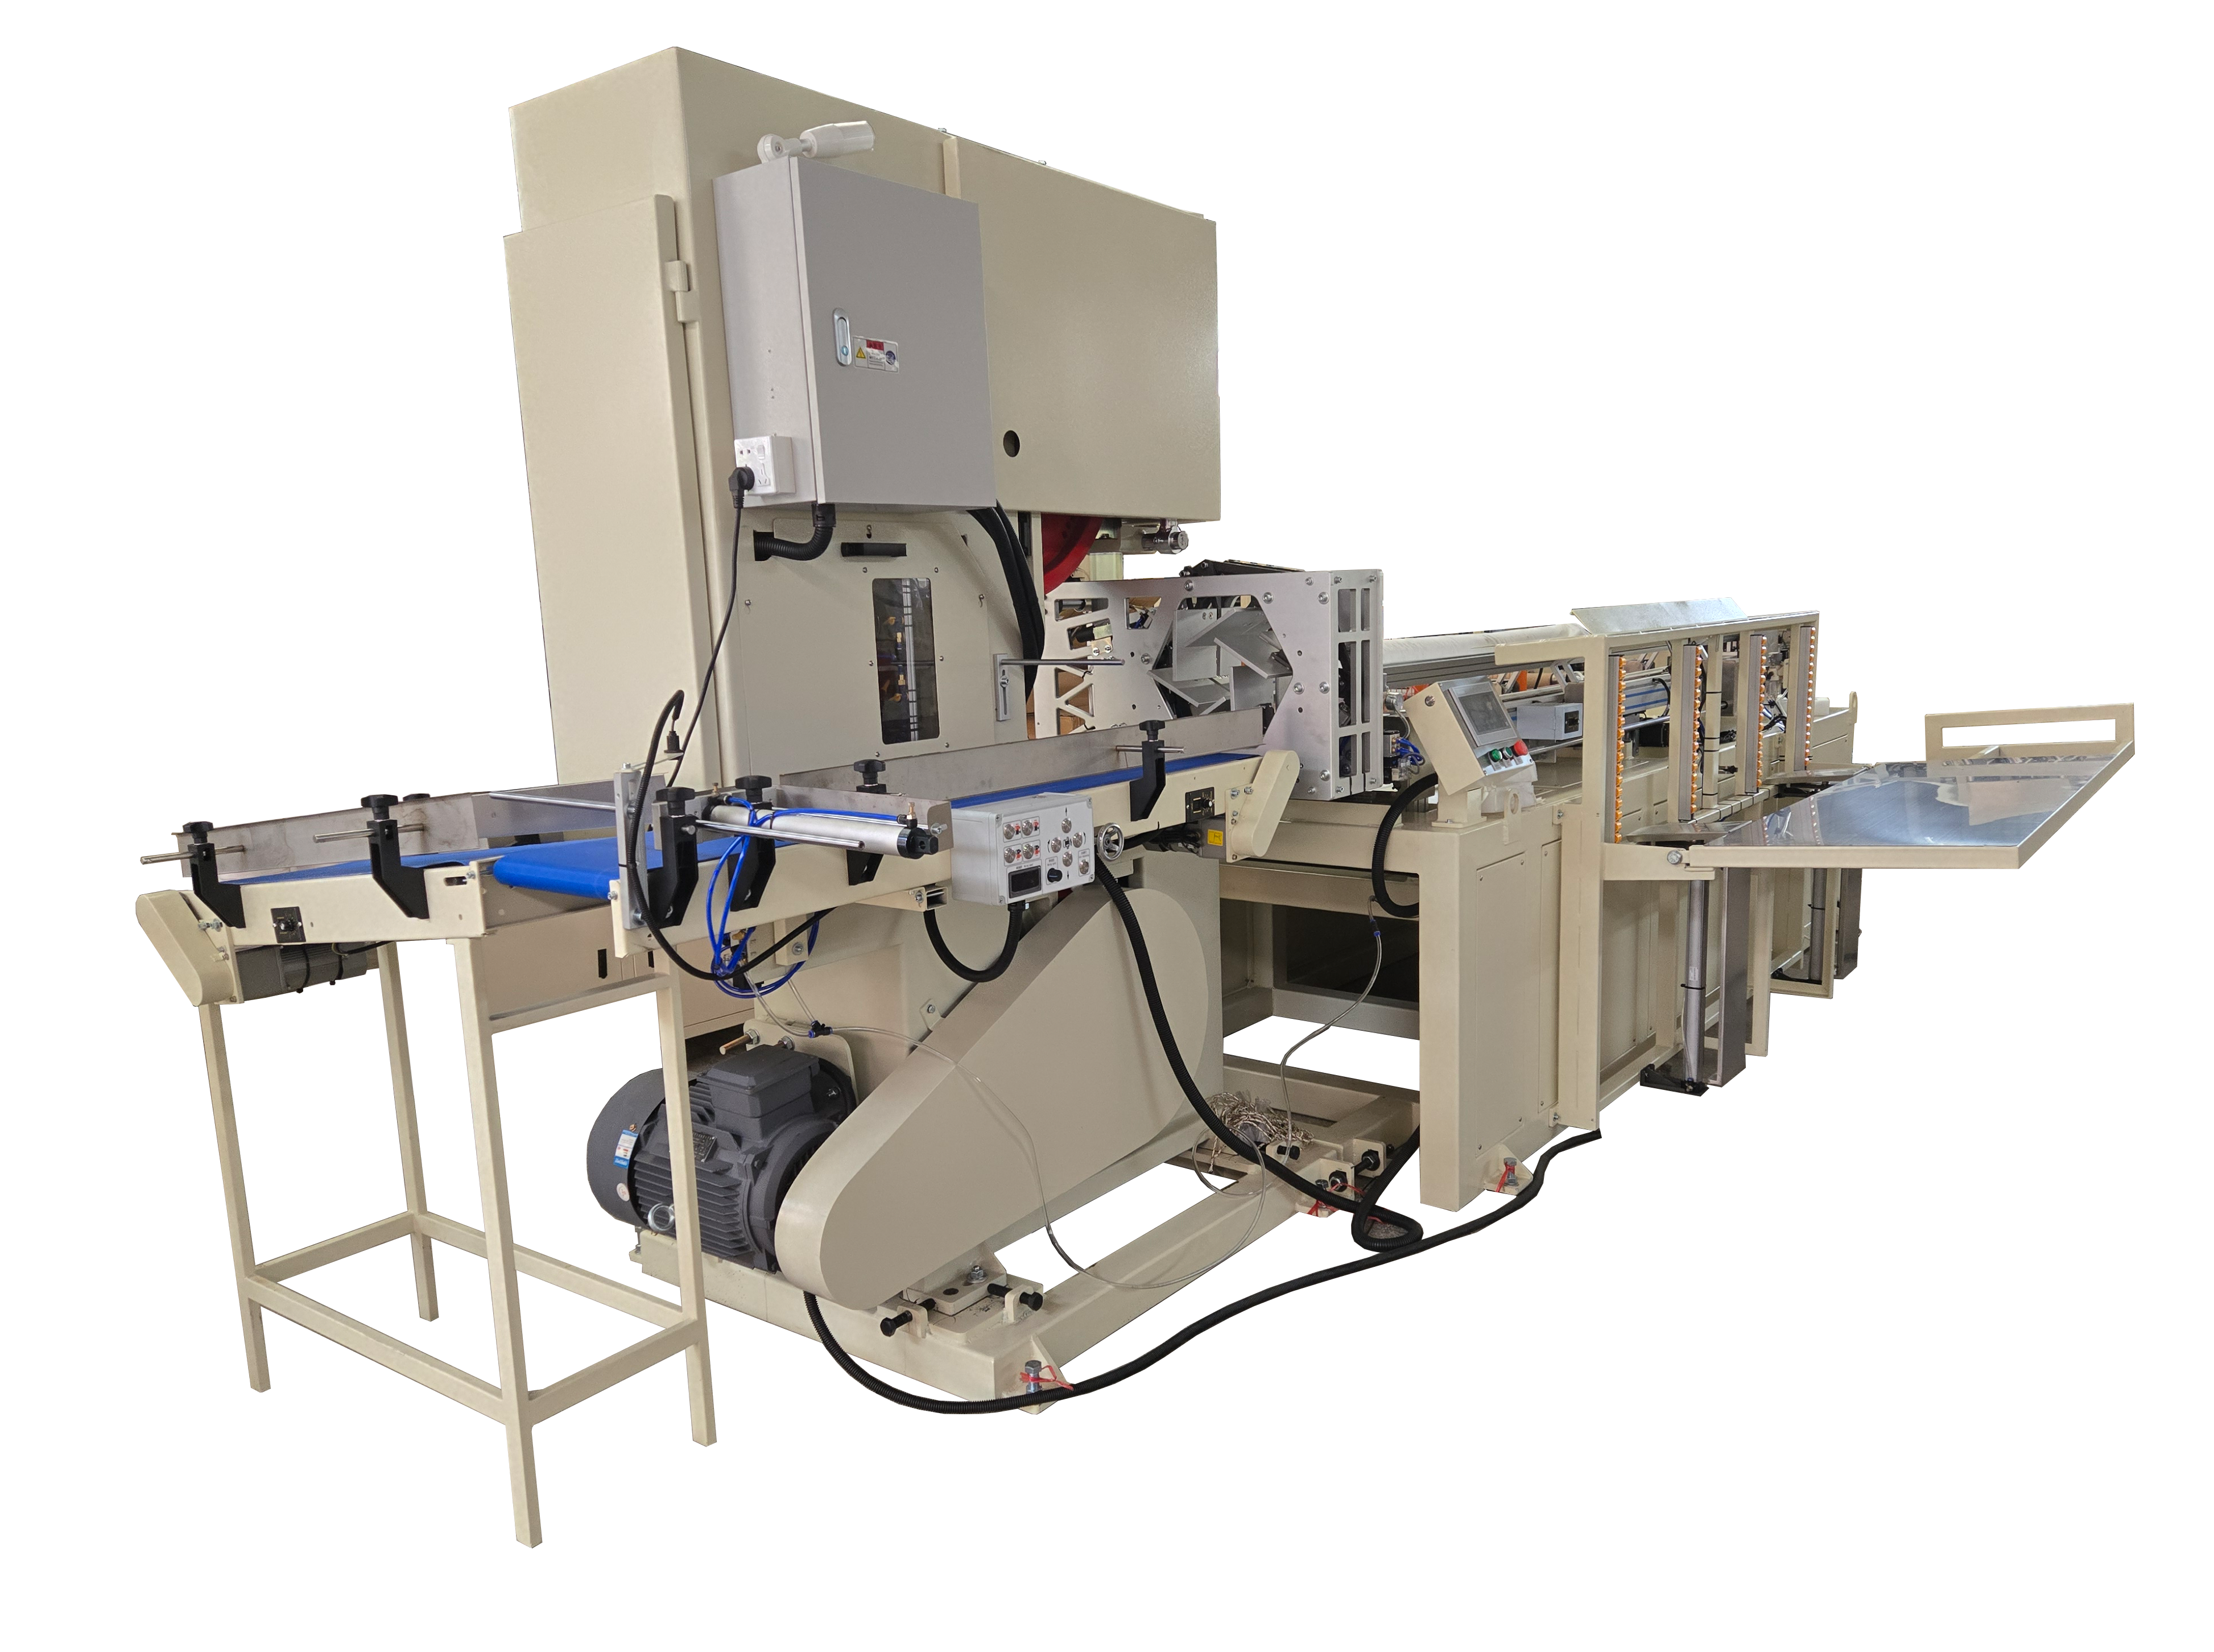
Parametri Fundamentales Perforationis: Intervallum, Numerus Lamellarum et Longitudo Chartae
Quomodo intervallum, numerus lamellarum et longitudo chartae coniunctim qualitatem lacerationis et reditum rotulorum determinant
Interstitium perforationis—distantia inter lineas perforationis successivas in fasciculo—numerus cultrorum—numerus incisionum per revolutionem rullae perforationis—et longitudo paginae—longitudo finalis singulorum paginarum abscissarum—sunt variabiles inter se dependentes, quae simul regunt praestationem lacerationis et reditum productionis. Hi parametri coniunctim adhibendi sunt, ut laceratio pura et praedicta efficiatur, sine integritate fasciculi laesa aut sine generatione residui.
Brevis impetus una cum alto lamellarum numero densitatem perforationum augent, quae facilitatem lacerationis adiuvat, sed fortasse resistentiam tractionem minuit et periculum praematurae separationis chartae in redeundo aut tractando augent. Longior impetus puncta lacerationis minuit, quae difficilem aut creberrimam lacerationem inducere possunt. Praecipue longitudo chartae exacte integram multiplicem impetus esse debet; valores discrepantes perforationes incompletas ad extremitates chartae aut ablationem materiae propter incisas lineas non congruentes generant. Optimalis reditus ex minimizatione fracturarum, rotulorum extra specificata, et defectuum redeundi pendet — quae sola obtineri possunt, si omnes tres parametri accurate cum proprietatibus chartae et dynamica machinae conveniunt.
Interdependentia cum velocitate rulli et pondere basi chartae in performance machinae rotulorum urinarum
Velocitas rete et pondus basis papiri magnopere influunt quomodo parametri perforationis in praestantiam realem convertantur. Ad altiores velocitates lineares, tempus contactus laminae minuitur, quod exactam temporisationem, robusta materia laminae, et stabilem coniunctionem exigit ut evitentur maculae aut incisiones praetermissae. Papirus crassior aut gravior (exempli gratia, 20–25 g/m²) resistentiam praebet lacerationi et accelerat abrasionem laminae; operatoribus solitum est compensare augendo intervallum (pitch) aut minuendo numerum laminae. Contra, textilis levis (14–17 g/m²) facile laceratur et ad perperforationem tendit—quod ad interruptionem retis ducit si intervallum nimis breve sit aut numerus laminae nimis magnus.
Programmabilis Logici Controller (PLC) synchronizat activationem laminae cum sensoribus velocitatis et retroactione tensionis, dum monitoratio realis cellulae oneris vires lacerationis permittit compensationem dynamicam pro variabilitate papyri. Pragmatica directiva calibrandi: minue numerum lamellarum unum pro quolibet incremento 20 g/m² in pondere basi, deinde valida constantiam lacerationis per plures series productionis. Haec adiecta ratio praevinet intermissiones non praevisas et certificat omnem rotulam ad normam ISO 12625-5 de robore lacerationis satisfacere.
Optimatio intervalli perforationis ad constantem lacerationem et ad experientiam utentis
Aequilibratio facilitatis lacerationis, retentionis roboris, et minimizationis residui in machina rotularum pro ceteris
Interstitium perforationis est principale instrumentum ad experientiam utentis et fiduciam fabricae aequilibrandam. Interstitium brevissimum web infirmat, probabilitatem lacerationum marginis, generationis pulveris et errorum numeri chartarum in conversione alti velocitatis augens—scrap rates et frequentiam maintenance augens. Interstitium longissimum usum impedit, lacerationem inaequalem aut difficilis faciens quae fiduciam erga nomen commerciale minuit.
Optima inclinatio primo pendet a pondere basis papiri et a fortitudine tractionis. Pro tissuo levi (14–17 g/m²), 60–80 mm saepe praebet separationem constantem et nitidam, sine integritate rotulae minuta. Gradus gravioris (20–25 g/m²) generaliter 90–110 mm postulant ad facilitatem lacerationis servandam, dum fortitudo manet. Factores additi—inter quos tensio web, contentum umoris (humiditas maior resistentiam lacerationi minuit), et pressio in reduplicando—etiam finalem regulacionem dirigere debent. Quoniam comportamentum papiri variat ab actu ad actum, confirmatio empirica per verum materiale productionis semper necessaria est. Haec disciplinata et dato informata ratio minuit abscissionem et certam reddit operationem repetibilem per turnos et per diversos articulos (SKUs).
Configuratio Rotulae Perforatoriae et Concordantia Numeri Lamellarum
Concordantia numeri lamellarum et geometriae rotulae cum extensione web et cum velocitate lineae machinae
Numerus lamellarum et geometria rotulae perforatae non seligendus est isolatim, sed ut pars systematis ad elongationem web et velocitatem lineae calibrati. Numerus lamellarum definit frequentiam perforationum per revolutionem; diameter rotulae afficit angulum involutio, tempus contactus et distributionem tensionis per web. Utrumque directe afficit consistentiam sectionis, praesertim sub condicionibus dynamicis.
| Parameter | Effectus in Perforationem |
|---|---|
| Numerus lamellarum | Numerus maior auctam densitatem perforationum inducit, sed periculum fluttuationis web et saltus lamellarum ad velocitates altiores minaciat. |
| Diametrum volventis | Diametri maiores variationem angularem tensionis minuunt, accuratiam lacerationis meliorant et deformationem marginis minuunt. |
| Elongatio web | Papyri cum distentione >3% sub tensione latiorem interstitium lamellarum requirunt, ut lacerae microscopicae inter perforationes praeveniantur. |
| Velocitas Lineae | Supra 1 200 m/min tolerantia ad alignamentum lamellarum ad ±0,05 mm stringitur; etiam parva misalignatio profunditatem inconstans aut sectiones omissores causat. |
Configurātiōnēs dissonāntēs—ut numerus exsuperāns cultrōrum in rōtulō parvī diametrī—minuunt tempus commorandī infra limitem necessārium ad plēnam penetrātiōnem, quod causat perforātiōnēs superficiālēs aut intermittenēs. Paucī cultrī, intantō, augent distantiam inter puncta lācērātiōnis ultra limitēs ergonōmīcās. Recta allīneātiō certificat fīdem in separātiōne chartae, maximizat reditum rōtulī, et sustinet OEE supra 85%.
Parametrōrum statuēndōrum et rēglandōrum per HMI/PLC in māchina rōtulōrum urīnāriōrum
Rēctificātiō parametrōrum in tempore rēāle, notātiō defectuum, et gestiō receptōrum in prōductiōne
Māchinae modernae rōtulōrum urīnāriōrum integrant contrōllem perforātiōnis in unam platformam HMI/PLC, quae operātōribus permittit ut gradum, numerum cultrōrum, et longitūdinem chartae ad instāntem ōrētur sine interrūptiōne prōductiōnis. PLC recālibrat dynamice tempus cultrōrum, tempus commorandī, et vim engagementis secundum signa vīva ab encoderibus velocitātis, cellīs oneris tensionis, et sensoribus ponderis basis—quō pactō qualitās lācērātiōnis manet stabilis praeter variabilitātem in partibus superioribus.
Registratio defectuum capit anomalias, ut perfores saltatas, signa tremoris laminae, aut deviationes tensionis, easque coniungit cum datis processualibus notatis tempore ad analysin causae primariae. Gestio formulae servat series parametrorum probatarum pro configurationibus communibus—exempli gratia, „2 strata, 18 g/m², interstitium 100 mm“—quae permittunt mutationem in minus quam 90 secundis. Hoc integratio gradus reducit perditam praeparationis usque ad 40 %, meliorat reditum primae inspectionis, et firmat traciabilitatem—omnia haec sunt elementa critica operationum conversionis conformium ISO 9001.
FAQ
Quomodo interstitium, numerus lamellarum, et longitudo paginae qualitatem perforationis afficiunt?
Haec factora simul determinant praestantiam lacerationis et efficaciam productionis. Interstitium breve et numerus magnus lamellarum facilitat lacerationem, sed fortasse minuit resistentiam tractioni. Dispositio inaequalis longitudinis paginae ad interstitium potest ad perditam materiam vel incisiones oblique factas ducere.
Cur interstitium perforationis est criticum ad experientiam utentis?
Interstitium inter dentes affectat aequilibrium inter usum et fidem fabricandi. Interstitium breve nimis web vim minuit, dum interstitium longum nimis lacerationem inaequalem inducere potest.
Quae est functio numeri dentium in perforatione?
Numerus dentium determinat densitatem perforationum per revolutionem. Configurationes non congruentes, ut numerus dentium nimis altus, ad incisiones praetermissas aut perforationes superficiales ducere possunt.
Quomodo systemata PLC fabricandam chartam toilette meliorare possunt?
Systemata PLC permittunt adustiones in tempore reali ad parametra ut interstitium inter dentes et numerum dentium durante productione. Etiam permittunt notare defectus et administrare formulas ad operationes efficaces et reditum meliorem.
Quod interstitium inter dentes pro tissuo levi et pro tissuis gravioribus recommendatur?
Pro tissuo levi (14–17 g/m²), 60–80 mm saepe optima est, dum 90–110 mm melius convenit pro tissuis gravioribus (20–25 g/m²) ut qualitas lacerationis servetur sine vi tensili amissa.
Index Contentorum
- Parametri Fundamentales Perforationis: Intervallum, Numerus Lamellarum et Longitudo Chartae
- Optimatio intervalli perforationis ad constantem lacerationem et ad experientiam utentis
- Configuratio Rotulae Perforatoriae et Concordantia Numeri Lamellarum
- Parametrōrum statuēndōrum et rēglandōrum per HMI/PLC in māchina rōtulōrum urīnāriōrum
-
FAQ
- Quomodo interstitium, numerus lamellarum, et longitudo paginae qualitatem perforationis afficiunt?
- Cur interstitium perforationis est criticum ad experientiam utentis?
- Quae est functio numeri dentium in perforatione?
- Quomodo systemata PLC fabricandam chartam toilette meliorare possunt?
- Quod interstitium inter dentes pro tissuo levi et pro tissuis gravioribus recommendatur?
