
 EN
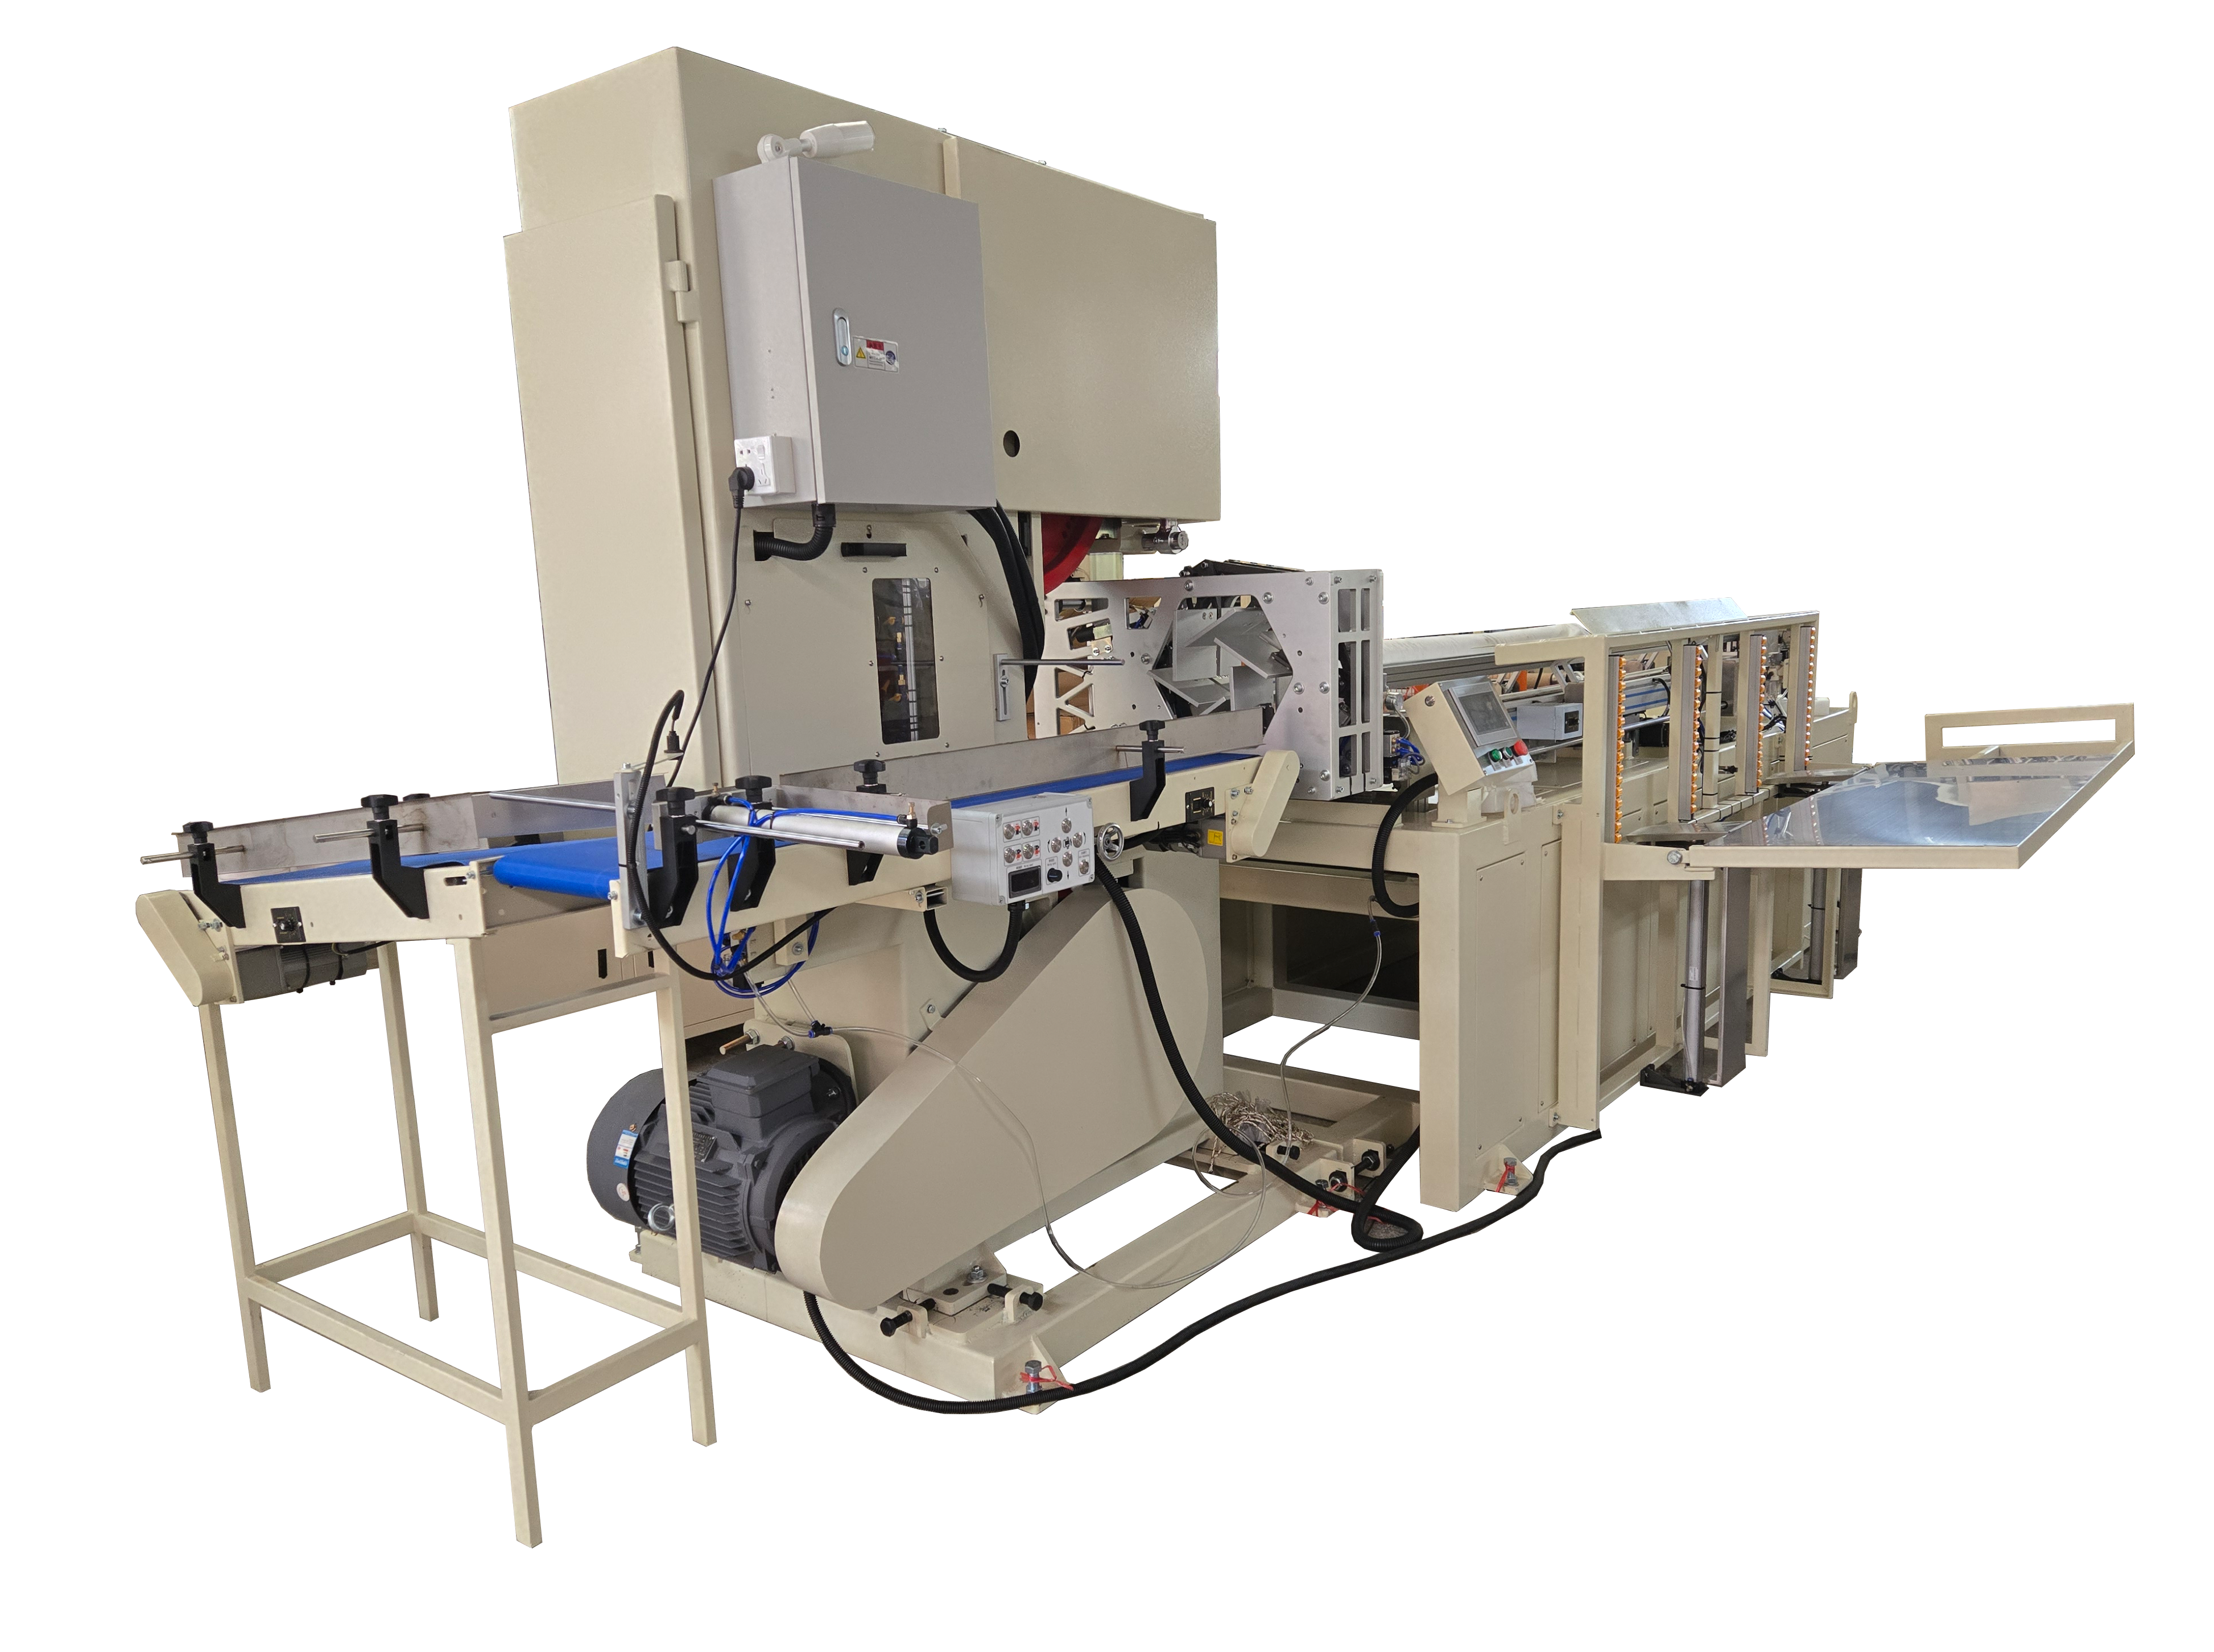
Параметри перфорације језгра: угло, број ножева и дужина листова
Како су корак, број лопаћа и дужина листова заједнички одредили квалитет и производњу рула
Профрорационо пролазодстојање између узастопних профорационих линија дуж тракеброј ножеваброј резања по окрету профорационог ролкаи дужина листаконечна дужина резања сваког листасу међузависне променљиве које Ови параметри морају бити подешени у концурту како би се осигурало чисто, предвидиво пуцање без угрожавања интегритета траке или стварања отпада.
Кратки узор у комбинацији са високим бројем лопаћа повећава густину перфорације, повећава лакоћу рушења, али потенцијално смањује чврстоћу на истезању и повећава ризик од прераног одвајања листова током превртања или руковања. Виши нагиб смањује точку рушења, што може довести до тешког или резног рушења. Од суштинског значаја је да дужина листова мора бити тачан цео број кратан за стаза; неодговарајуће вредности узрокују непуне перфорације на крајевима листова или отпад материјала због неправилних сечења. Оптимизација издваја зависи од минимизације кршења, ваљања изван спецификација и дефеката везаних за превртање, постигнутих само када су сва три параметра прецизно усклађена са својствима папира и динамиком машине.
Узависност са брзином траке и тежином на бази папира на перформанси машини за тоалетну рулу
Брзина тековања и тежина папира значајно утичу на то како се подешавања перфорације претварају у перформансе у стварном свету. При већим брзинама линије, време боравка се смањује, што захтева прецизно време, чврсте материјале за ножеве и стабилан ангажовање како би се избегло мрљање или прескакање реза. Дебљи или тежи папир (нпр. 2025 г/м2) отпорно се супротставља рјезивању и убрзава зношење лопате; оператери обично компензују повећањем наклона или смањењем броја лопате. За разлику од тога, лагано ткиво (1417 г/м2) се лако распада и склоно је прекомерној перфорацији што доводи до кршења ткива ако је пељка превише кратка или број лопаћа превише висок.
ПЛЦ синхронизује активацију лопате са сензорима брзине и повратном напоном напетости, док мониторинг снаге распадања на задатак ћелије у реалном времену омогућава динамичку компензацију варијабилности папира. Практична смерница за калибрирање: смањити број лопаћа за један за сваких 20 г/м2 повећања основне тежине, а затим потврдити конзистенцију распада у више производних серија. Овај интегрисани приступ спречава непланирано време простора и осигурава да свака ваља задовољава услове ИСО 12625-5.
Оптимизација перфорације за конзистентно пуцање и корисничко искуство
Уредњање лакоће рушења, задржавања чврстоће и минимизације отпада на машини за тоалетне ролле
Профорационо тло је главна лов за балансирање искуства корисника и поузданости производње. Превише кратки уздиг ослабљава мрежу, повећавајући вероватноћу реза на ивици, стварања прашине и грешке у броју листова током брзе конверзијеподизање стопе лома и учесталост одржавања. Превише дугачка пења компромитује коришћену способност, што доводи до неравномерног или отпорног раскидања које поткопава поверење у бренд.
Оптимални нагиб зависи пре свега од тежине папира и чврстоће на истезању. За лагано ткиво (1417 г/м2), 6080 мм обично пружа доследну, чисту раздвоју без жртвовања интегритета ролле. Теже класе (2025 г/м2) обично захтевају 90110 мм да би се одржала лакоћа за рушење док се задржава чврстоћа. Додатни факториукључујући напетост траке, садржај влаге (виша влажност смањује отпорност на распадање) и притисак за повраћањеморају такође да утичу на коначно подешавање. Пошто се понашање папира разликује од партије до партије, емпиријска валидација користећи стварну производњу остаје неопходна. Овај дисциплинирани, информациони приступ минимизује отпад и осигурава понављајућу се перформансу у смене и СКУ.
Конфигурација ролле перфорације и распоред броја лопаћа
Успоређивање броја лопаћа и геометрије ролле са продужењем траке и брзином линије машине
Број лопаца и геометрија перфорационог рола не морају бити одабрани изоловано, већ као део система калибрисаног на продужење траке и брзину линије. Број ножева дефинише фреквенцију перфорације по револуцији; дијаметар рола утиче на угао завијања, време контакта и расподелу напетости широм мреже. Оба директно утичу на конзистенцију сечења, посебно у динамичним условима.
| Параметри | Утицај на перфорацију |
|---|---|
| Broj lopatica | Виши број повећава густину перфорације, али ризикује флатер мрежњака и прескакање оштрице на повишеним брзинама. |
| Дијаметар ролле | Већи пречници смањују угловну варијацију напетости, побољшавају тачност распада и смањују деформацију ивице. |
| Удаљивање мреже | Папири са > 3% истезања под напетом захтевају шире размаке између лопаћа како би се спречили микро-скрзе између перфорација. |
| Брзина линије | Пре 1200 м/мин, толеранција уравњавања лопате се затеже на ±0,05 мм; чак и мање погрешно уравњавање узрокује неистоставну дубину или пропуштене резе. |
Неодговарајуће конфигурацијекао што је прекомерни број лопаћа на ваљци малог дијаметраснижавају време боравка испод прага потребног за пуну проникност, узрокујући плитке или повремене перфорације. У међувремену, превише мало ножева продужава размаку између тачака рушења изван ергономских граница. Правилно усклађивање осигурава поуздано раздвајање листова, максимизује износ ролле и одржава ОЕЕ изнад 85%.
Пореда и подешавање параметара путем ХМИ/ПЛЦ на машини за тоалетну рулу
Реал-тајм подешавање параметара, регистрација грешака и управљање рецептима у производњи
Модерне машини за тоалетне ролле интегришу контролу перфорације у унификовану платформу ХМИ/ПЛЦ, омогућавајући оператерима да прилагоде наклоност, број лопаћа и дужину листа на лету без заустављања производње. ПЛЦ динамички рекалибрује време ножева, трајање и снагу ангажовања на основу улаза из енкодера брзине, ћелија за напето натежање и сензора за основну тежину осигурајући да квалитет скрзње остаје стабилан упркос варијабилности горе.
Логирање грешака снима аномалије као што су пропуштене перфорације, сигнатуре гласина или екскурзије напетости, повезујући их са временским подацима процеса за анализу коренског узрока. Управљање рецептима чува валидиране сетове параметара за уобичајене конфигурацијенпр., 2-слој, 18 г/м2, 100 мм наклонакоје омогућавају промену за мање од 90 секунди. Овај ниво интеграције смањује отпад установе до 40%, побољшава приход првог пролаза и јача тражимост свих критичних компоненти прерада у складу са ИСО 9001.
Često postavljana pitanja
Како на квалитет перфорације утичу наклоност, број оштрица и дужину листа?
Ови фактори заједно одређују перформансе и ефикасност производње. Кратки уздиг и висок број лопаћа побољшавају лакоћу рушења, али могу смањити чврстоћу на истезање. Неисправно усклађивање дужине листа са стазом може довести до отпада или неправилног резања.
Зашто је ток перфорације критичан за корисничко искуство?
Пич утиче на равнотежу између употребљивости и поузданости производње. Превише кратки замах може ослабити мрежу, док превише дуги замах може довести до неравномерног раскидања.
Коју улогу у перфорацији игра број оштрица?
Број ножева одређује густину перфорације по обрну. Неисправно подешавање, као што је превише број ножева, може довести до прескочених реза или плитких перфорација.
Како ПЛЦ системи могу побољшати производњу тоалетних ролле?
ПЛЦ системи омогућавају прилагођавање параметара као што су стаза и број лопаћа током производње у реалном времену. Они такође омогућавају регистрацију грешака и управљање рецептом за ефикасне операције и побољшани принос.
Који је препоручени став за лаке ткива у поређењу са тежим?
За лагано ткиво (1417 г/м2), 6080 мм је обично оптимално, док 90110 мм ради боље за теже класе (2025 г/м2) како би се одржао квалитет суза без губитка чврстоће на истезању.
