
 EN
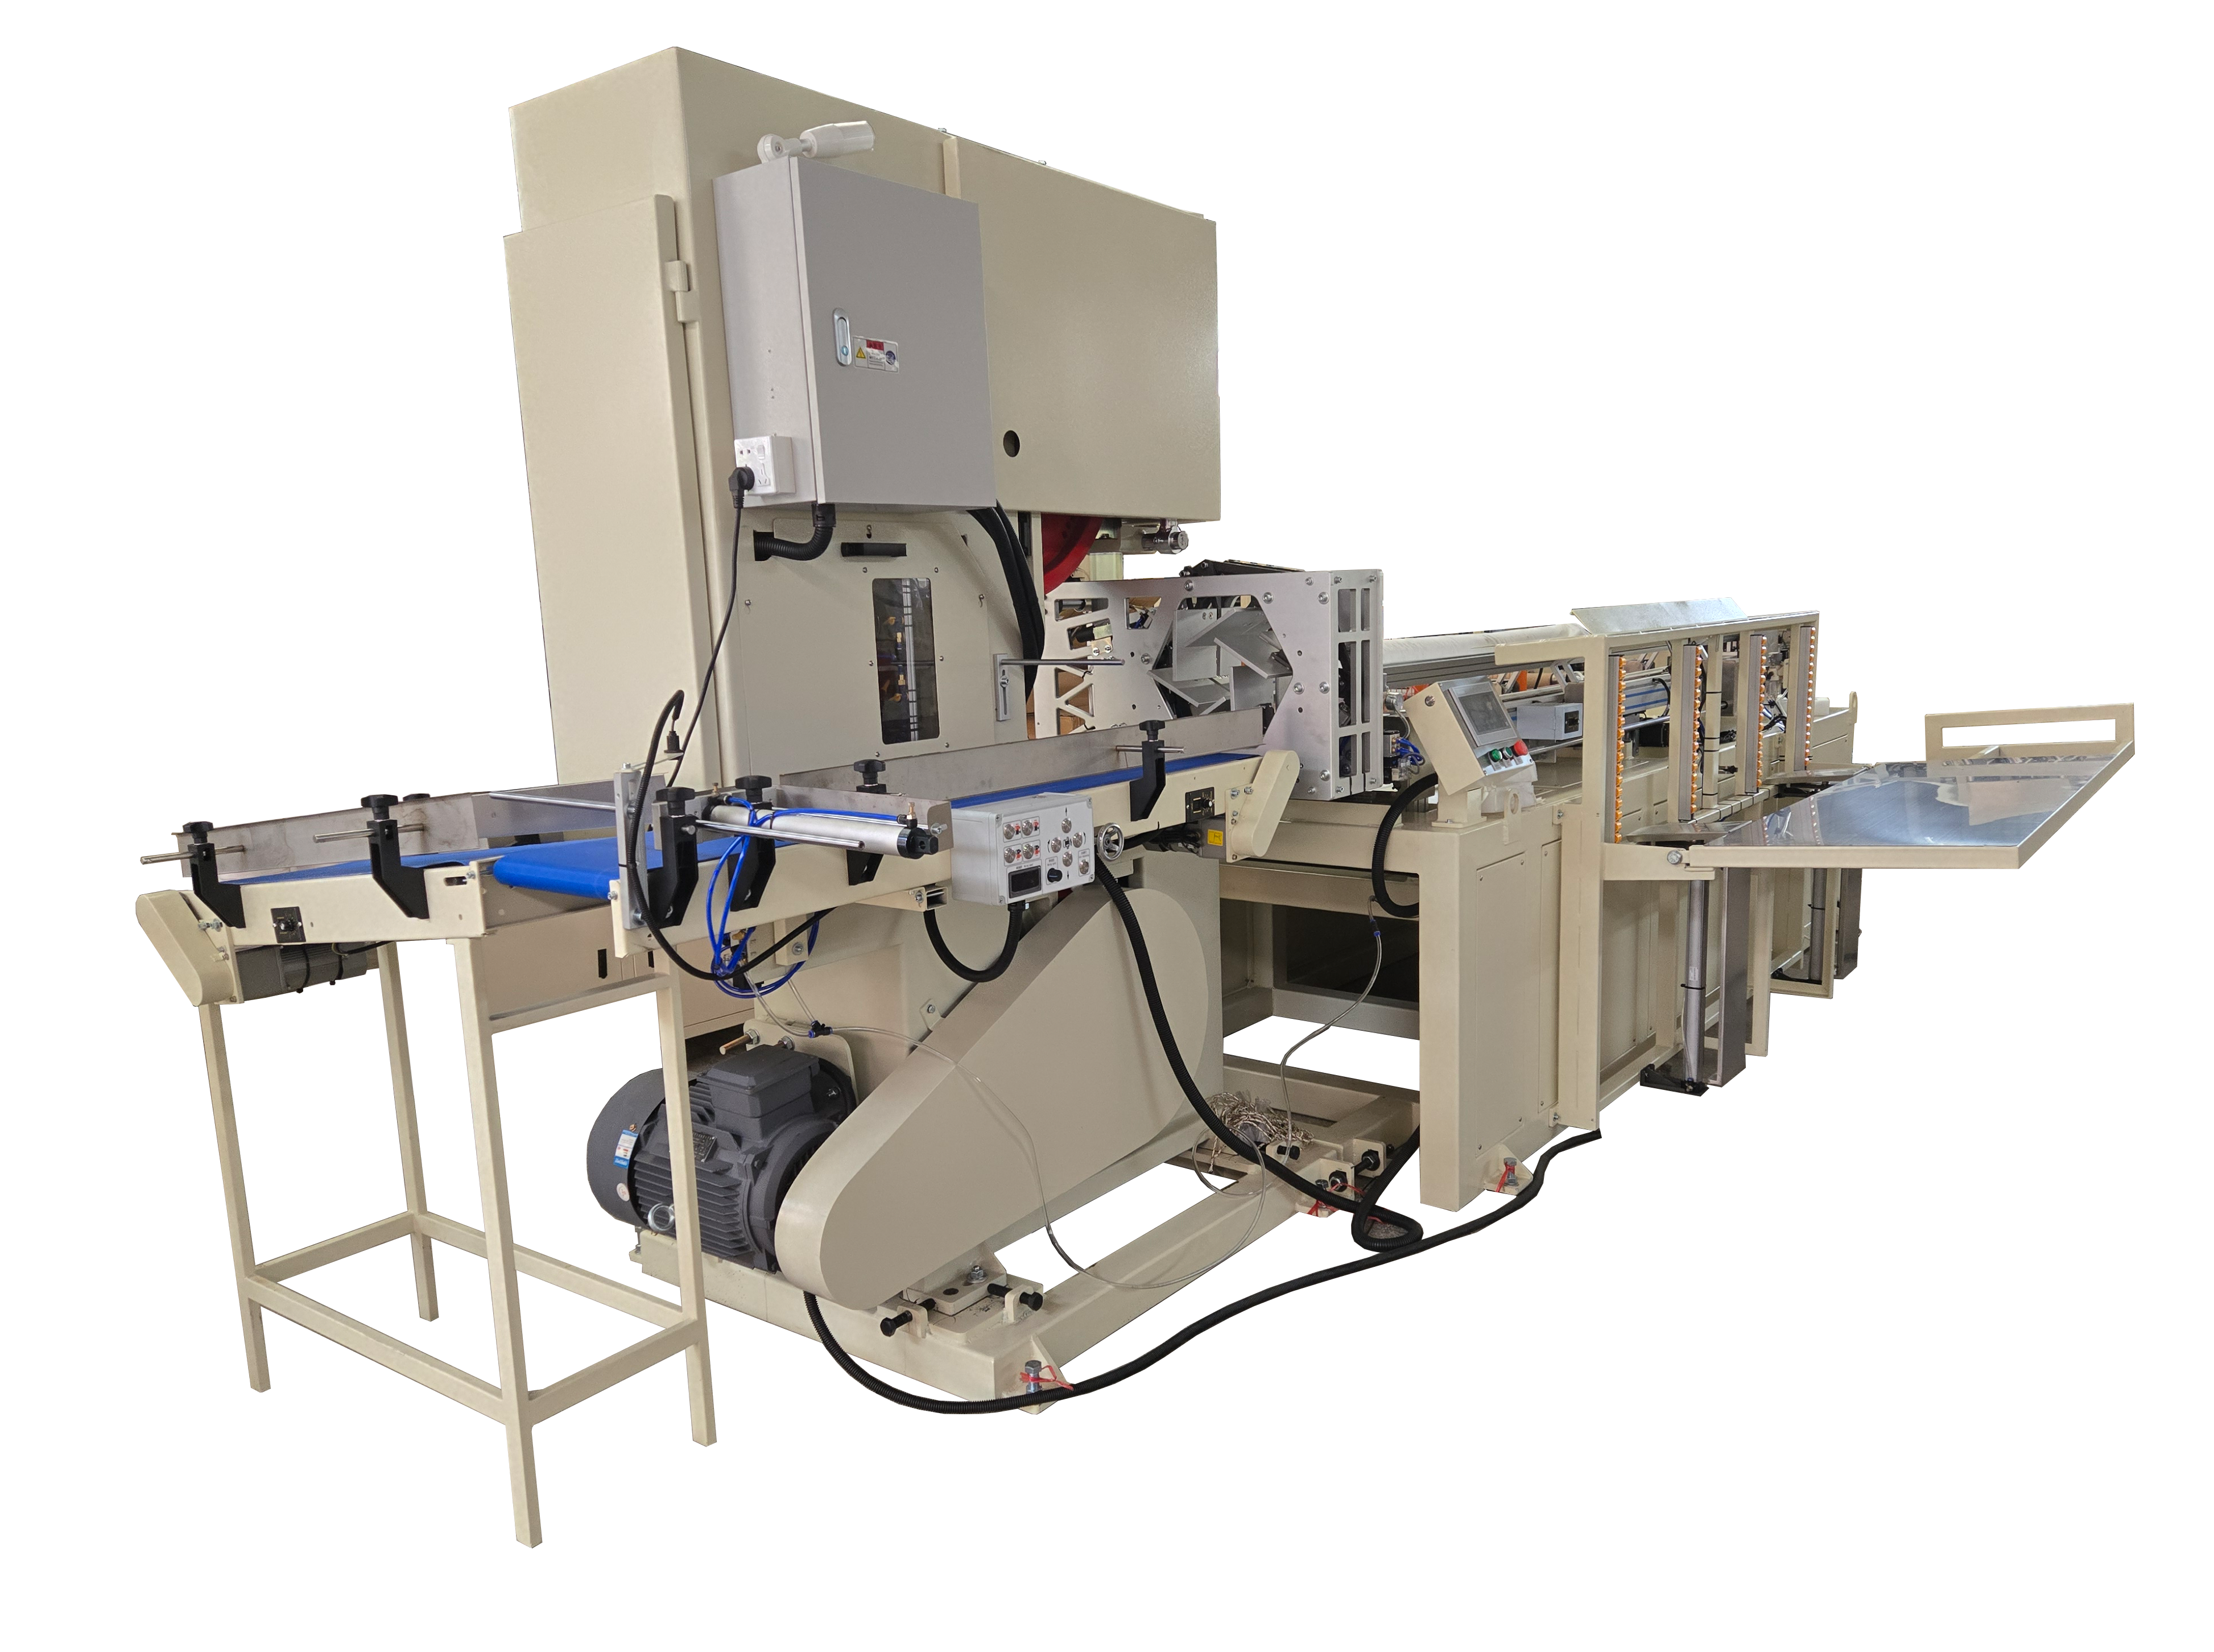
主要な穿孔パラメータ:ピッチ、ブレード数、シート長
ピッチ、ブレード数、シート長がどのように共同して破断品質およびロール収率を決定するか
穿孔ピッチ(ウェブに沿った連続する穿孔ライン間の距離)、ブレード数(穿孔ロールの1回転あたりの切断数)、シート長(各シートの最終切断長)は、互いに依存関係にある変数であり、これらが総合的に引き裂き性能および生産歩留まりを制御します。これらのパラメーターは、ウェブの構造的完全性を損なわず、廃棄物を発生させることなく、きれいかつ予測可能な引き裂きを実現するために、相互に調整する必要があります。
短いピッチと高い刃数の組み合わせにより、穿孔密度が高まり、引き裂きやすさは向上するが、引張強度が低下し、巻き取りや取扱中のシートの早期分離リスクが高まる可能性がある。一方、長いピッチでは引き裂き点が減少し、結果として引き裂きが困難になったり、ギザギザした不規則な破断になる可能性がある。特に重要なのは、シート長がピッチの正確な整数倍でなければならないという点である。この関係が一致しない場合、シート端部での不完全穿孔や、切り出し位置のずれによる材料ロスが生じる。収率の最適化は、破断・規格外ロール・巻き取り関連欠陥の最小化にかかっており、これらは紙の物性および機械の動的特性と、上記3つのパラメータが厳密に一致した場合にのみ達成可能である。
ウェブ速度および紙の坪量との相互依存性が、トイレットロール製造機の性能に影響を与える
ウェブ速度および紙の基本重量(ベーシス・ウェイト)は、穿孔設定が実際の性能にどのように反映されるかに大きく影響します。高速ラインでは、ブレードの接触時間(ドウェルタイム)が短縮されるため、にじみや切り残しなどの問題を回避するには、正確なタイミング制御、耐久性の高いブレード材質、および安定したブレード接触が不可欠です。厚手または高重量の紙(例:20~25 g/m²)は破断に強く、一方でブレード摩耗が加速するため、通常、ピッチを広げたりブレード本数を減らしたりして対応します。これに対し、軽量ティッシュ(14~17 g/m²)は容易に破れやすく、過穿孔(オーバーパンチ)が生じやすいため、ピッチが短すぎたりブレード本数が多すぎたりすると、ウェブ断裂を引き起こす可能性があります。
PLCは、ブレードの作動を速度センサーおよび張力フィードバックと同期させるとともに、リアルタイムのロードセルによる破断力の監視により、紙のばらつきに対するダイナミックな補償を可能にします。実用的なキャリブレーションのガイドライン:基重が20 g/m²増加するごとにブレード数を1本減らし、複数回の生産運転で破断の一貫性を検証します。この統合的なアプローチにより、予期せぬダウンタイムを防止し、すべてのロールがISO 12625-5の破断強度要求を満たすことを保証します。
一貫した破断性およびユーザーエクスペリエンスのための穿孔ピッチ最適化
トイレットロール機における破断の容易さ、強度保持、および廃棄物最小化のバランス調整
穿孔ピッチは、ユーザー体験と製造信頼性のバランスを取る上で最も重要な調整要素です。ピッチが短すぎるとウェブの強度が低下し、高速加工中にエッジ破れ、粉塵発生、シート枚数誤りが増加し、結果として歩留まりの悪化と保守頻度の上昇を招きます。逆にピッチが長すぎると使い勝手が損なわれ、不均一または抵抗感のある引き裂きが生じ、ブランドへの信頼を損なうことになります。
最適なピッチは、まず紙の基重および引張強度に依存します。軽量ティッシュ(14–17 g/m²)の場合、通常60–80 mmがロールの構造的完全性を損なわず、一貫性とクリーンな分離を実現します。一方、重量級紙(20–25 g/m²)では、引き裂きやすさを維持しつつ強度を確保するため、一般的に90–110 mmが必要です。その他の要因——ウェブ張力、水分含量(湿度が高いほど引き裂き抵抗が低下)、および巻取り圧——も最終的なチューニングに反映させる必要があります。紙の特性はロットごとに変動するため、実際の生産用原紙を用いた実証的な検証が不可欠です。このような厳密でデータに基づくアプローチにより、ロスを最小限に抑え、シフト間およびSKU間で再現性の高い性能を確保できます。
ペルフォレーション・ロールの構成とブレード数の整合
ブレード数およびロール幾何形状の、ウェブ延伸率および機械ライン速度への適合
ブレード数および穿孔ロールの幾何学的形状は、単独で選択するのではなく、ウェブの伸びおよびライン速度に合わせて調整されたシステムの一環として選択する必要があります。ブレード数は、1回転あたりの穿孔頻度を定義します。ロール直径は巻き付き角、接触時間、およびウェブ全体への張力分布に影響を与えます。これらはいずれも、特に動的条件下において切断の一貫性に直接影響します。
| パラメータ | 穿孔への影響 |
|---|---|
| ブレード数 | ブレード数が多いほど穿孔密度が高まりますが、高速運転時にウェブのふらつきやブレードのスキップが発生するリスクが高まります。 |
| ロール直径 | 直径が大きいほど、張力における角度変化が小さくなり、引き裂き精度が向上し、エッジの変形が抑制されます。 |
| ウェブの伸び | 張力下で3%を超える伸びを示す紙材では、穿孔間の微小な亀裂を防止するために、より広いブレード間隔が必要です。 |
| 回線速度 | 1,200 m/minを超える速度では、ブレードのアライメント許容誤差が±0.05 mmまで厳しくなります。わずかなアライメント不良でも、切断深さのばらつきや未切断が発生します。 |
設定の不一致(例:小径ロールへの過剰なブレード数)により、完全貫通に必要な閾値を下回る滞留時間が生じ、浅いまたは断続的な穿孔が発生します。一方、ブレード数が少なすぎると、破断点間の距離が人間工学的限界を超えて延長されます。適切なアライメントは、シートの確実な分離を保証し、ロール収率を最大化し、OEEを85%以上で維持します。
トイレットロール機におけるHMI/PLCを用いたパラメータの設定および調整
生産中のリアルタイムパラメータ調整、故障記録、レシピ管理
最新のトイレットロール機では、穿孔制御が統合型HMI/PLCプラットフォームに組み込まれており、操業停止なしに、ピッチ、ブレード数、シート長を随時調整できます。PLCは、速度エンコーダ、張力ロードセル、基重センサからのリアルタイム入力をもとに、ブレードタイミング、滞留時間、接触力を動的に再キャリブレーションし、上流工程の変動があっても引き裂き品質を安定して維持します。
故障ログ記録機能は、スキップされた穿孔、ブレードチャッター波形、張力の異常変動などの異常を検出し、それらをタイムスタンプ付きの工程データと関連付けて根本原因分析を可能にします。レシピ管理機能では、一般的な構成設定(例:「2層、18 g/m²、100 mmピッチ」)に対して検証済みのパラメータセットを保存し、90秒以内での仕様切替を実現します。このような高度な統合により、セットアップ時のロスが最大40%削減され、初回合格率が向上し、トレーサビリティが強化されます。これらはすべて、ISO 9001準拠のコンバーティング工程における極めて重要な要素です。
よくあるご質問(FAQ)
ピッチ、ブレード数、シート長は、穿孔品質にどのように影響しますか?
これらの要因は、破断性能および生産効率を共同で決定します。短いピッチおよび高いブレード数は破断の容易性を向上させますが、引張強度を低下させる可能性があります。また、シート長とピッチの不適切な整合は、ロスの発生や切り欠き位置のずれを招くことがあります。
ユーザー体験において、なぜ穿孔ピッチが重要なのですか?
ピッチは、使いやすさと製造信頼性のバランスに影響を与えます。ピッチが短すぎるとウェブの強度が低下し、長すぎると不均一な引き裂きが生じる可能性があります。
ブレード数は穿孔(ペルフォレーション)においてどのような役割を果たしますか?
ブレード数は、1回転あたりの穿孔密度を決定します。ブレード数が多すぎるなど、配置が不適切な場合、カットのスキップや浅い穿孔が発生する可能性があります。
PLCシステムはトイレットロールの製造をどのように改善できますか?
PLCシステムにより、製造中にピッチやブレード数などのパラメーターをリアルタイムで調整できます。また、異常記録およびレシピ管理を可能にし、効率的な運用と歩留まりの向上を実現します。
軽量級ティッシュと重量級ティッシュそれぞれに対する推奨ピッチは何ですか?
軽量級ティッシュ(14–17 g/m²)では通常60–80 mmが最適ですが、重量級ティッシュ(20–25 g/m²)では引き裂き品質を維持しつつ引張強度を損なわないよう、90–110 mmがより適しています。
