
 EN
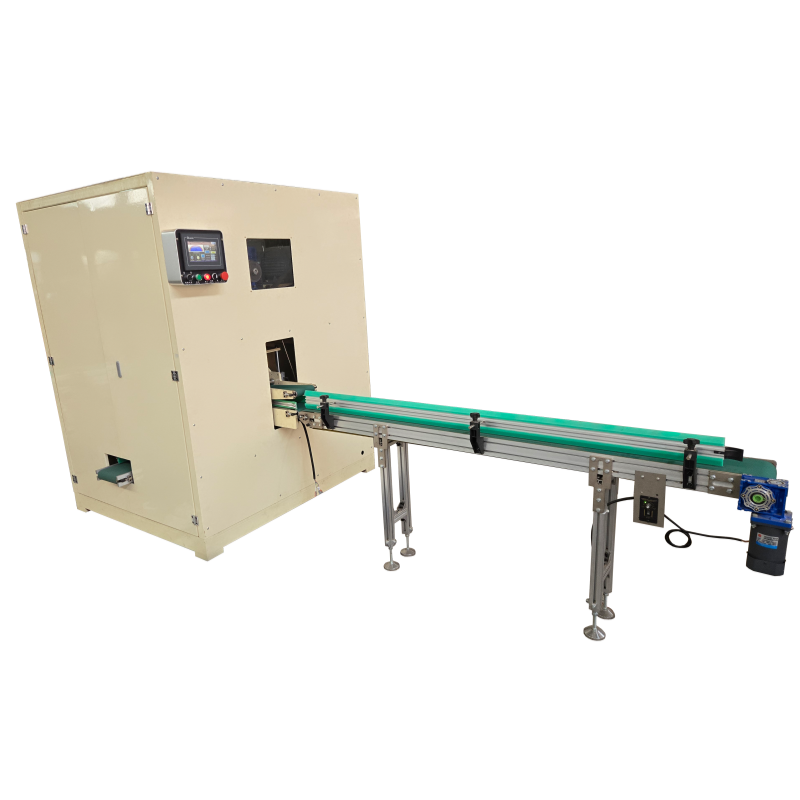
Qabarıq silindrin düzgün olmayaraq dəyişdirilməsinə görə baş vermiş real fabrik texniki xidmət hadisəsi
Son on ildə Quanzhou Xinda Maşınlarının texniki xidmət komandası Orta Şərq, Afrika və Cənubi-Şərqi Avropada 400-dən çox toxuma emal fabrikinə yerində quraşdırma və təmir üzrə məsləhət vermişdir və biz embossinq üzərində işləyən üz salfeti maşınlarında embossinq valılarının standart olmayan dəyişdirilməsi nəticəsində baş verən real qüsurların böyük bir bazasını yaratmışıq. Şərqi Afrikada yerləşən bir toxuma istehsalçısı iki il əvvəl çoxqatlı üz salfetləri istehsal etmək üçün tam avtomatlaşdırılmış PLC idarə olunan embossinq üz salfeti maşınımızı satın almışdı; bu salfetlərdə zərif çiçek naxışları var idi. Fabrikinin təmir işçiləri standartlaşdırılmış əməliyyatlar üzrə təlim almayıb və satışdan sonrakı mühəndislərimizlə əlaqə saxlamadan aşınmış embossinq valılarını özbaşına dəyişdirmişdilər. Onlar val millərini sökülmə zamanı dəmir kəlbətlərlə qüvvə ilə açmağa çalışmışdılar, yeni valılar quraşdırılmazdan əvvəl yataqların təmizlənməsini və müəyyən edilmiş yağlayıcıların qoyulmasını unutmuşdular və montajdan sonra paralellik kalibrasiyası addımını buraxmışdılar. Valıların dəyişdirilməsindən sonra üç iş günü ərzində maşında bir sıra ciddi problemlər yaranmışdı: bitmiş üz salfetlərində embossinq dərinliyinin bərabərsiz olması, yüksək sürətdə işləyərkən tez-tez kağızın meyl etməsi və tıxanması, embossinq blokundan qeyri-adi metal sürtünmə səsləri və tamamilə yeni embossinq valının səthində görünən xətlər. Fabrik iki tam smena boyu istehsalı dayandırmaq məcburiyyətində qalmışdı ki, bizim xarici texniki işçilərimiz təcili olaraq gəlib maşını tam təmir etsinlər; bu da təxminən 1200 kiloqram xam jumbo toxumanın itirilməsinə və birbaşa iqtisadi zərərə səbəb olmuşdu – 8000 ABŞ dollarından çox. Mühəndislərimizin rəhbərliyi altında tam standartlaşdırılmış dəyişdirmə prosesini yenidən həyata keçirdikdən sonra bütün embossinq qüsurları tamamilə yox olmuşdu, maşın sabit davamlı istehsalı bərpa etmişdi və yeni embossinq valının xidmət müddəti layihədə göstərilən kimi 18 ay olaraq proqnozlaşdırılmışdı. Bu praktik təmir vəziyyəti embossinq valı kimi əsas komponentlərin qaydasız sökülməsi və quraşdırılmasının toxuma fabrikləri üçün böyük dayanma və material itkilərinə səbəb olacağını tamamilə göstərir; həmçinin bu vəziyyət embossinq üz salfeti maşınlarımızla uyğun gələn tam əməliyyat təlimi və uzaqdan texniki dəstəyin dəyərini də əks etdirir.
Dəzgahın Qabarıq Üzlü Kağız İstehsalı üçün Peşəkar Qabağa Hazırlıq Yoxlaması Standartı
Xinda şirkətinin 40 illik Tədqiqat və İnkişaf komandası tərəfindən hazırlanmış əməliyyat manualına tam olaraq riayət edilməklə, qabarıq naxışlı üz salfeti maşınlarında qabarıq naxışlı valrolların sökülməsi əməliyyatına başlamazdan əvvəl tam qabağcıx yoxlama proseduru həyata keçirilməlidir; bu, maşının çərçivəsinə, ötürücü dişlilərə və xromla örtülmüş qabarıq naxışlı valrolların səthlərinə ikinci dərəcəli zərər yetirməkdən qoruyur. Birinci əsas yoxlama mövzusu tam enerji kəsilməsi və enerjinin izolyasiyasıdır; operatorlar bütün salfet istehsal xəttinin əsas enerji panelinin açarını söndürməli, enerji təchizatı açarını təhlükəsizlik qrupu ilə kilidləməli və tezlik çevirici motor və PLC idarəetmə panelində qalan gərginliyi boşaltmalıdırlar ki, sökülmə zamanı yanlış əməliyyatlardan qaynaqlanan təsadüfi işə salınma qarşısı alınmış olsun. Bundan sonra texniklər yuxarı və aşağı qabarıq naxışlı valrollar arasındakı qalan bütün salfet bazası kağızını boşaltmalı, qabarıq naxışlı çuxurdakı toplanmış kağız tozu və pulp qalıqlarını sıxılmış hava ilə yumşaq üfleyici alətlərlə təmizləməlidirlər, çünki sərt kağız qırıntıları yeni valrolların yenidən quraşdırılması zamanı onların dəqiq xrom naxış təbəqəsini xərabadan edə bilər. Üçüncü addım — qabarıq naxışlı üz salfeti maşınının toxunma ekranında saxlanılan bütün orijinal iş parametrlərini qeyd etməkdir; buna qabarıq naxış təzyiqi qiyməti, istehsal xəttinin iş sürəti, valrollar arasındakı aralıq məsafəsi və hidravlik silindr açılış sahəsi daxildir; bütün məlumatlar maşının PLC yaddaşında və kağız baxımı jurnalında ehtiyatda saxlanmalıdır ki, valrolların dəyişdirilməsindən sonra parametrlərin bərpa edilməsi üçün dəqiq istinad mənbəyi təmin edilsin. TAPPI Tissue Converting Departamenti tərəfindən dərc edilən peşəkar mexaniki tədqiqat məlumatlarına görə, valrolların dəyişdirilməsindən sonra müşahidə edilən qabarıq naxış keyfiyyətinin sabitsizliyinin 60%-dən çoxu sökülmə əvvəl orijinal təzyiq və aralıq parametrlərinin qeyd edilməməsindən irəli gəlir; bizim qabarıq naxışlı üz salfeti maşınlarımız isə bu gizli problemin qarşısını almaq üçün HMI ekranında xüsusi olaraq parametr görüntüsü (snapshot) funksiyasını ehtiva edir ki, bu da komponentlərin dəyişdirilməsindən sonra sazlama çətinliyini əhəmiyyətli dərəcədə azaldır. Bundan əlavə, inspektoru qabarıq naxışlı valrollara qoşulmuş podşipnik qovluqlarının, ötürücü zəncirlərin və sinxron dişlilərin aşınma dərəcəsini yoxlamalıdır; əgər artıq boşluq və ya diş səthinin korroziyası aşkar edilərsə, bu uyğun hissələr qabarıq naxışlı valrollarla birlikdə dəyişdirilməlidir, yəni aşınmış aksesuarların təkrar quraşdırılması deyil, beləliklə qabarıq naxış blokunun uzun müddətli paralel işləməsi təmin edilir.
Relief silindirinin dəqiq strukturu qorunmaq üçün addım-addım standart sökülmə əməliyyatı
Relief valıqlarının sökülə bilən bağlantısı xrom relief naxışlı səthi və valın mərkəzi oxunun tam dəqqliyi saxlaya biləcəyini müəyyən edir; bütün əməliyyat təlimatları Xinda-nın milli yüksək texnologiyalı müəssisəsinin TİT şöbəsinin minlərlə satışdan sonrakı texniki xidmət təcrübələrindən ümumiləşdirilib. Relief valının hər iki ucundakı sabitləyici boltları sökmək üçün operatorlar adi açar yerinə qüvvə dəyəri ayarlanabilən moment açarı istifadə etməlidirlər və boltları sol və sağ uclardan eyni momentlə ardıcıl olaraq sökməlidirlər ki, bir tərəfli gərginlik relief üz yastığı maşının bərk polad val oxunu əyilməyə məcbur etməsin. Kilidləyici uclu qapaqları çıxardıldıqdan sonra köhnə relief valını yataq sürüşmə rayı boyunca yavaş-yavaş üfüqi şəkildə çıxarmaq üçün val oxunun hər iki ucuna yumşaq rezin amortizator blokları qoymaq lazımdır; valın bədənini döymək üçün metal çəkic və ya kəskin metal alətlərdən istifadə etmək qadağandır, çünki relief naxışında yaranan kiçik çuxurlar üz yastığı məhsullarında daimi və bərabərsiz çöküntülərə səbəb olacaq. Köhnə valı çıxardıldıqdan sonra peşəkar texniki xidmət işçiləri relief üz yastığı maşınının yataq oturacağına, sürüşmə rayına və hidravlik təzyiq kontakt səthinə dərin təmizlik və tam təmir aparmalıdır. Yataq kamerasının içindəki köhnəlmiş yağ, kağız tozu və pas izləri pambıqsız sənaye ləvazimatı ilə tamamilə silinməlidir, sonra Xinda maşınları tərəfindən müəyyən edilmiş qida səviyyəli aşınmaya qarşı yağlayıcı hər bir yataq boşluğuna bərabər şəkildə doldurulmalıdır; kifayət qədər yağlama olmaması istehsalın bərpa edilməsindən sonra bir həftə ərzində relief qurğusunda quru sürtünmə və anormal titrəməyə səbəb olacaq. Naxış dəyişimi üçün bir neçə relief valı dəsti olan fabriklər üçün çıxarılmış valı xüsusi üfüqi saxlama rafına qoymağı, onları şaquli olaraq yığmağı və ya birbaşa zəmində yerləşdirməyi tövsiyə edirik; bu, saxlama zamanı relief naxışlı səthin sıxılaraq deformasiyaya uğramasını effektiv şəkildə qarşısını alacaq. Satışdan sonrakı texniki təlimatımızda müxtəlif mədəni fondan olan beynəlxalq müştərilər üçün qadağan edilən əməliyyatlar qalın şriftlə qeyd edilib və hər bir relief üz yastığı maşınının göndərilməsi ilə birlikdə sahədə sökülmə əməliyyatlarını xarici operatorlar üçün asanlaşdırmaq məqsədilə çoxdilli video əməliyyat təlimatları da təqdim edilir.
Doku Emalı Sənayesi Mütəxəssisləri tərəfindən Təsdiq Edilən Müdaxiləsiz Kalibrasiya və Quraşdırma Qaydaları
Çoxlu toxuma zavodu operatorları yalnızca qabarıq silindrlərin yerləşdirilə biləcəyini nəzərə alır, lakin montajdan sonra paralellik və təzyiq balansı kalibrasiyasını nəzərə almırlar; bu isə qabarıq üz salfeti maşınının sabit qabarıq effekti üçün əsas əlaqə nöqtəsidir. TAPPI Beynəlxalq Toxuma Texnologiyaları Assosiasiyasında 30 il yuxarıda araşdırma təcrübəsi olan senior toxuma emal avadanlıqları mütəxəssisi Harold Gates cənab 2025-ci ildə texniki məqalə dərc etmişdir ki, yuxarı və aşağı qabarıq silindrlər arasındakı paralellik xətası iki və ya üç qatlı üz salfetində bərabər, yumşaq qabarıq naxışlar əldə etmək üçün 0,03 mm-dən az olmalıdır; paralellik meylləri standart diapazonu keçdikdə, hissəvi artıq sıxma toxuma liflərini yırtarkən digər sahələrdə yüngül, aydın olmayan naxışlar görünür və bunun nəticəsində xammal itki dərəcəsi aşkar şəkildə artır. Xinda tərəfindən istehsal olunan bütün qabarıq üz salfeti maşınlarında qabarıq çərçivəsinin dörd küncündə xüsusi olaraq paralellik kalibrasiyası üçün dəqiqlikli tənzimləmə vint qrupları nəzərdə tutulmuşdur; yeni qabarıq silindri sürüşmə rayına daxil etdikdən və iki ucda kilidləmə boltlarını eyni momentlə sıxdıqdan sonra texniklər dəqiqlikli ölçmə qalığı ilə sol, orta və sağ üç mövqedə iki silindrin arasındakı boşluğu təkrar-təkrar ölçməli və bütün ölçmə nöqtələrindəki boşluq fərqlərinin uyğun tolerans daxilində olması üçün dəqiqlikli tənzimləmə vintlərini yüngülcə tənzimləməlidirlər. Paralellik kalibrasiyasından sonra hidravlik qabarıq təzyiq sistemi əvvəlcədən qeyd edilmiş PLC parametrlərinə uyğun olaraq yenidən qurulmalıdır; maşın ilk növbədə salfet kağız yüklənmədən ən aşağı işgüzar sürətlə işə salınmalı, 10 dəqiqə ərzində iki silindrin sürüşmədən və abnormal titrəmə olmadan sinxron fırlanması müşahidə edilməlidir, sonra xammal yüklənmədən boş təzyiq testi aparılmalıdır ki, toxunma ekranında göstərilən təzyiq qiyməti standart tənzimləmə ilə uyğun gəlsin. Xüsusi naxışlı silindrlərlə təkmilləşdirilmiş standart olmayan qabarıq üz salfeti maşını satın alan müştərilər üçün R&D komandamız xüsusi silindr spesifikasiyalarına uyğun eksklüziv kalibrasiya məlumat vərəqəsi əlavə edir ki, universal standart tənzimləmə nəticəsində baş verə biləcək parametr uyğunsuzluqlarının qarşısı alınmış olsun. Xinda, 34 müstəqil patentə malik milli yüksək texnologiya müəssisəsi kimi, qabarıq bölməni inteqrasiya olunmuş sinxron ötürücü strukturla layihələndirir ki, bu da bazarın bölünmüş ötürücülü toxuma maşınlarına nisbətən quraşdırmadan sonrakı kalibrasiyanın çətinliyini azaldır və qabarıq silindri dəyişdikdən sonra ümumi sazlama dövrünü demək olar ki, yarıya qədər qısaldır.
Qabartılı üz təmizləyici kağız maşını üçün əvəz edildikdən sonrakı sınaq istehsalatının yoxlanılması və uzunmüddətli texniki xidmət tövsiyələri
Tam sökülmə, quraşdırma və rəliefli val rollarının kalibrasiyası tamamlandıqdan sonra, rəliefli üz salfeti maşınının xətasız davamlı işləyə biləcəyini təsdiqləmək üçün standartlaşdırılmış sınaq istehsalı yoxlaması aparılmalıdır və yeni rəliefli val rollarının xidmət müddətini uzatmaq üçün uzunmüddətli texniki xidmət planı hazırlanmalıdır. Sınaq istehsalı prosesi üç mərhələyə bölünür: aşağı sürətli boş işləmə, orta sürətli boş kağız verilməsi testi və tam sürətli rəsmi salfet istehsalı yoxlaması. Tam sürətli test zamanı keyfiyyət nəzarəti mütəxəssisləri hər 10 dəqiqədən bir üz salfeti nümunələrini təsadüfi olaraq götürüb rəlief naxışının aydınlığı, qatların birləşmə sıxlığı və səthdəki xərçəng izləri kimi parametrləri yoxlayırlar; əgər lokal sahələrdə rəlief dərinliyində uyğunsuzluq müşahidə olunarsa, maşın qısa müddət dayandırılır və uzunmüddətli istehsal üçün uyğun olmayan parametrlərlə işləməkdən çəkinilir, çünki bu, rəliefli val rollarının naxışlarının lokal aşınmasını sürətləndirə bilər. Keyfiyyət çatışmazlığı olmadan 2 saatlıq davamlı sınaq istehsalı uğurla keçildikdən sonra texniki xidmət personalı maşın texniki xidmət jurnalını tam doldurmalı, valın dəyişdirilmə tarixini, yeni rəliefli valın model spesifikasiyasını, kalibrasiya parametrlərinin qiymətlərini və sökülmə zamanı aşkar edilən abnormal şəraitləri qeyd etməlidir ki, bu da sonradan müntəzəm yoxlamalar üçün izlənə bilən texniki xidmət qeydləri yaradsın. Rəliefli üz salfeti maşınlarında rəliefli val rollarının xidmət müddətini uzatmaq üçün Xinda-nın peşəkar satış sonrası komandası qlobal fabrik istehsal məlumatlarına əsaslanaraq yön verilmiş uzunmüddətli texniki xidmət tövsiyələri irəli sürür: hər gün maşın dayandırılmazdan əvvəl yumşaq hava üfürülməsi cihazı ilə val səthindəki kağız tozunu təmizləmək, üç smenli davamlı istehsal zamanı həftəlik olaraq xüsusi val yataqları yağlayıcısını təkmilləşdirmək və aylıq olaraq rəliefli val rollarının tam paralelliyini yenidən kalibrə etmək. Bundan əlavə, biz qlobal müştərilərə tam uyğun rəliefli val ehtiyat hissələri dəstini və uzaqdan fərdi video texniki xidmət təlimi xidmətlərini təqdim edirik; bu xidmətlər Orta Şərq, Afrika, Cənubi-Şərqi Avropa və Cənubi Amerika daxil olmaqla bütün əsas bazarları əhatə edir. Val dəyişdirilməsi ilə bağlı heç bir qarışıqlıq yaşayan fabriklər hər zaman çoxdilli texniki dəstək komandamıza müraciət edə bilərlər; beləliklə, yerində mühəndis gözləmədən sürətli uzaqdan arxa plan problemlərinin aradan qaldırılması təmin edilir və rəliefli val dəyişdirilməsi əməliyyatlarından qaynaqlanan əlavə istehsal dayanması itkiləri effektiv şəkildə azaldılır.
Mündəricat
- Qabarıq silindrin düzgün olmayaraq dəyişdirilməsinə görə baş vermiş real fabrik texniki xidmət hadisəsi
- Dəzgahın Qabarıq Üzlü Kağız İstehsalı üçün Peşəkar Qabağa Hazırlıq Yoxlaması Standartı
- Relief silindirinin dəqiq strukturu qorunmaq üçün addım-addım standart sökülmə əməliyyatı
- Doku Emalı Sənayesi Mütəxəssisləri tərəfindən Təsdiq Edilən Müdaxiləsiz Kalibrasiya və Quraşdırma Qaydaları
- Qabartılı üz təmizləyici kağız maşını üçün əvəz edildikdən sonrakı sınaq istehsalatının yoxlanılması və uzunmüddətli texniki xidmət tövsiyələri
