
 EN
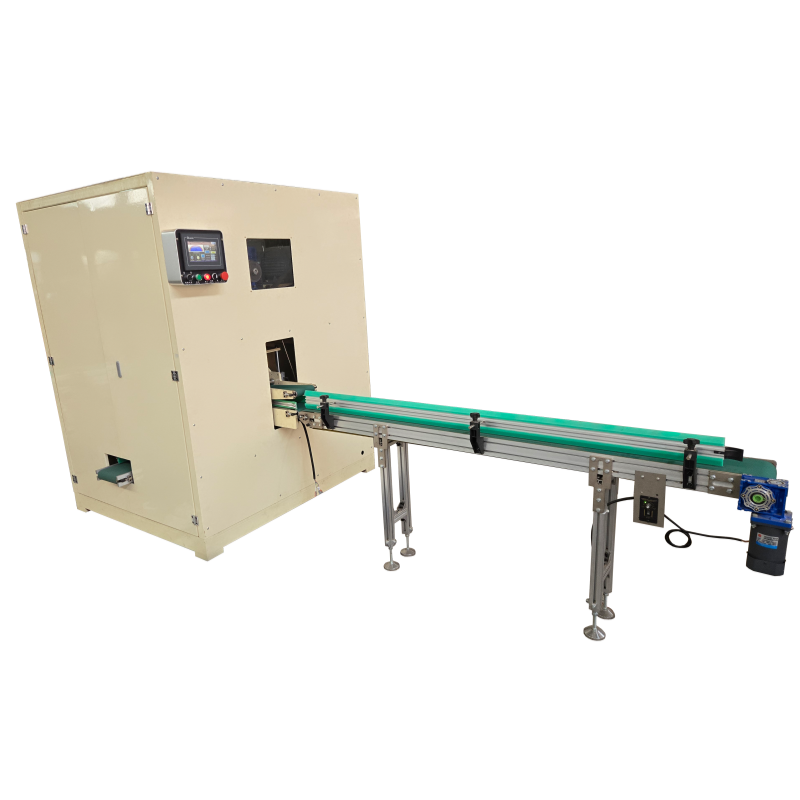
مورد واقعی نگهداری در کارخانه دربارهٔ زیان ناشی از تعویض نادرست غلطکهای تزئینی
تیم خدمات فنی ما از شرکت ماشینآلات کوانژو شیندا در ده سال گذشته، راهنمایی نصب و نگهداری در محل را برای بیش از ۴۰۰ کارخانه پردازش محصولات توالتی در خاورمیانه، آفریقا و جنوب شرق اروپا ارائه کرده است و تجربه غنیای از موارد واقعی خرابی ناشی از تعویض غیراستاندارد غلتکهای تزئینی در ماشینهای تولید دستمال صورتی کسب کردهایم. یک تولیدکننده دستمال صورتی در شرق آفریقا دو سال پیش ماشین تولید دستمال صورتی تزئینی کاملاً خودکار با کنترل PLC از شرکت ما را خریداری کرد تا دستمالهای صورتی چندلایه با الگوهای تزئینی گلهای ظریف تولید کند. کارکنان نگهداری این کارخانه فاقد آموزش عملیات استاندارد بودند و بدون تماس با مهندسان پس از فروش ما، بهصورت مستقل و غیراستاندارد مجموعهای از غلتکهای تزئینی فرسوده را تعویض کردند. در فرآیند بازکردن غلتک، از اهرمهای فولادی برای بلندکردن محور غلتک با نیروی زیاد استفاده کردند، قبل از نصب غلتکهای جدید، محل یاتاقانها را پاک نکردند و روغنکاری مشخصشده را انجام ندادند و مرحله تنظیم موازیسازی پس از مونتاژ را نادیده گرفتند. در عرض سه روز کاری پس از تعویض، ماشین مشکلات جدی متعددی ایجاد کرد: عمق نامساوی تزئین روی دستمالهای صورتی تولیدشده، انحراف مکرر و گیرکردن کاغذ در حین کار با سرعت بالا، صدای اصطکاک فلزی غیرعادی از واحد تزئینی و خراشهای واضح روی سطح غلتک تزئینی نو. این کارخانه مجبور شد تولید را برای دو شیفت کامل متوقف کند تا کارشناسان فنی ما از خارج از کشور بهسرعت برای انجام تعمیرات اساسی حضور یابند؛ این امر منجر به هدررفت تقریبًا ۱۲۰۰ کیلوگرم از مواد اولیه دستمال صورتی (کاغذ غلتکی بزرگ) و زیان مالی مستقیم بیش از ۸۰۰۰ دلار آمریکا شد. پس از اجرای مجدد فرآیند تعویض کامل و استاندارد تحت راهنمایی مهندسان ما، تمام عیوب تزئینی بهطور کامل از بین رفت، ماشین به تولید پیوسته و پایدار بازگشت و عمر مفید غلتک تزئینی جدید طبق طراحی، حدود ۱۸ ماه پیشبینی شد. این مورد عملی نگهداری بهوضوح نشان میدهد که بازکردن و نصب غیراستاندارد اجزای اصلی مانند غلتکهای تزئینی، باعث توقفهای طولانیمدت و ضررهای مادی قابل توجهی برای کارخانههای تولید دستمال صورتی میشود و همچنین ارزش آموزش جامع عملیاتی و پشتیبانی فنی از راه دور متناظر با ماشین تولید دستمال صورتی تزئینی ما را نشان میدهد.
استاندارد حرفهای بازرسی پیش از جداسازی ماشین تولید دستمال صورت برجسته
پیش از آغاز هرگونه عملیات بازکردن غلطکهای تزئینی در دستگاه تولید دستمال صورت، باید بهطور دقیق و کامل فرآیند پیشبررسی مطابق دستورالعمل عملیاتی تدوینشده توسط تیم ۴۰ ساله پژوهش و توسعه شرکت Xinda انجام شود؛ این امر از ایجاد آسیبهای ثانویه به قاب دستگاه، چرخدندههای انتقال نیرو و سطح غلطکهای تزئینی کرومپوشش اجتناب میکند. اولین مورد اصلی بررسی، قطع کامل برق و جداسازی انرژی است؛ اپراتورها باید کلید اصلی تابلوی برق خط تولید دستمال را خاموش کنند، سوئیچ تغذیه برق را با قفل ایمنی محکم کنند و ولتاژ باقیمانده در موتور اینورتر و کابینت کنترل PLC را تخلیه نمایند تا از روشنشدن تصادفی دستگاه در طول عملیات بازکردن بهدلیل خطای انسانی جلوگیری شود. در ادامه، تکنسینها باید تمامی دستمال پایه باقیمانده بین غلطکهای تزئینی بالایی و پایینی را خالی کنند و ذرات گرد و غبار کاغذی و بقایای خمیر کاغذی انباشتهشده در حفره تزئینی را با ابزارهای نرمدمش هوای فشرده پاکسازی نمایند، زیرا تکههای سفت کاغذ میتوانند در هنگام نصب مجدد غلطکهای جدید، لایه الگوی دقیق کرومپوشش را خراش دهند. سومین مرحله، ثبت تمامی پارامترهای اولیه عملیاتی ذخیرهشده در صفحه لمسی دستگاه تولید دستمال صورت است؛ این پارامترها شامل مقدار فشار تزئینی، سرعت حرکت خط تولید، فاصله بین غلطکها و محدوده بازشدن سیلندر هیدرولیک میباشد؛ تمامی این دادهها باید در حافظه PLC دستگاه و سوابق دستی نگهداری ماشین ثبت و پشتیبانگیری شوند تا در هنگام جایگزینی غلطکها، مرجع دقیقی برای بازیابی پارامترها فراهم شود. دادههای تحقیقاتی تخصصی منتشرشده توسط بخش تبدیل دستمال انجمن TAPPI نشان میدهد که بیش از ۶۰٪ از ناپایداریهای کیفیت تزئینی پس از جایگزینی، ناشی از عدم ثبت پارامترهای اولیه فشار و فاصله غلطکها قبل از بازکردن است؛ و دستگاه تولید دستمال صورت ما برای رفع این مشکل پنهان، قابلیت «تصویربرداری لحظهای» (Snapshot) از پارامترها را در صفحه HMI خود دارد که بهطور قابلتوجهی سختی تنظیمات پس از جایگزینی قطعات را کاهش میدهد. علاوه بر این، بازرسان باید میزان سایش در سوکتهای بلبرینگ، زنجیرهای انتقال نیرو و چرخدندههای سنکرون متصل به غلطکهای تزئینی را بررسی کنند؛ در صورت مشاهده شکاف اضافی یا خوردگی سطح دندانهها، این قطعات مرتبط باید همزمان با غلطکهای تزئینی جایگزین شوند و نه اینکه قطعات ساییدهشده بهصورت جداگانه و مکرر مونتاژ شوند، تا از اجرای موازی و پایدار واحد تزئینی در بلندمدت اطمینان حاصل شود.
عملیات استاندارد پرتکنی گامبهگام برای حفظ ساختار دقیق غلتک تزئینی
لینک بازکردن غلتکهای تزئینی تعیینکنندهی این است که آیا سطح الگوی تزئینی کرومدار و شفت مرکزی غلتک میتوانند دقت کامل را حفظ کنند یا خیر؛ و تمام مشخصات عملیاتی از هزاران مورد تجربهٔ پس از فروش بخش تحقیق و توسعهٔ شرکت فناوری بالا در سطح ملی «شیندا» استخراج شدهاند. هنگام باز کردن پیچهای ثابتکنندهٔ دو سر غلتک تزئینی، اپراتورها باید از گشتاورسنجی با مقدار نیروی قابل تنظیم به جای انبرهای معمولی استفاده کنند و پیچها را بهصورت متناوب از دو سر چپ و راست با گشتاور یکسان باز کنند تا از ایجاد تنش یکطرفه و خمشدن شفت فولادی محکم غلتک ماشین تولید دستمال صورتی جلوگیری شود. پس از برداشتن درپوشهای قفلکننده، باید بلوکهای نرم لاستیکی زیر دو انتهای شفت غلتک قرار گیرند و سپس غلتک قدیمی تزئینی بهآرامی و در راستای ریل لغزاندن یاتاقان، بهصورت افقی خارج شود؛ استفاده از چکشهای فلزی یا ابزارهای تیز فلزی برای ضربه زدن به بدنهٔ غلتک ممنوع است، زیرا حفرههای ریز روی سطح الگوی تزئینی باعث ایجاد فرورفتگیهای نامنظم و دائمی روی محصولات دستمال صورتی میشوند. پس از خارج کردن غلتک دوراندهشده، کارشناسان فنی متخصص باید تمیزکاری عمیق و بازرسی دقیق پایهٔ یاتاقان، ریل لغزاندن و سطح تماس فشار هیدرولیکی ماشین تولید دستمال صورتی تزئینی را انجام دهند. تمام روغنهای فاسدشده، گرد و غبار کاغذ و لکههای زنگزده داخل محفظهٔ یاتاقان باید با پارچهٔ صنعتی بدون پرز پاک شوند و سپس روغن روانکنندهٔ ضد سایش مخصوص مصرف غذایی که توسط ماشینآلات «شیندا» تعیین شده است، بهطور یکنواخت در هر شیار یاتاقان تزریق گردد؛ کمبود روغنکاری منجر به اصطکاک خشک و ارتعاش غیرطبیعی واحد تزئینی در عرض یک هفته پس از بازگشت به تولید میشود. برای کارخانههایی که چندین مجموعهٔ غلتک تزئینی برای تغییر الگو دارند، پیشنهاد میشود غلتکهای بازشده روی قفسههای ویژهٔ افقی ذخیرهسازی قرار گیرند و نه بهصورت عمودی روی هم انباشته یا مستقیماً روی زمین قرار داده شوند؛ این روش بهطور مؤثری از فشردهشدن و تغییر شکل سطح الگوی تزئینی در طول دورهٔ ذخیرهسازی جلوگیری میکند. راهنمای فنی پس از فروش ما، موارد ممنوعهٔ عملیاتی را بهصورت پررنگ برای مشتریان جهانی با پیشینههای فرهنگی متفاوت علامتگذاری کرده است و همچنین با هر محمولهٔ ماشین تولید دستمال صورتی تزئینی، آموزشهای تصویری عملیاتی به چند زبان نیز ارسال میشود تا نرخ خطاهای انجام بازکردن در محل توسط اپراتوران خارجی که تجربهٔ مکانیکی غنی ندارند، کاهش یابد.
قوانین معتبر کالیبراسیون و نصب که توسط کارشناسان صنعت پردازش بافت تأیید شدهاند
بسیاری از بهرهبرداران ماشینهای تولید کاغذ دستمال صورت تنها به این نکته توجه میکنند که آیا غلطکهای تزئینی قابل نصب در جای خود هستند یا خیر، اما از تنظیم موازات و تعادل فشار پس از مونتاژ غفلت میکنند؛ در حالی که این مرحله، ارتباط اصلی برای تضمین اثر تزئینی پایدار در ماشینهای تزئین کاغذ دستمال صورت است. آقای هارولد گیتس، متخصص ارشد تجهیزات تبدیل کاغذ دستمال با بیش از ۳۰ سال تجربه تحقیقاتی در انجمن بینالمللی فناوری کاغذ دستمال TAPPI، در سال ۲۰۲۵ مقالهای فنی منتشر کرد که در آن اشاره کرد خطای موازات بین غلطکهای تزئینی بالایی و پایینی باید در محدودهٔ ۰٫۰۳ میلیمتر کنترل شود تا الگوهای تزئینی نرم و یکنواخت روی کاغذ دستمال صورت دو لایه یا سه لایه تولید شود؛ در صورتی که انحراف موازات از محدودهٔ استاندارد فراتر رود، فشار اضافی در برخی نقاط باعث پارگی الیاف کاغذ میشود، در حالی که در سایر مناطق الگوها کمعمق و مبهم ظاهر میگردند و این امر نرخ ضایعات مواد اولیه را بهطور قابلتوجهی افزایش میدهد. تمام ماشینهای تزئین کاغذ دستمال صورت تولیدی شرکت شیندا، در چهار گوشهٔ قاب تزئینی، گروهی از پیچهای تنظیم دقیق را بهطور ویژه برای کالیبراسیون موازات پیشبینی کردهاند؛ پس از لغزاندن غلطک تزئینی جدید در ریل لغزان و سفتکردن پیچهای قفلکنندهٔ دو انتهای آن با گشتاور یکسان، تکنسینها باید از یک کالیپر دقیق برای اندازهگیری فاصلهٔ بین دو غلطک در سه موقعیت چپ، وسط و راست بهصورت مکرر استفاده کرده و پیچهای تنظیم دقیق را بهآرامی تنظیم نمایند تا تفاوت فاصلهٔ اندازهگیریشده در تمام نقاط در محدودهٔ مجاز قرار گیرد. پس از انجام کالیبراسیون موازات، سیستم هیدرولیکی فشار تزئینی باید مطابق با پارامترهای ثبتشدهٔ قبلی در PLC تنظیم مجدد شود؛ سپس ماشین را بدون بارگذاری کاغذ دستمال و در پایینترین سرعت خالی راهاندازی کنید و به مدت ۱۰ دقیقهٔ متوالی مشاهده کنید که آیا دو غلطک بهصورت همزمان و بدون انحراف یا ارتعاش غیرعادی میچرخند یا خیر، سپس تست فشار خالی (بدون مواد اولیه) انجام دهید تا بررسی شود که مقدار فشار نمایشدادهشده روی صفحهٔ لمسی با تنظیمات استاندارد مطابقت دارد یا خیر. برای مشتریانی که ماشینهای تزئین کاغذ دستمال صورت غیراستاندارد و سفارشی با غلطکهای تزئینی با الگوی ویژه خریداری میکنند، تیم تحقیق و توسعهٔ ما برگهٔ دادههای کالیبراسیون اختصاصی را که با مشخصات غلطک سفارشی تطبیق داده شده است، ضمیمه میکند تا از عدم تطابق پارامترها ناشی از تنظیمات استاندارد عمومی جلوگیری شود. شیندا، بهعنوان یک شرکت فناوری پیشرفتهٔ ملی با ۳۴ اختراع مستقل، واحد تزئینی را با ساختار انتقال همزمان یکپارچه طراحی کرده است که این امر در مقایسه با ماشینهای تولید کاغذ دستمال با سیستم انتقال جداگانه در بازار، دشواری کالیبراسیون پس از نصب را کاهش داده و چرخهٔ کلی راهاندازی مجدد پس از تعویض غلطک تزئینی را تقریباً نصف میکند.
بازرسی تولید آزمایشی پس از جایگزینی و پیشنهادات نگهداری بلندمدت برای دستگاه چیندار کردن دستمال صورت
پس از انجام کامل فرآیند بازگرداندن به حالت اولیه، نصب و کالیبراسیون غلطکهای تزئینی، بازرسی استاندارد تولید آزمایشی ضروری است تا اطمینان حاصل شود که دستگاه تولید دستمال صورتی تزئینی قادر به اجرای پیوسته بدون عیب است و همچنین طرحی بلندمدت برای نگهداری تدوین گردد تا عمر مفید غلطکهای جدید تزئینی افزایش یابد. فرآیند تولید آزمایشی در سه مرحله سرعتی تقسیم میشود: راهاندازی بیبار با سرعت پایین، آزمون تغذیه کاغذ خالی با سرعت متوسط و بازرسی تولید رسمی دستمال صورتی با سرعت کامل. در طول آزمون با سرعت کامل، بازرسان کیفیت نمونههای دستمال صورتی را بهصورت تصادفی هر ۱۰ دقیقه یکبار استخراج کرده و از وضوح الگوی تزئینی، محکمی اتصال لایهها و عیوب خراش سطحی بازرسی میکنند؛ در صورت مشاهده عمق نامتجانس تزئین در مناطق محلی، دستگاه بهطور موقت متوقف شده و پیچهای موازیسازی دقیق مجدداً تنظیم میشوند، نه اینکه تولید طولانیمدت با پارامترهای نامناسب ادامه یابد که موجب سایش محلی الگوهای غلطک تزئینی میشود. پس از اتمام ۲ ساعت تولید آزمایشی پیوسته بدون هیچ عیب کیفیتی، کارکنان نگهداری باید سجل نگهداری دستگاه را بهطور کامل تکمیل کنند و تاریخ تعویض غلطک، مشخصات مدل غلطک تزئینی جدید، مقادیر پارامترهای کالیبراسیون و شرایط غیرعادی مشاهدهشده در حین بازگرداندن به حالت اولیه را ثبت نمایند تا سوابق قابل ردیابی نگهداری ایجاد شود که برای بازرسیهای دورهای بعدی مفید خواهد بود. برای افزایش عمر مفید غلطکهای تزئینی دستگاه تولید دستمال صورتی تزئینی، تیم حرفهای پس از فروش شرکت Xinda با تکیه بر دادههای تولیدی کارخانههای جهانی، پیشنهادات هدفمند نگهداری بلندمدت ارائه میکند: پاکسازی گرد و غبار کاغذ از سطح غلطکها با دستگاه دمش نرم هوا قبل از خاموش کردن دستگاه در هر روز، تزریق روغن مخصوص یاتاقانها یکبار در هفته در شرایط تولید سهشیفتی پیوسته و انجام مجدد کالیبراسیون کامل موازیسازی غلطکهای تزئینی یکبار در ماه. همچنین ما مجموعه کاملی از غلطکهای تزئینی یدکی متناظر و خدمات راهنمایی نگهداری از راه دور بهصورت ویدئویی و یکبهیک را برای مشتریان جهانی فراهم میکنیم که تمام بازارهای اصلی از جمله خاورمیانه، آفریقا، جنوب شرق اروپا و آمریکای جنوبی را پوشش میدهد. هر کارخانهای که در فرآیند تعویض غلطک با ابهام مواجه شود میتواند در هر زمان با تیم پشتیبانی فنی چندزبانه ما تماس بگیرد تا بدون نیاز به انتظار برای مهندسان حضوری، بهسرعت از راه دور مشکلات را تشخیص و رفع کند و از این طریق زمانهای ایست تولید غیرضروری ناشی از فرآیند تعویض غلطک تزئینی را بهطور مؤثر کاهش دهد.
فهرست مطالب
- مورد واقعی نگهداری در کارخانه دربارهٔ زیان ناشی از تعویض نادرست غلطکهای تزئینی
- استاندارد حرفهای بازرسی پیش از جداسازی ماشین تولید دستمال صورت برجسته
- عملیات استاندارد پرتکنی گامبهگام برای حفظ ساختار دقیق غلتک تزئینی
- قوانین معتبر کالیبراسیون و نصب که توسط کارشناسان صنعت پردازش بافت تأیید شدهاند
- بازرسی تولید آزمایشی پس از جایگزینی و پیشنهادات نگهداری بلندمدت برای دستگاه چیندار کردن دستمال صورت
