
 EN
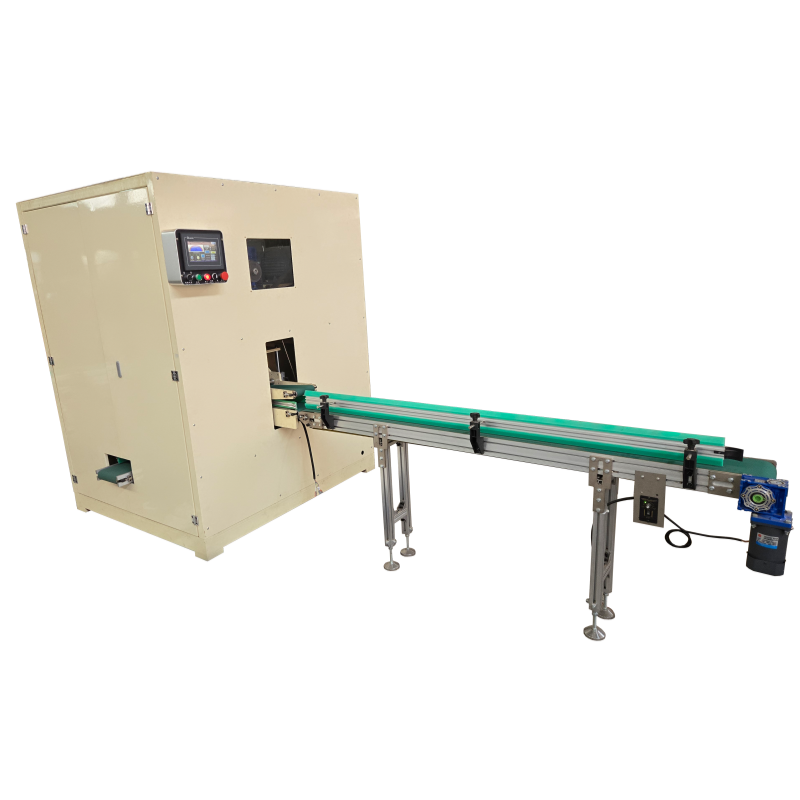
Рельефті роликтерді дұрыс емес ауыстыру салдарынан болған нақты зауыттық ұстау жағдайы
Соңғы он жыл ішінде Цзяньсу қаласындағы Цюаньчжоу Синьда машина жасау зауытының техникалық қызмет көрсету тобы Орта Азия, Африка және Оңтүстік-Шығыс Еуропадағы 400-ден астам тіссіз қағаз өндіретін зауыттарға нақты орында орнату мен жөндеу бойынша нұсқау берді. Біз сондай-ақ тіссіз қағаздың бетіне өрнек салатын машиналарда өрнектік валдарды стандартқа сай емес тәсілмен алмастыру нәтижесінде пайда болған нақты ақаулардың көптеген мысалдарын жинақтадық. Шығыс Африкадағы бір тіссіз қағаз өндіруші зауыт екі жыл бұрын көп қабатты тіссіз қағазды, сондай-ақ әдемі гүлді өрнектерді салатын толығымен автоматтандырылған ПЛК басқарылатын тіссіз қағаздың бетіне өрнек салатын машинасын сатып алды. Зауыттың жөндеу қызметкерлері стандартталған жұмыс істеу бойынша дайындықтан өтпеген болатын, сондықтан жаңа өрнектік валдарды орнату үшін біздің кейінгі қызмет көрсету инженерлеріне хабарласпастан өздері қолданыстағы өрнектік валдарды алмастырды. Валдың осін шойын көтергіштермен күшпен ашу үшін олар валдың осін ашу кезінде темір құралдарды қолданды, жаңа валдарды орнатар алдында подшипник орындарын тазартпаған және белгіленген майларды қолданбаған, сонымен қатар жинағаннан кейін параллельдік реттеу қадамын өткізбей қалды. Валдарды алмастырудан кейін үш күн ішінде машина қатты ақауларға ұшырады: дайын тіссіз қағазда өрнектің тереңдігі біркелкі емес болды, жоғары жылдамдықта жұмыс істеген кезде қағаз жиі ауытқып, тоқтап қалды, өрнектік блоктан қалыпты емес металдық үйкеліс дыбысы шықты, жаңа өрнектік валдың бетінде айқын сызықтар пайда болды. Зауыт өндірісті екі толық смена бойы тоқтатып, біздің шетелдегі техникалық қызметкерлеріміздің авариялық жөндеуге келуін күтті. Бұл жағдай нәтижесінде шамамен 1200 килограмм жартылай дайын үлкен рулоны тіссіз қағаз өнімі қалдыққа айналды және тікелей экономикалық залал 8000 АҚШ долларынан асты. Біздің инженерлеріміз басқарған толық стандартталған валдарды алмастыру процесін қайта іске қосқаннан кейін барлық өрнектік ақаулар толығымен жойылды, машина тұрақты үздіксіз өндіріске кірісті, ал жаңа өрнектік валдың қызмет көрсету мерзімі құрылған бойынша 18 айға созылатыны болжанды. Бұл нақты жөндеу жағдайы өрнектік валдар сияқты негізгі компоненттердің стандартқа сай емес алуы мен орнатылуы тіссіз қағаз өндіретін зауыттар үшін үлкен өндірістік тоқтату мен материалдық залалға әкелетінін көрсетеді, сонымен қатар бұл тіссіз қағаздың бетіне өрнек салатын машиналарымызға сәйкес келетін толық операциялық дайындық пен қашықтықтан техникалық қолдаудың құндылығын да көрсетеді.
Рельефті қағаздың құрылғысын құрамаға дейінгі кәсіби тексеру стандарты
Эмбоссингтік рулеткалардың құрамын ажыратуға кіріспес бұрын, Xinda компаниясының 40 жылдық ғылыми-зерттеу және дамыту тобы құрастырған жұмыс нұсқаулығына қатал ұстанып, толық алдын-ала тексеру процесін жүргізу керек; бұл машина каркасына, беріліс тісті берілісіне және хромдаулы эмбоссингтік рулетканың бетіне екінші реттік зақым келтіруді болдырмауға көмектеседі. Бірінші негізгі тексеру пункті — толық электр қуатын өшіру және энергияны изоляциялау; операторлар тіссіз қағаз өндірісінің барлық желісінің негізгі қуат шкафының айналдырғышын өшіруі, қуат беру айналдырғышын қауіпсіздік тіркемесімен блоктауы және жиілікті реттейтін қозғалтқыш пен PLC басқару шкафындағы қалдық кернеуді таратуы қажет; бұл құрамын ажырату кезінде қате әрекеттерден туындайтын қателікпен қозғалысқа кірісуін болдырмауға көмектеседі. Келесі қадамда техниктер жоғарғы және төменгі эмбоссингтік рулеткалар арасындағы барлық қалдық тіссіз қағазды тазартуы керек, сонымен қатар эмбоссингтік ойықта жиналған қағаз шаңы мен целлюлозалық қалдықтарды сығылған ауамен жұмсақ үрлеу құралдарымен тазартуы керек, себебі қатты қағаз қиындықтары жаңа рулеткаларды қайта орнатқан кезде олардың дәл хромдық өрнегін сызғаны мүмкін. Үшінші қадам — эмбоссингтік тіссіз қағаз машинасының жанама экранында сақталған барлық алғашқы жұмыс параметрлерін тіркеу, оған эмбоссингтік қысым мәні, өндіріс желісінің жұмыс істеу жылдамдығы, рулеткалар арасындағы саңылау қашықтығы және гидравликалық цилиндрдың ашу диапазоны кіреді; барлық деректер машина PLC жадысы мен қағаздың техникалық қызмет көрсету журналында резервтелуі керек, бұл рулеткаларды алмастырғаннан кейін параметрлерді қалпына келтіруге дәл сілтеме береді. TAPPI Тіссіз қағаз өңдеу бөлімінің мамандарының кәсіби механикалық зерттеу деректеріне сүйенсек, рулеткаларды алмастырғаннан кейінгі эмбоссингтік сапаның тұрақсыздығының 60%-дан астамы рулеткаларды ажыратуға дейін алғашқы қысым мен саңылау параметрлерін тіркемегендіктен пайда болады, ал біздің эмбоссингтік тіссіз қағаз машинасында осы жасырын ақауды болдырмау үшін HMI экранында арнайы параметрлердің суретін түсіру функциясы қарастырылған, бұл компоненттерді алмастырғаннан кейін реттеу қиындығын әлдеқайда төмендетеді. Сонымен қатар, инспекторлар эмбоссингтік рулеткаларға қосылған подшипниктік муфталардың, беріліс тізбегінің және синхронды тісті берілістердің тозу дәрежесін тексеруі керек; егер артық саңылау немесе тістің бетінің коррозиясы анықталса, бұл сәйкестік бөлшектерін эмбоссингтік рулеткалармен бірге алмастыру керек, ал тозған қосалқы бөлшектерді қайтадан орнатпау керек, сондықтан эмбоссингтік құрылғының ұзақ мерзімді параллель жұмыс істеуін қамтамасыз етуге болады.
Рельефтік роликтің дәлдік құрылымын қорғау үшін қадамдар бойынша стандартты шашырау операциясы
Рельефтік валдардың шашырауына арналған байланыс тізбегі хромды рельефтік үлгінің беті мен валдың орталық осінің толық дәлдікті сақтауын анықтайды, ал барлық жұмыс істейтін нормалар Xinda ұлттық жоғары технологиялық кәсіпорнының ғылыми-зерттеу және дамыту бөлімінің мыңдаған кейінгі қызмет көрсету жөніндегі тәжірибелерінен жинақталған. Рельефтік валдың екі жағындағы бекіткіш болттарын босатқан кезде операторлар кәдімгі га ключтердің орнына күш мәнін реттеуге болатын моменттік га ключін қолдануы керек; болттарды сол жақ пен оң жақ ұштарынан кезектесіп, бірдей моментпен босату керек, бұл рельефтік беттік тігін машинасының қатты болаттан жасалған вал осін біржақты күшпен иілуінен сақтайды. Блокирлеуші басқыштарды алып тастағаннан кейін вал осінің екі ұшына жұмсақ резеңке сақиналарын қою керек, одан кейін ескі рельефтік валды подшипниктің сырғыту рейкасы бойымен горизонталь бағытта баяу сырғытып шығару керек; рельефтік валдың денесіне металдық балға немесе өткір металдық құралдармен соғуға тыйым салынады, себебі рельефтік үлгіде пайда болған кішкентай шұңқырлар беттік тігін өнімдерінде тұрақты түрде теңсіз тереңдік пайда болуына әкеледі. Ескі валды алып тастағаннан кейін мамандар рельефтік беттік тігін машинасының подшипниктік негізін, сырғыту рейкасын және гидравликалық қысыммен түйісу бетін терең тазарту мен жөндеу жұмыстарын жүргізуі керек. Подшипниктік камераның ішіндегі ескірген май, қағаздан қалған тозаң және қызыл шыбық іздерін тазартылған өндірістік линзаға қатыспайтын матамен сүртіп тазарту керек, одан кейін Xinda машинасының белгілеп берген тамақ өнімдеріне арналған тозуға төзімді майды әрбір подшипник саңылауына біркелкі енгізу керек; майдың жеткіліксіздігі өндірісті қайта іске қосқаннан кейін бір апта ішінде рельефтік құрылғыда құрғақ үйкеліс пен аномальды вибрацияға әкеледі. Үлгілерді ауыстыру үшін бірнеше рельефтік вал жиынтығы бар зауыттар үшін біз шашыраған валдарды вертикаль қабаттап қою немесе тікелей жерге қою орнына арнайы горизонталь сақтау стеллаждарына қоюды ұсынамыз, бұл сақтау кезінде рельефтік үлгінің бетінің сығылуы мен деформациялануын тиімді түрде болдырмауға көмектеседі. Біздің кейінгі қызмет көрсету техникалық нұсқаулығында әртүрлі мәдениеттегі глобалды тұтынушылар үшін тыйым салынатын операциялар қалың әріппен белгіленген, сонымен қатар біз әрбір рельефтік беттік тігін машинасын жеткізген кезде шетелдік операторлардың механикалық тәжірибесі жеткіліксіз болған жағдайда жерде жүргізілетін шашырау жұмыстарында қателердің санын төмендету үшін көптілді видеооперациялық нұсқауларды таратамыз.
Тінтуыр өңдеу саласының сарапшылары тарабынан расталған авторитетті калибрлеу және орнату ережелері
Көптеген тіссіз қағаз өндірушілер тек рельефті роликтерді орнына орнатуға ғана назар аударады, бірақ олардың жиналуынан кейінгі параллельдік пен қысым теңестіруін бақылауды ескермейді — бұл рельефті бет қағазын өндіретін машиналарда тұрақты рельефті әсерін қамтамасыз етудің негізгі сатысы. Халықаралық TAPPI Тіссіз қағаз Технологиялық Әдістемелік Қоғамында 30 жылдан астам зерттеу тәжірибесі бар тіссіз қағаз өңдеу жабдықтарының үздік маманы Харольд Гейтс 2025 жылы техникалық мақала шығарды, онда жоғарғы және төменгі рельефті роликтер арасындағы параллельдік қатесі екі немесе үш қабатты бет қағазында біркелкі жұмсақ рельефті өрнектер алу үшін 0,03 мм-ден аспауы керек деп көрсетілген; егер параллельдік ауытқуы стандарттық шектен асып кетсе, бір бөлігінде қағаз талшықтары қысылып, жыртылады, ал басқа аймақтарда — тереңдігі аз, анық емес өрнектер пайда болады, бұл шикізаттың қолданылуын айтарлықтай арттырады. Синда компаниясының шығаратын барлық рельефті бет қағазын өндіретін машиналарында рельефті раманың төрт бұрышында параллельдікті реттеуге арналған дәл реттеу винттары арнайы қойылған; жаңа рельефті роликті сырғыту рейкісіне енгізіп, екі ұшындағы блоктау болттарын тең моментпен бекіткеннен кейін техниктер дәл щупты пайдаланып, екі ролик арасындағы саңылауды сол жақта, ортада және оң жақта үш орында қайталап өлшейді және барлық өлшеу нүктелеріндегі саңылау айырмашылығы рұқсат етілген дәлдік шегінде болғанша дәл реттеу винттарын аздап реттейді. Параллельдік реттелгеннен кейін гидравликалық рельефті қысым жүйесін алдын ала жазылған PLC параметрлері бойынша қайта орнату қажет; алдымен қағаз қағазын жүктеусіз ең төменгі холостой жылдамдықта машина іске қосылады, екі ролик 10 минут бойы орын ауытқытпай, синхронды айналады ма, қосымша тербелістер болмайды ма, бақыланады, одан кейін шикізатсыз бос қысым сынағы өткізіледі, сенсорлық экранда көрсетілетін қысым мәні стандарттық орнатуға сәйкес келеді ме, тексеріледі. Арнайы өрнекті роликтері бар тапсырыс бойынша жасалған, стандартты емес рельефті бет қағазын өндіретін машиналарды сатып алған тұтынушылар үшін біздің ҒЗЖ тобы арнайы роликтерге сәйкес келетін арнайы реттеу деректері парағын тіркейді, бұл универсалды стандартты реттеу нәтижесінде параметрлердің сәйкессіздігін болдырмақшы. Ұлттық жоғары технологиялық кәсіпорын болып табылатын Синда компаниясы 34 тәуелсіз патентке ие, ол рельефті блокты интегралды синхронды беріліс құрылымымен жобалайды, бұл нарықтағы бөлінген берілісті тіссіз қағаз машиналарымен салыстырғанда орнатудан кейінгі реттеудің қиындығын азайтады және рельефті роликті алмастырғаннан кейін толық реттеу циклын шамамен екі есе қысқартады.
Басылған беттік орамал машинасы үшін алмастырудан кейінгі сынақ өндірісінің тексерілуі және ұзақ мерзімді жөндеу бойынша ұсыныстар
Толық дисассемблиялау, орнату және рельефті роликтерді калибрлеуден кейін рельефті беттік төртбұрышты қағаз машинасының ақаусыз ұзақ уақыт жұмыс істеуін растау үшін стандартталған сынақ өндірісінің тексерілуі қажет, сонымен қатар жаңа рельефті роликтердің қызмет көрсету мерзімін ұзарту үшін ұзақ мерзімді техникалық қызмет көрсету жоспары құрылады. Сынақ өндірісі үш жылдамдық сатысына бөлінеді: төмен жылдамдықтағы бос айналу, орташа жылдамдықтағы қағазсыз сынақ және толық жылдамдықтағы ресми төртбұрышты қағаз өндірісін тексеру. Толық жылдамдықтағы сынақ кезінде сапа бақылаушылары әрбір 10 минут сайын төртбұрышты қағаз үлгілерін кездейсоқ таңдап алып, рельефті өрнектің анықтығын, қабаттардың біріктірілуінің тығыздығын және беттегі цақымақтарды тексереді; егер жергілікті аймақтарда рельефті тереңдіктің қайшылығы пайда болса, машина тоқтатылып, рельефті роликтердің өрнектерінің жергілікті тозуын жеделдететін сапасыз параметрлермен ұзақ уақыт өндіріс жүргізбеу үшін дәлме-дәл параллельдік бұрандалары қайта реттеледі. Ешқандай сапалық ақаулықсыз 2 сағат бойы үздіксіз сынақ өндірісінен өткеннен кейін техникалық қызмет көрсету қызметкерлері машина техникалық қызмет көрсету журналын толық толтыруы тиіс, онда ролик ауыстырылған күні, жаңа рельефті роликтің модельі мен сипаттамасы, калибрлеу параметрлерінің мәндері және дисассемблиялау кезінде анықталған аномалиялық жағдайлар көрсетіледі, бұл кейінгі регулярлық тексерулер үшін іздейтін техникалық қызмет көрсету жазбаларын қалыптастырады. Рельефті беттік төртбұрышты қағаз машинасындағы рельефті роликтердің қызмет көрсету мерзімін ұзарту үшін Xinda-ның кәсіби кейінгі қызмет көрсету командасы глобалды зауыттардың өндірістік деректерін негізге ала отырып, мақсатты ұзақ мерзімді техникалық қызмет көрсету ұсыныстарын береді: әр күн сайын машина тоқтатылмас бұрын рельефті роликтердің бетіндегі қағаз шаңын жұмсақ ауамен үрлеу құрылғысымен тазарту, үш сменалы үздіксіз өндіріс кезінде апта сайын арнайы роликтің майын толықтыру және ай сайын рельефті роликтердің толық параллельдігін қайта калибрлеу. Сонымен қатар біз Орта Шығыс, Африка, Оңтүстік-Шығыс Еуропа және Оңтүстік Америка сияқты барлық негізгі нарықтарды қамтитын сәйкес келетін рельефті роликтердің толық комплектісін және қашықтан жеке-жеке видео арқылы техникалық қызмет көрсету бойынша көмек қызметін ұсынамыз. Ролик ауыстыру барысында қиындықтарға тап болған кез келген зауыт біздің көптілді техникалық қолдау командасымен кез келген уақытта байланысуы мүмкін, осылайша қашықтан жедел ақауларды жоюға қол жеткізіп, рельефті роликтерді ауыстыру жұмыстарынан туындайтын өндірістің қосымша тоқтап қалуын тиімді түрде азайтады.
Мазмұны
- Рельефті роликтерді дұрыс емес ауыстыру салдарынан болған нақты зауыттық ұстау жағдайы
- Рельефті қағаздың құрылғысын құрамаға дейінгі кәсіби тексеру стандарты
- Рельефтік роликтің дәлдік құрылымын қорғау үшін қадамдар бойынша стандартты шашырау операциясы
- Тінтуыр өңдеу саласының сарапшылары тарабынан расталған авторитетті калибрлеу және орнату ережелері
- Басылған беттік орамал машинасы үшін алмастырудан кейінгі сынақ өндірісінің тексерілуі және ұзақ мерзімді жөндеу бойынша ұсыныстар
