
 EN
Skutečný případ údržby z praxe továrny o ztrátách způsobených nesprávnou výměnou reliéfních válečků
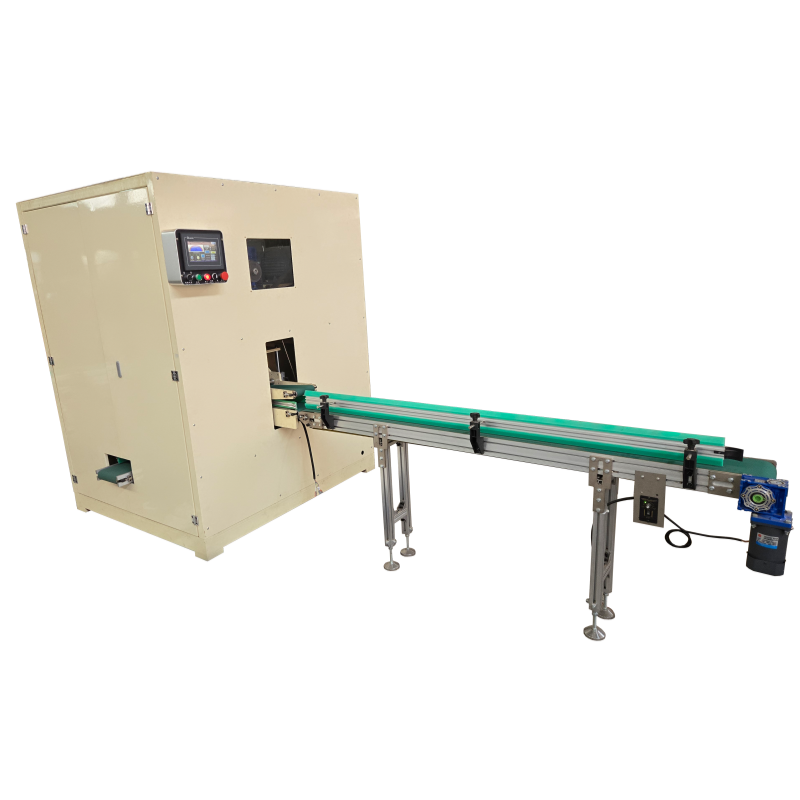
Náš tým technického servisu z firmy Quanzhou Xinda Machinery poskytl na místě instalaci a pokyny pro údržbu více než 400 továrnám na zpracování papíru v Blízkém východě, Africe a jihovýchodní Evropě během posledních deseti let a shromáždil velké množství skutečných případů poruch způsobených nestandardní výměnou reliéfních válců na strojích pro reliéfní potisk tvářového papíru. Jeden výrobce tvářového papíru ve východní Africe zakoupil před dvěma lety náš plně automatický PLC řízený stroj pro reliéfní potisk tvářového papíru za účelem výroby vícevrstvého tvářového papíru s jemnými reliéfními vzory květin. Údržbáři továrny neměli standardizované školení v oblasti provozu a samostatně vyměnili opotřebovanou sadu reliéfních válců bez kontaktování našich inženyerů po prodeji. Při demontáži použili k vytažení hřídele válce železné páky, před instalací nových válců neprovedli čištění ložiskových sedel ani nedoplnili určené mazivo a po montáži vynechali krok zarovnání na rovnoběžnost. Během tří pracovních dnů po výměně se objevila řada závažných problémů: nerovnoměrná hloubka reliéfu na hotovém tvářovém papíru, časté odchylky papíru a zaseknutí během provozu vysokou rychlostí, netypický kovový třecí zvuk z reliéfní jednotky a zřetelné škrábance na povrchu nového reliéfního válce. Továrna byla nucena zastavit výrobu po dobu dvou plných směn, aby počkala na příjezd našich techniků zahraničního servisu, kteří provedli kompletní přepracování stroje; v důsledku toho vzniklo téměř 1 200 kg odpadu surového velkého balíku papíru a přímé ekonomické ztráty přesahující 8 000 USD. Po opětovném provozu celého standardizovaného procesu výměny pod vedením našich inženyerů všechny reliéfní defekty úplně zmizely, stroj obnovil stabilní nepřetržitý provoz a předpokládaná životnost nového reliéfního válce dosáhla podle návrhu 18 měsíců. Tento praktický případ údržby jasně ukazuje, že nepravidelná demontáž a montáž klíčových komponent, jako jsou reliéfní válce, způsobuje továrnám na výrobu papíru značné prostojové doby a materiálové ztráty, a zároveň ilustruje hodnotu komplexního operačního školení a vzdálené technické podpory, které jsou součástí nabídky našeho stroje pro reliéfní potisk tvářového papíru.
Profesionální standard předdemontážního prohlídky pro stroj na reliéfní potisk kapesních ubrousků
Před zahájením jakékoli demontážní operace reliéfních válců na stroji pro reliéfní potisk toaletního papíru je nutné pečlivě provést úplnou předkontrolu podle provozního návodu vypracovaného 40letým výzkumným a vývojovým týmem společnosti Xinda, čímž se zabrání sekundárnímu poškození rámce stroje, převodového ozubeného kola a povrchu chromovaných reliéfních válců. První klíčovou položkou kontroly je úplné odpojení napájení a izolace energie; obsluha musí vypnout hlavní vypínač napájecí skříně celé výrobní linky pro toaletní papír, uzamknout napájecí vypínač bezpečnostním zámkem a vybít zbytkové napětí frekvenčního měniče motoru a řídící skříně PLC, aby se zabránilo neúmyslnímu spuštění způsobenému chybným ovládáním během demontáže. Dále technici musí odstranit veškerý zbytkový základní papír mezi horním a dolním reliéfním válcem a pomocí nástrojů na mírné foukání stlačeným vzduchem vyčistit reliéfní dutinu od naváleného papírového prachu a zbytků celulózy, protože tvrdé kousky papíru mohou poškrábat přesnou chromovou reliéfní vrstvu nových válců při opětovné instalaci. Třetím krokem je zaznamenání všech původních provozních parametrů uložených na dotykové obrazovce stroje pro reliéfní potisk toaletního papíru, včetně hodnoty tlaku reliéfu, rychlosti běhu výrobní linky, vzdálenosti mezi válci a rozsahu otevření hydraulického válce; všechna data je třeba zazálohovat v paměti PLC stroje a v papírovém údržbovém protokolu, což poskytuje přesný referenční základ pro obnovu parametrů po výměně válců. Odborná mechanická studie vydaná oddělením TAPPI pro zpracování tissue ukazuje, že více než 60 % nestability reliéfní kvality po výměně má za příčinu nedostatečné zaznamenání původních hodnot tlaku a vzdálenosti mezi válci před demontáží; náš stroj pro reliéfní potisk toaletního papíru je proto vybaven funkcí snímku parametrů na HMI obrazovce právě pro tento skrytý problém, čímž se výrazně snižuje obtížnost nastavení po výměně komponent. Kromě toho musí inspektori zkontrolovat stupeň opotřebení ložiskových pouzder, převodových řetězů a synchronních ozubených kol spojených s reliéfními válci; pokud je zjištěno nadměrné luštění nebo koroze ozubení, tyto související díly je třeba vyměnit společně s reliéfními válci, nikoli opakovaně montovat opotřebované náhradní díly, aby bylo zajištěno dlouhodobé rovnoběžné fungování reliéfní jednotky.
Standardní postupné demontážní operace k ochraně přesné struktury reliéfního válce
Rozmontážní spoj vytlačovacích válců určuje, zda může chromovaný povrch vytlačovacího vzoru a střední hřídel válce udržet plnou přesnost; všechny provozní specifikace byly shrnuty na základě tisíců praktických zkušeností z oblasti servisní údržby po prodeji, které shromáždilo výzkumný a vývojový oddělení národní vysoce technologické společnosti Xinda. Při uvolňování upevňovacích šroubů na obou koncích vytlačovacího válce musí obsluha použít klíč s nastavitelným krouticím momentem místo běžných klíčů a šrouby uvolňovat střídavě z levého a pravého konce se stejným krouticím momentem, aby nedošlo k jednostrannému namáhání, které by mohlo ohnout pevnou ocelovou hřídel vytlačovacího stroje pro tvářové ubrousky. Po sejmutí uzavíracích krytek je nutné pod oba konce hřídele válce vložit měkké gumové podložky a poté starý vytlačovací válec pomalu vyvést horizontálně podél vodítek ložiska; zakázáno je používat kovové kladiva nebo ostré kovové nástroje k úderům na tělo válce, protože i malé vrypy na vytlačovacím vzoru způsobí trvalé nerovnoměrné stlačení na výrobcích tvářových ubrousků. Po vyjmutí odpadního válce by měl odborný servisní personál provést důkladné čištění a kompletní revizi ložiskové základny, vodítek ložiska a povrchu hydraulického kontaktu vytlačovacího stroje pro tvářové ubrousky. Veškerý opotřebovaný mazací tuk, papírový prach a skvrny koroze uvnitř ložiskové komory je nutné odstranit pomocí průmyslového bezvláknového hadříku a poté rovnoměrně naplnit každou mezeru mezi ložisky potravinářským protiopotřebním mazivem určeným výrobkem Xinda Machinery; nedostatečné mazání způsobí suché tření a abnormální vibrace vytlačovací jednotky již během jednoho týdne po obnovení výroby. Pro továrny vybavené více sadami vytlačovacích válců pro výměnu vzorů doporučujeme umístit demontované válce na speciální horizontální skladovací regály místo svislého skládání nebo přímého umístění na zem, což účinně zabrání stlačení a deformaci povrchu vytlačovacího vzoru během skladování. V naší servisní technické příručce jsou pro globální zákazníky z různých kulturních prostředí zakázané operace zvláště zvýrazněny tučným písmem a každá dodávka vytlačovacího stroje pro tvářové ubrousky je doplněna vícejazyčnými videoinstruktážními materiály, aby se snížila chybovost montážních prací na místě u zahraničních obsluhových pracovníků bez rozsáhlých zkušeností s mechanickými zařízeními.
Autoritativní pravidla pro kalibraci a instalaci ověřená odborníky z průmyslu zpracování tkání
Mnoho provozovatelů toaletního papíru věnuje pozornost pouze tomu, zda lze reliéfní válečky nainstalovat na správné místo, avšak ignoruje kalibraci rovnoběžnosti a vyvážení tlaku po sestavení, což je klíčový krok pro zajištění stabilního reliéfního efektu u reliéfních strojů pro výrobu toaletního papíru. Pan Harold Gates, zkušený odborník na zařízení pro přepracování toaletního papíru s více než 30letou výzkumnou praxí v rámci Mezinárodní asociace technologií pro toaletní papír TAPPI, v roce 2025 publikoval technický článek, ve kterém upozornil, že odchylka rovnoběžnosti mezi horním a spodním reliéfním válečkem musí být u dvouvrstvého nebo třívrsného toaletního papíru udržována v rozmezí do 0,03 mm, aby byly vytvořeny rovnoměrné a jemné reliéfní vzory; jakmile odchylka rovnoběžnosti překročí stanovený rozsah, dochází v některých oblastech k přetlačení, které trhá vlákna papíru, zatímco v jiných oblastech vznikají ploché a nejasné vzory, čímž se výrazně zvyšuje míra odpadu surovin. Všechny reliéfní stroje pro výrobu toaletního papíru vyráběné společností Xinda jsou vybaveny speciálními skupinami jemně nastavitelných šroubů umístěných ve všech čtyřech rozích reliéfního rámu právě pro kalibraci rovnoběžnosti; poté, co je nový reliéfní váleček posunut do vodicího lišty a oba koncové uzavírací šrouby jsou utaženy stejným krouticím momentem, technici musí pomocí přesného sady páskových měrek opakovaně změřit vůli mezi oběma válečky v levé, střední a pravé poloze a jemně upravit nastavitelné šrouby, dokud rozdíl vůlí ve všech měřených bodech nepadne do povolené tolerance. Po kalibraci rovnoběžnosti je nutné hydraulický systém reliéfního tlaku znovu nastavit podle dříve zaznamenaných parametrů PLC; stroj je nejprve spuštěn na nejnižší volnoběžné rychlosti bez zatížení toaletním papírem a po dobu 10 minut se sleduje, zda se oba válečky otáčejí synchronně bez posunu nebo neobvyklého vibrace, následně se provede test tlaku bez suroviny (tzv. prázdný test), aby se ověřilo, zda hodnota tlaku zobrazená na dotykové obrazovce odpovídá standardnímu nastavení. U zákazníků, kteří zakoupí přizpůsobené nestandardní reliéfní stroje pro výrobu toaletního papíru s válečky pro speciální vzory, náš výzkumný a vývojový tým přikládá exkluzivní kalibrační list odpovídající specifikacím přizpůsobených válečků, čímž se předejde nesouladu parametrů způsobenému univerzálním standardním nastavením. Společnost Xinda, jako národní podnik vysoce specializované technologie držící 34 samostatných patentů, navrhla reliéfní jednotku s integrovanou synchronní převodovou konstrukcí, která snižuje obtížnost kalibrace po instalaci ve srovnání s rozdělenými převodovými stroji pro toaletní papír dostupnými na trhu a zkracuje celkovou dobu ladění po výměně reliéfního válečku téměř o polovinu.
Kontrola zkušební výroby po výměně a doporučení pro dlouhodobou údržbu lisovacího stroje pro tváření kapesních ubrousků
Po dokončení úplné demontáže, montáže a kalibrace reliéfních válců je vyžadována standardizovaná zkušební výroba k potvrzení, že reliéfní stroj na výrobu ubrousků může běžet nepřetržitě bez jakýchkoli vad, a je nutné vypracovat dlouhodobý plán údržby za účelem prodloužení životnosti nových reliéfních válců. Proces zkušební výroby je rozdělen do tří rychlostních fází: pomalý chod bez zátěže, střední rychlost s prázdným podáváním papíru a kontrola formální výroby ubrousků při plné rychlosti. Během testu při plné rychlosti kvalitní inspektori náhodně odebírají vzorky ubrousků každých 10 minut, aby zkontrolovali ostrost reliéfního vzoru, pevnost slepení vrstev a povrchové škrábance; pokud se v místních oblastech objeví nerovnoměrná hloubka reliéfu, je stroj krátce zastaven, aby byly upraveny jemné paralelní šrouby – nikoli provoz po delší dobu s nevyhovujícími parametry, který by urychlil lokální opotřebení reliéfního vzoru na válcích. Po úspěšném průběhu dvouhodinové nepřetržité zkušební výroby bez jakýchkoli kvalitních vad musí pracovníci údržby úplně vyplnit deník údržby stroje, včetně data výměny válců, typového označení nového reliéfního válce, hodnot kalibračních parametrů a jakýchkoli neobvyklých stavů zaznamenaných během demontáže, čímž vznikají stopovatelné záznamy údržby vhodné pro pozdější pravidelné kontroly. Za účelem prodloužení životnosti reliéfních válců na reliéfním stroji na výrobu ubrousků předkládá odborný tým zákaznické podpory společnosti Xinda cílené doporučení pro dlouhodobou údržbu, které je založeno na globálních výrobních datech továren: denní odstraňování papírového prachu z povrchu válců pomocí měkkého zařízení na foukání vzduchu před vypnutím stroje, jednorázové doplnění speciálního ložiskového maziva jednou týdně při nepřetržité třísměnné výrobě a kompletní znovukalibrace paralelity reliéfních válců jednou měsíčně. Dále poskytujeme globálním zákazníkům kompletní sadu náhradních reliéfních válců a vzdálenou individuální videoúdržbu, která pokrývá všechny hlavní trhy, včetně Blízkého východu, Afriky, jihovýchodní Evropy a Jižní Ameriky. Jakákoli továrna, která má při výměně válců nejasnosti, může kdykoli kontaktovat náš multijazyční technický podporový tým, čímž je umožněno rychlé vzdálené řešení problémů bez nutnosti čekat na techniky na místě, což efektivně snižuje ztráty výrobního prostojů způsobené výměnou reliéfních válců.
Obsah
- Skutečný případ údržby z praxe továrny o ztrátách způsobených nesprávnou výměnou reliéfních válečků
- Profesionální standard předdemontážního prohlídky pro stroj na reliéfní potisk kapesních ubrousků
- Standardní postupné demontážní operace k ochraně přesné struktury reliéfního válce
- Autoritativní pravidla pro kalibraci a instalaci ověřená odborníky z průmyslu zpracování tkání
- Kontrola zkušební výroby po výměně a doporučení pro dlouhodobou údržbu lisovacího stroje pro tváření kapesních ubrousků
