
 EN
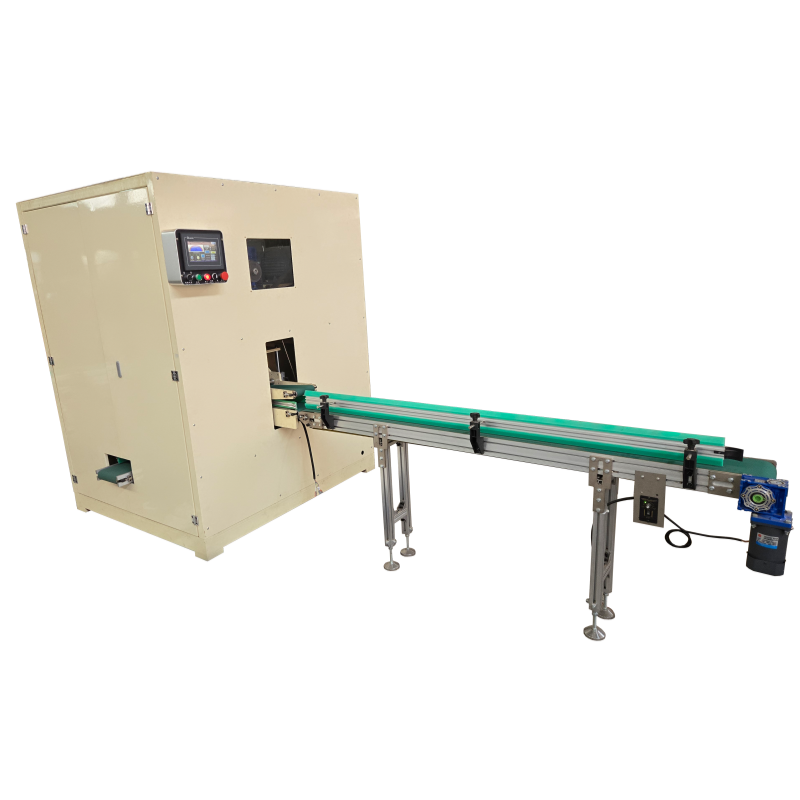
Реальный пример технического обслуживания на заводе: потери из-за неправильной замены тиснёных валов
Наша команда технического обслуживания компании Quanzhou Xinda Machinery в течение последнего десятилетия провела на месте инструктаж по монтажу и техническому обслуживанию более чем на 400 фабриках по переработке бумажных салфеток в странах Ближнего Востока, Африки и Юго-Восточной Европы и накопила значительное количество реальных случаев отказов, вызванных нестандартной заменой тиснёных валов на машинах для тиснения бумажных салфеток. Одно из предприятий-производителей салфеток в Восточной Африке два года назад приобрело у нас полностью автоматизированную машину для тиснения бумажных салфеток с управлением от ПЛК для производства многослойных салфеток с тонкими цветочными тиснёными узорами. Работники службы технического обслуживания завода не прошли стандартизированного обучения по эксплуатации оборудования и самостоятельно заменили изношенную пару тиснёных валов без обращения к нашим инженерам сервисной поддержки. При демонтаже они использовали грубую силу, применяя стальные ломы для выдавливания оси вала, не очистили посадочные места подшипников и не нанесли предусмотренные производителем смазочные материалы перед установкой новых валов, а также пропустили этап калибровки параллельности валов после сборки. В течение трёх рабочих дней после замены возникла целая серия серьёзных проблем: неравномерная глубина тиснения на готовых салфетках, частые отклонения полотна и заклинивания при высокоскоростной работе, необычный металлический скрип в узле тиснения, а также явные царапины на поверхности новой тиснёной роликовой пары. Заводу пришлось остановить производство на две полные смены, чтобы дождаться прибытия наших инженеров из-за рубежа для проведения капитального ремонта, что привело к потере почти 1200 кг рулонного сырья и прямым экономическим потерям свыше 8000 долларов США. После повторного выполнения полного стандартизированного процесса замены под руководством наших инженеров все дефекты тиснения исчезли полностью, станок возобновил стабильную непрерывную работу, а прогнозируемый срок службы новой тиснёной роликовой пары составил 18 месяцев, как и было задумано при проектировании. Данный практический пример технического обслуживания наглядно демонстрирует, что несоблюдение регламентированных процедур демонтажа и монтажа ключевых компонентов, таких как тиснёные валы, влечёт за собой значительные простои и материальные потери для предприятий по производству бумажных салфеток, а также подчёркивает ценность полноценного обучения эксплуатации и удалённой технической поддержки, предоставляемых вместе с нашей машиной для тиснения бумажных салфеток.
Профессиональный стандарт предварительного осмотра перед разборкой машины для тиснения бумажных салфеток
Перед началом любых работ по демонтажу тиснёных валов на машине для тиснения бумажных салфеток необходимо строго соблюдать полную предварительную проверку в соответствии с эксплуатационной инструкцией, разработанной 40-летней исследовательской и конструкторской командой компании Xinda, что позволяет избежать вторичного повреждения рамы машины, передаточных шестерён и хромированной поверхности тиснёных валов. Первый ключевой пункт проверки — полное отключение питания и изоляция энергии: операторы должны выключить главный автоматический выключатель силового щита всей линии по производству бумажных салфеток, зафиксировать выключатель питания страховочным замком и снять остаточное напряжение с частотно-регулируемого двигателя и шкафа управления на базе ПЛК, чтобы предотвратить случайный пуск, вызванный ошибочными действиями во время демонтажа. Далее технический персонал должен удалить весь остаточный основной бумажный материал между верхним и нижним тиснёными валами и очистить накопившуюся бумажную пыль и остатки целлюлозной массы из тиснёной полости с помощью сжатого воздуха и мягких продувочных инструментов, поскольку жёсткие бумажные обрезки могут поцарапать прецизионный хромированный рельефный слой новых валов при их повторной установке. Третий этап — фиксация всех исходных рабочих параметров, сохранённых на сенсорном экране машины для тиснения бумажных салфеток, включая значение давления тиснения, скорость движения производственной линии, расстояние между валами и диапазон открытия гидроцилиндров; все данные должны быть сохранены в памяти ПЛК машины и в бумажном журнале технического обслуживания, что обеспечивает точную справочную базу для восстановления параметров после замены валов. Согласно профессиональным механическим исследованиям, опубликованным Отделом по переработке салфеток TAPPI, более 60 % нестабильности качества тиснения после замены валов обусловлено тем, что до демонтажа не были зафиксированы исходные значения давления и зазора между валами; наша машина для тиснения бумажных салфеток оснащена функцией «снимка параметров» на экране человеко-машинного интерфейса (HMI) специально для устранения этой скрытой проблемы, что значительно снижает трудоёмкость наладки после замены компонентов. Кроме того, инспекторы должны проверить степень износа втулок подшипников, приводных цепей и синхронных шестерён, соединённых с тиснёными валами; при обнаружении чрезмерного зазора или коррозии зубьев такие сопряжённые детали следует заменять одновременно с тиснёными валами, а не многократно устанавливать изношенные компоненты, чтобы гарантировать длительную параллельную работу тиснёного узла.
Пошаговая стандартная операция демонтажа для защиты точной структуры тиснёного вала
Соединение для разборки тиснёных валков определяет, может ли хромированная поверхность тиснёного рисунка и центральный вал ролика сохранять полную точность; все эксплуатационные нормы были обобщены на основе тысяч случаев послепродажного обслуживания, зафиксированных в отделе исследований и разработок национального высокотехнологичного предприятия «Синьда». При ослаблении крепёжных болтов с обоих концов тиснёного вала операторы должны использовать динамометрический ключ с регулируемым значением крутящего момента вместо обычных гаечных ключей и откручивать болты поочерёдно с левого и правого концов с одинаковым крутящим моментом, чтобы избежать одностороннего напряжения, которое может вызвать изгиб сплошного стального вала тиснёной машины для производства бумажных салфеток. После снятия фиксирующих торцевых крышек под оба конца вала необходимо подложить мягкие резиновые прокладки, после чего старый тиснёный вал следует медленно выдвигать горизонтально вдоль направляющей рейки подшипника; запрещается ударять по корпусу вала металлическими молотками или острыми металлическими инструментами, поскольку даже мелкие вмятины на тиснёном рисунке приведут к необратимым неравномерным вдавлениям на готовой продукции — бумажных салфетках. После извлечения использованного вала профессиональные технические специалисты по обслуживанию должны провести глубокую очистку и капитальный ремонт опоры подшипника, направляющей рейки и поверхности гидравлического контакта тиснёной машины для производства бумажных салфеток. Вся старая смазка, пыль от бумаги и следы ржавчины внутри подшипниковой камеры должны быть тщательно удалены с помощью безворсовой промышленной ткани, после чего в каждый зазор подшипника равномерно следует ввести пищевую противоизносную смазку, рекомендованную компанией Xinda Machinery; недостаточная смазка приведёт к сухому трению и аномальной вибрации тиснёного узла уже в течение одной недели после возобновления производства. Для предприятий, оснащённых несколькими комплектами тиснёных валков для смены рисунка, мы рекомендуем размещать демонтированные валки на специальных горизонтальных стеллажах для хранения, а не складывать их вертикально или размещать непосредственно на полу — это эффективно предотвращает сдавливание и деформацию поверхности тиснёного рисунка в процессе хранения. В нашем руководстве по послепродажному обслуживанию запрещённые операции специально выделены жирным шрифтом для глобальных клиентов из разных культурных регионов; кроме того, вместе с каждой поставкой тиснёной машины для производства бумажных салфеток мы предоставляем видеоруководства по эксплуатации на нескольких языках, что снижает вероятность ошибок при выполнении работ по разборке на месте зарубежными операторами, не обладающими достаточным опытом работы с механическим оборудованием.
Авторитетные правила калибровки и установки, проверенные экспертами в области обработки биологических тканей
Многие операторы предприятий по производству бумажных салфеток обращают внимание только на возможность установки рельефных валов на место, игнорируя при этом калибровку параллельности и баланса давления после сборки — это ключевой этап, обеспечивающий стабильный рельефный эффект на машинах для производства рельефных салфеток. Г-н Харольд Гейтс, ведущий эксперт по оборудованию для переработки бумажных салфеток с более чем 30-летним опытом исследований в Международной ассоциации технологий производства бумажных салфеток TAPPI, опубликовал техническую статью в 2025 году, в которой отмечено, что допустимая погрешность параллельности между верхним и нижним рельефными валами должна составлять не более 0,03 мм для получения равномерного мягкого рельефного узора на двухслойных или трёхслойных салфетках; при превышении этого допуска в отдельных зонах возникает чрезмерное давление, разрывающее волокна бумаги, тогда как в других областях узор получается слабо выраженным и нечётким, что существенно повышает расход сырья. Все машины для производства рельефных салфеток Xinda оснащены специальными группами регулировочных винтов в четырёх углах рельефной рамы специально для калибровки параллельности; после установки нового рельефного вала в направляющие и затяжки болтов фиксации на обоих концах с одинаковым крутящим моментом техники должны многократно измерять зазор между двумя валами в трёх точках — слева, в центре и справа — с помощью прецизионного щупа и незначительно подрегулировать регулировочные винты до тех пор, пока разница в зазорах во всех измеренных точках не окажется в пределах допустимого отклонения. После калибровки параллельности гидравлическую систему рельефного давления необходимо перенастроить в соответствии с заранее записанными параметрами ПЛК; сначала запускают машину на минимальной холостой скорости без загрузки бумажной ленты и в течение 10 минут непрерывно наблюдают за синхронным вращением двух валов без смещения или аномальных вибраций, после чего проводят пробное давление без сырья для проверки соответствия значения давления, отображаемого на сенсорном экране, стандартным настройкам. Для заказчиков, приобретающих индивидуальные нестандартные машины для производства рельефных салфеток со специальными рельефными валами, наш отдел НИОКР прилагает эксклюзивный лист данных по калибровке, соответствующий спецификациям заказных валов, чтобы избежать несоответствия параметров, вызванного универсальной стандартной настройкой. Xinda, как национальное высокотехнологичное предприятие, обладающее 34 самостоятельными патентами, разработало рельефный модуль с интегрированной синхронной трансмиссией, что снижает сложность калибровки после установки по сравнению с машинами для производства салфеток с разделённой трансмиссией, представленными на рынке, и сокращает общий цикл наладки после замены рельефного вала почти вдвое.
Инспекция пробного производства после замены и рекомендации по долгосрочному техническому обслуживанию машины для тиснения бумажных салфеток
После завершения полной разборки, установки и калибровки тиснёных валов требуется стандартизированная проверка пробного производства для подтверждения возможности непрерывной работы машины для тиснения бумажных салфеток без дефектов, а также разработки долгосрочного плана технического обслуживания с целью продления срока службы новых тиснёных валов. Процесс пробного производства состоит из трёх этапов по скорости: холостой ход на низкой скорости, тестовая подача бумаги без нагрузки на средней скорости и проверка качества выпускаемой продукции на полной скорости. Во время испытания на полной скорости контролёры качества случайным образом отбирают образцы бумажных салфеток каждые 10 минут для оценки чёткости тиснёного рисунка, прочности склеивания слоёв и наличия царапин на поверхности; при обнаружении неоднородной глубины тиснения в отдельных участках машина останавливается на короткое время для повторной регулировки винтов тонкой настройки параллельности, а не продолжает длительное производство с некорректными параметрами, что ускоряет локальный износ рисунка на тиснёных валах. После успешного прохождения двухчасового непрерывного пробного производства без каких-либо дефектов качества сотрудники по техническому обслуживанию должны полностью заполнить журнал технического обслуживания машины, указав дату замены валов, модель и технические характеристики новых тиснёных валов, значения калибровочных параметров, а также все выявленные при разборке аномальные условия — это обеспечивает прослеживаемость записей по техобслуживанию и удобство последующих регулярных проверок. Для увеличения срока службы тиснёных валов на машине для тиснения бумажных салфеток профессиональная служба послепродажного обслуживания компании Xinda разработала целенаправленные рекомендации по долгосрочному техническому обслуживанию на основе данных производства предприятий по всему миру: ежедневная очистка поверхностей валов от бумажной пыли с помощью мягкого воздушного потока перед остановкой машины, еженедельная дополнительная смазка специальной смазкой подшипников при непрерывной трёхсменной работе, а также ежемесячная полная повторная калибровка параллельности тиснёных валов. Мы также предоставляем нашим клиентам по всему миру полный комплект совместимых запасных тиснёных валов и удалённые индивидуальные видеоконсультации по техническому обслуживанию, охватывающие все ключевые рынки, включая Ближний Восток, Африку, Юго-Восточную Европу и Южную Америку. Любое предприятие, столкнувшееся с трудностями при замене валов, может в любое время связаться с нашей многоязычной технической поддержкой для оперативного удалённого устранения неисправностей без ожидания прибытия инженеров на место, что эффективно сокращает простои производства, вызванные работами по замене тиснёных валов.
Содержание
- Реальный пример технического обслуживания на заводе: потери из-за неправильной замены тиснёных валов
- Профессиональный стандарт предварительного осмотра перед разборкой машины для тиснения бумажных салфеток
- Пошаговая стандартная операция демонтажа для защиты точной структуры тиснёного вала
- Авторитетные правила калибровки и установки, проверенные экспертами в области обработки биологических тканей
- Инспекция пробного производства после замены и рекомендации по долгосрочному техническому обслуживанию машины для тиснения бумажных салфеток
