
 EN
Īstas rūpnīcas apkopes piemērs par zaudējumiem, kas radušies nepareizi nomainot reljefa veltnis
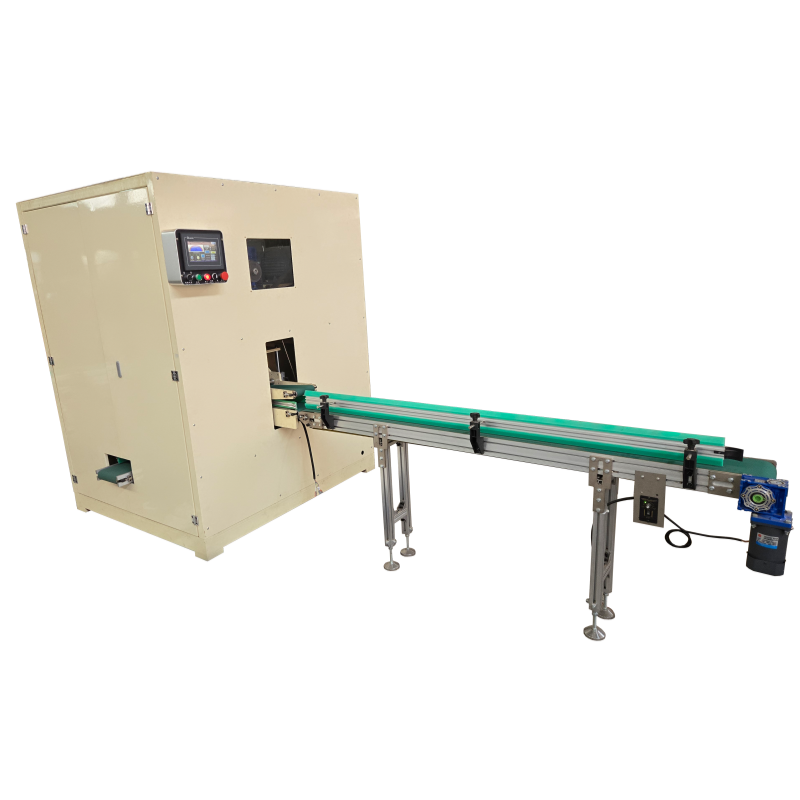
Mūsu tehniskās apkalpošanas komanda no Quanzhou Xinda Machinery pēdējo desmitgadi ir sniegusi vietēju uzstādīšanas un apkopēs novadījumu vairāk nekā 400 auduma apstrādes rūpnīcām Vidusrietumu reģionā, Āfrikā un Dienvidaustrumu Eiropā, un mēs esam uzkrājuši lielu skaitu reālu kļūmu gadījumu, kas izraisīti ar neatbilstošu reljefa rullīšu nomaiņu reljefa sejas salvetes mašīnās. Viens Austrumāfrikas auduma ražotājs pirms diviem gadiem iegādājās mūsu pilnīgi automātisko PLC vadības sistēmu reljefa sejas salvetes mašīnu, lai ražotu daudzslāņu sejas salvetes ar smalkiem ziedu reljefa rakstiem. Rūpnīcas tehniskās apkopes darbiniekiem trūka standartizētas ekspluatācijas apmācības, un viņi paši nomainīja nodilušu reljefa rullīšu komplektu, nekad neuzņemoties saziņu ar mūsu pēcpārdošanas inženieriem. Demontāžas laikā viņi izmantoja spēku, lai ar tērauda sviras palīdzību atvērtu rullīša vārpstu, nepietiekami notīrīja bultu sēdekļus un neuzklāja noteiktos eļļas līdzekļus pirms jauno rullīšu uzstādīšanas, kā arī izlaida paralēlās kalibrēšanas soli pēc montāžas. Trīs darba dienu laikā pēc nomaiņas mašīna radīja vairākas nopietnas problēmas: nevienmērīgs reljefa dziļums gatavajās sejas salvetēs, bieži notiekoša papīra nobīde un aizķeršanās augstās ātrumā darbojoties, anormāls metāla berzēšanas troksnis no reljefa bloka un redzami svītras uz jaunā reljefa rullīša virsmas. Rūpnīcai bija jāaptur ražošana divās pilnās maiņās, lai gaidītu mūsu ārvalstu tehnisko personālu, kurš steidzīgi ieradās veikt remontu, kas izraisīja gandrīz 1200 kg neapstrādāta liela formāta auduma atkritumu un tiešus ekonomiskus zaudējumus vairāk nekā 8000 ASV dolāru apmērā. Pēc tam, kad mūsu inženieri vadīja pilnīgu standartizētu nomaiņas procesu, visi reljefa defekti pilnībā izzuda, mašīna atsāka stabili nepārtrauktu ražošanu un jaunā reljefa rullīša kalpošanas ilgums tika prognozēts sasniedzam 18 mēnešus, kā tas bija paredzēts projektā. Šis praktiskais apkopes piemērs pilnībā ilustrē to, ka neatbilstoša galveno komponentu, piemēram, reljefa rullīšu, demontāža un uzstādīšana rada lielu ražošanas pārtraukumu un materiālu zaudējumus auduma rūpnīcām, kā arī atspoguļo pilnīgās ekspluatācijas apmācības un attālinātās tehniskās atbalsta pakalpojumu vērtību, ko piedāvājam kopā ar mūsu reljefa sejas salvetes mašīnām.
Profesionāls pirmsizjaukšanas pārbaudes standarts relīfveida sejas salvetēm ražojošai mašīnai
Pirms jebkādas reljefa rullu demontāžas darbības veikšanas uz reljefa auduma galdzīmēšanas mašīnas ir stingri jāveic pilnīga priekšpārbaude, ievērojot Xinda 40 gadus ilgās pētniecības un izstrādes komandas sagatavoto ekspluatācijas instrukciju, lai novērstu sekundāro bojājumu mašīnas rāmim, pārvades zobratam un hromētajam reljefa rullim. Pirmais būtiskais pārbaudes punkts ir pilnīga strāvas padeves izslēgšana un enerģijas izolācija; operatoriem ir jāizslēdz visu auduma ražošanas līniju kontrolējošā galvenā strāvas skapja slēdzis, jānobloķē strāvas padeves slēdzis ar drošības aizbīdni un jāizlādē atlikusī sprieguma enerģija no frekvences pārveidotāja motora un PLC vadības skapja, lai novērstu nejaušu ieslēgšanos, kas var radīties kļūdainas darbības rezultātā demontāžas laikā. Tālāk tehniskie speciālisti ir jānoņem viss atlikušais pamata audums starp augšējo un apakšējo reljefa rulli, jānotīra reljefa dobumā uzkrājušies papīra putekļi un masas atliekas, izmantojot kompresēta gaisa mīkstus pūšanas rīkus, jo ciets papīra atkritums var iegriezties jauno rullu precīzajā hroma raksta kārtā atkārtotas uzstādīšanas laikā. Trešais solis ir reģistrēt visus sākotnējos darbības parametrus, kas saglabāti reljefa auduma galdzīmēšanas mašīnas pieskāriena ekrānā, tostarp reljefa spiediena vērtību, ražošanas līnijas darbības ātrumu, rullu attālumu un hidrauliskā cilindra atvēršanas diapazonu; visus datus ir jārezervē mašīnas PLC atmiņā un papīra uzturēšanas žurnālā, lai nodrošinātu precīzu atsauces informāciju parametru atjaunošanai pēc rullu nomaiņas. Profesionāli mehāniskie pētījumu dati, ko publicējusi TAPPI Tissue Converting Department, liecina, ka vairāk nekā 60 % pēcnomaiņas reljefa kvalitātes nestabilitātes rodas tāpēc, ka pirms demontāžas netika reģistrēti sākotnējie spiediena un attāluma parametri, un mūsu reljefa auduma galdzīmēšanas mašīna HMI ekrānā īpaši paredz parametru momentuzņēmuma funkciju šīs slēptās problēmas novēršanai, kas ievērojami samazina korekcijas grūtības pēc komponentu nomaiņas. Papildus inspektoriem ir jāpārbauda berzes gredzena vāku, pārvades ķēžu un sinhrono zobratu nolietojuma pakāpe, kas savienoti ar reljefa rulliem; ja tiek konstatēts pārmērīgs brīvais spēle vai zobu virsmas korozija, šos atbilstošos komponentus kopā ar reljefa rulliem ir jānomaina, nevis jāveic atkārtota nolietoto piedziļu montāža, lai nodrošinātu reljefa vienības ilgstošu paralēlu darbību.
Solītās darbības standarta demontāžas operācija, lai aizsargātu reljefa rullīša precīzās struktūras
Embossing rullu demontāžas savienojums nosaka, vai hroma embossing raksta virsma un rulla centrālā ass var saglabāt pilnīgu precizitāti, un visas ekspluatācijas specifikācijas ir apkopotās no tūkstošiem pēcpārdošanas tehniskās apkopes prakses, ko veikusi Xinda nacionālā augsttehnoloģiju uzņēmuma pētniecības un izstrādes nodaļa. Kad atskrūvē embossing rulla abos galus nostiprināšanas skrūves, operatoriem jāizmanto momenta atslēga ar regulējamu spēka vērtību, nevis parastās atslēgas, un skrūves jāatskrūvē vienādā momentā, alternējot no kreisā un labā gala, lai novērstu vienpusēju slodzi, kas var izliekt cietās tērauda rulla ass embossing sejas papīra mašīnā. Pēc bloķējošo galvgabalu noņemšanas zem rulla ass abiem galiem jānovieto mīksti gumijas amortizācijas bloki, pirms vecais embossing rulls lēnām tiek izvilkt horizontāli pa bultu slīdņu; metāla āmuri vai asas metāla rīku lietošana rulla korpusam ir aizliegta, jo pat mazākās iedobes embossing rakstā izraisīs pastāvīgas nevienmērīgas iedobes sejas papīra izstrādājumos. Kad nolietotais rulls ir izņemts, profesionāli tehniskās apkopes speciālistiem jāveic dziļa tīrīšana un pārbaude bultu pamatnē, slīdņos un hidrauliskā spiediena pieskaršanās virsmā embossing sejas papīra mašīnā. Visu veco eļļu, papīra putekļus un rūsas plankumus bultu kamerā jānotīra ar bezpūznu rūpniecisko drānu, pēc tam katrā bultu spraugā vienmērīgi jāiepilda Xinda mašīnu norādītā pārtikai piemērota nodilumizturīga eļļa; nepietiekama eļļošana izraisīs sauso berzi un embossing moduļa anormālu vibrāciju jau pirmajās septiņās dienās pēc ražošanas atsākšanas. Rūpnīcām, kurās ir vairāki embossing rullu komplekti rakstu maiņai, mēs ieteicam izdemontētos rullus novietot uz īpašiem horizontāliem uzglabāšanas rāmjiem, nevis vertikāli kāpās vai tieši uz grīdas, kas efektīvi novērsīs embossing raksta virsmas saspiešanu un deformāciju uzglabāšanas laikā. Mūsu pēcpārdošanas tehniskajā rokasgrāmatā aizliegtās darbības ir īpaši izceltas treknrakstā visiem globālajiem klientiem dažādu kultūru fona, un mēs arī pie katras embossing sejas papīra mašīnas piegādes pievienojam vairāku valodu video ekspluatācijas pamācības, lai samazinātu kļūdu biežumu vietējās demontāžas darbos ārzemēs strādājošiem operatoriem, kam nav bagātīgas mehāniskās pieredzes.
Autoritatīvie kalibrēšanas un uzstādīšanas noteikumi, ko pārbaudījuši audu apstrādes nozares eksperti
Daži auduma rūpnīcu operatori pievērš uzmanību tikai tam, vai reljefa rullīši var tikt uzstādīti pareizā vietā, bet ignorē paralēlismu un spiediena līdzsvara kalibrēšanu pēc montāžas — tas ir galvenais posms, lai nodrošinātu stabili reljefa efektu sejas auduma reljefēšanas mašīnā. Kungs Harold Gates, vairāk nekā 30 gadus pētījumu pieredzes un TAPPI Starptautiskās auduma tehnoloģiju asociācijas augstākā līmeņa auduma pārveidošanas aprīkojuma eksperts, 2025. gadā publicēja tehnisku rakstu, kurā norādīja, ka augšējā un apakšējā reljefa rullīša starpības kļūda jāievēro ietvaros līdz 0,03 mm, lai divslāņu vai trīsslāņu sejas audumam izveidotu vienmērīgus, mīkstus reljefa ornamentus; ja paralēlisms pārsniedz standarta robežas, dažas vietas pārspiedīs, kas izraisīs auduma šķiedru saplīšanu, kamēr citās vietās reljefs būs plāns un neskaidrs, kas acīmredzami palielinās izejvielu atkritumu likmi. Visas Xinda ražotās sejas auduma reljefēšanas mašīnas speciāli reljefa rāmja četros stūros ir aprīkotas ar precīzas regulēšanas skrūvju grupām paralēlisma kalibrēšanai; pēc jaunā reljefa rullīša ievietošanas slīdošajā vadotnē un abu galu bloķēšanas skrūvju pieskrūvēšanas vienādā momentā tehniskie speciālisti ar precīzu spraugmēru jāizmēra attālums starp abiem rullīšiem trīs vietās — kreisajā, vidējā un labajā — vairākas reizes un viegli jāregulē precīzās regulēšanas skrūves, līdz visu mērījumu punktu attālumu starpība nepārsniedz pieļaujamo novirzi. Pēc paralēlisma kalibrēšanas hidrauliskā reljefēšanas spiediena sistēmai jātiek atiestatīt saskaņā ar iepriekš ierakstītajiem PLC parametriem; mašīna jāpalaiž zemākajā tukšgaitas ātrumā, neieliekot sejas audumu, un 10 minūtes nepārtraukti jānovēro, vai abi rullīši griežas sinhroni bez nobīdes vai anormālas vibrācijas, pēc tam jāveic tukšais spiediena tests bez izejvielām, lai pārbaudītu, vai pieskaršanās ekrānā redzamā spiediena vērtība sakrīt ar standarta iestatījumu. Klientiem, kuri iegādājas pielāgotas, nestandarta sejas auduma reljefēšanas mašīnas ar īpašiem ornamentu rullīšiem, mūsu R&D komanda pievieno ekskluzīvu kalibrēšanas datu lapu, kas atbilst pielāgotā rullīša specifikācijām, novēršot parametru neatbilstību, ko var izraisīt universālā standarta pielāgošana. Xinda, kā nacionālā augstās tehnoloģijas uzņēmums ar 34 patentiem, projektē reljefēšanas moduli ar integrētu sinhronas pārvades struktūru, kas samazina postmontāžas kalibrēšanas grūtības salīdzinājumā ar tirgū pieejamajām sadalītās pārvades auduma mašīnām un saīsina visu debuga ciklu pēc reljefa rullīša nomaiņas gandrīz par pusi.
Izpildītās nomaiņas pēc tam veiktā testa ražošana un ilgtermiņa apkopes ieteikumi reljefa virsmas dvielīšu mašīnai
Pabeidzot pilnu reljefa cilindru demontāžu, uzstādīšanu un kalibrēšanu, nepieciešama standartizēta testa ražošanas pārbaude, lai apstiprinātu, ka reljefa sejas papīra mašīna var darboties nepārtraukti bez defektiem, kā arī izstrādāt ilgtermiņa apkopēs plānu, lai pagarinātu jauno reljefa cilindru kalpošanas laiku. Testa ražošanas process iedalīts trīs ātruma posmos: zemā ātrumā notiekošs tukšgaitas darbības posms, vidējā ātrumā notiekošs tukšas papīra lentes ievadīšanas tests un pilnā ātrumā notiekoša oficiālā sejas papīra ražošanas pārbaude. Pilnā ātrumā notiekošā testa laikā kvalitātes inspektori ik pēc 10 minūtēm nejauši izvēlas sejas papīra paraugus, lai pārbaudītu reljefa raksta skaidrību, slāņu savienojuma ciešumu un virsmas rievas defektus; ja lokāli tiek konstatēts neatbilstošs reljefa dziļums, mašīna jāaptur uz īsu brīdi, lai atkal precīzi noregulētu paralēlismu regulējošos skrūves, nevis ilgstoši turpināt ražošanu ar neatbilstošiem parametriem, kas paātrinās reljefa cilindru raksta vietējo nodilumu. Pēc tam, kad 2 stundu nepārtrauktā testa ražošana ir veiksmīgi pabeigta bez kādiem kvalitātes defektiem, apkopes personālam jāaizpilda mašīnas apkopes žurnāls pilnībā, reģistrējot cilindru nomaiņas datumu, jaunā reljefa cilindra modeļa un specifikāciju, kalibrēšanas parametru vērtības un demontāžas laikā konstatētās nenormālas situācijas, veidojot izsekojamus apkopes ierakstus, kas ērti izmantojami nākamajām regulārajām pārbaudēm. Lai pagarinātu reljefa cilindru kalpošanas laiku sejas papīra reljefa mašīnā, Xinda profesionālā pēcpārdošanas komanda, balstoties uz globālo rūpnīcu ražošanas datiem, sniedz mērķtiecīgus ilgtermiņa apkopes ieteikumus: katru dienu pirms mašīnas izslēgšanas cilindru virsmas papīra putekļus jānotīra ar mīkstu gaisa pūšanas ierīci, nepārtrauktas trīsmaiņu ražošanas laikā reizi nedēļā jāpievieno īpašs bultu eļļas piedevs, un reizi mēnesī jāveic pilna reljefa cilindru paralēlisma pārkalibrēšana. Mēs arī piedāvājam globālajiem klientiem pilnu atbilstošu rezerves reljefa cilindru komplektu un attālinātu vienreizēju video apkopes norādījumu pakalpojumus, kas aptver visus galvenos tirgus reģionus, tostarp Vidusjūras reģionu, Āfrikas kontinentu, Dienvidaustrumāzijas reģionu un Dienvidameriku. Jebkura rūpnīca, kurā rodas neskaidrības saistībā ar reljefa cilindru nomaiņu, var jebkurā laikā sazināties ar mūsu daudzvalodu tehnisko atbalsta komandu, ātri novēršot problēmas attālināti, neierodoties vietējiem inženieriem, un efektīvi samazinot nevajadzīgos ražošanas apstāšanās zaudējumus, ko rada reljefa cilindru nomaiņas darbi.
Saturs
- Īstas rūpnīcas apkopes piemērs par zaudējumiem, kas radušies nepareizi nomainot reljefa veltnis
- Profesionāls pirmsizjaukšanas pārbaudes standarts relīfveida sejas salvetēm ražojošai mašīnai
- Solītās darbības standarta demontāžas operācija, lai aizsargātu reljefa rullīša precīzās struktūras
- Autoritatīvie kalibrēšanas un uzstādīšanas noteikumi, ko pārbaudījuši audu apstrādes nozares eksperti
- Izpildītās nomaiņas pēc tam veiktā testa ražošana un ilgtermiņa apkopes ieteikumi reljefa virsmas dvielīšu mašīnai
