
 EN
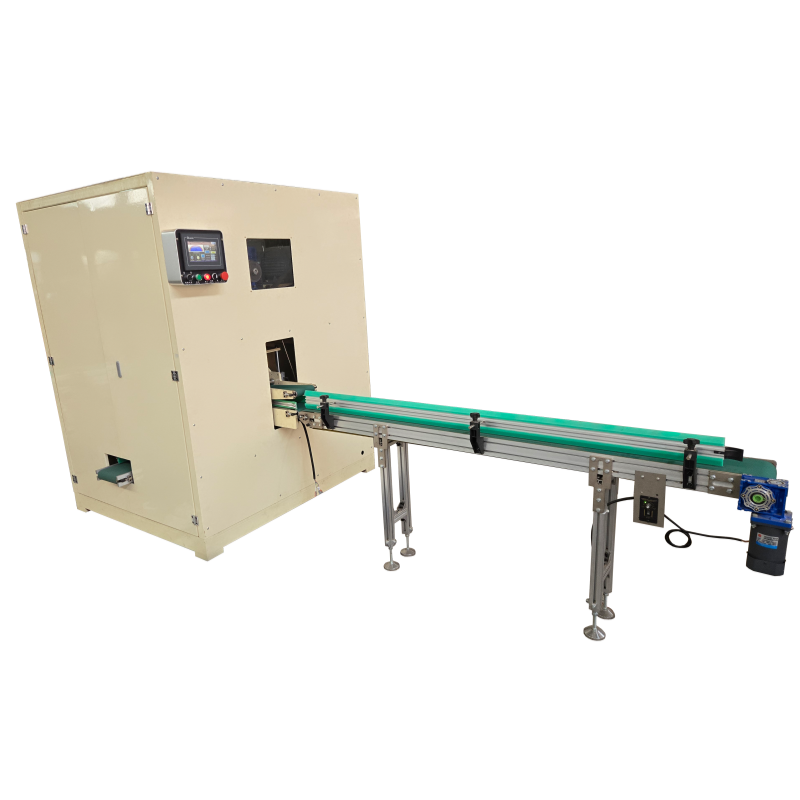
Tikroji gamyklos priežiūros situacija dėl netinkamo reljefuojančiųjų ritinėlių keitimo sukeltų nuostolių
Mūsų techninės aptarnavimo komanda iš „Quanzhou Xinda Machinery“ per pastaruosius dešimt metų vietos mastu įdiegė ir teikė priežiūros konsultacijas daugiau nei 400 audinio apdirbimo gamyklose Vidurio Rytuose, Afrikoje ir Pietryčių Europoje, taip pat kaupdama didelį kiekį tikrų gedimų atvejų, kuriuos sukėlė neatsitinkantis reljefinių ritinėlių keitimas reljefinėse veido popieriaus mašinose. Vienas Rytų Afrikos audinio gamintojas prieš du metus įsigijo mūsų visiškai automatinę PLC-valdomą reljefinę veido popieriaus mašiną, kad gamintų daugiasluoksnį veido popierių su subtiliais gėlių reljefiniais raštais. Šios gamyklos techninio aptarnavimo darbuotojai neturėjo standartinio eksploatavimo mokymo ir savarankiškai pakeitė susidėvėjusių reljefinių ritinėlių rinkinį, nesikreipdami į mūsų popardavimo inžinierius. Jie dismontuodami ritinėlio ašį naudojo metalines plaktukas, nepakankamai išvalė guolių vietą ir nepanaudojo nustatytų tepalų montuodami naujuosius ritinėlius, o sumontavę juos praleido lygiagretumo kalibravimo etapą. Per tris darbo dienas po keitimo mašina sukėlė keletą rimtų problemų: netolygus reljefo gylis gaminamame veido popieriuje, dažnas popieriaus nuokrypis ir užstrigimai aukšto greičio veikimo metu, netipiškas metalinis trinties triukšmas iš reljefinio bloko bei akivaizdūs bruožai ant naujojo reljefinio ritinėlio paviršiaus. Gamyklai teko sustabdyti gamybą dviems pilniems pamoms, kol mūsų užsienio techniniai specialistai skubėjo atvykti ir atlikti remontą, dėl to buvo išmesta beveik 1200 kg žaliavos – milžiniško veido popieriaus ritinio, o tiesioginiai ekonominiai nuostoliai viršijo 8000 JAV dolerių. Po to, kai mūsų inžinierių vadovaujama pilna standartinė keitimo procedūra buvo pakartota, visi reljefinio ritinėlio defektai visiškai dingo, mašina vėl pradėjo stabilią nuolatinę gamybą, o naujojo reljefinio ritinėlio tarnavimo laikas, kaip numatyta projektuojant, buvo prognozuojamas siekti 18 mėnesių. Šis praktinis techninio aptarnavimo atvejis aiškiai parodo, kad neteisingas pagrindinių komponentų, pvz., reljefinių ritinėlių, išmontavimas ir sumontavimas gali sukelti didelį gamybos sustojimą ir medžiagų nuostolius audinio gamyklose, taip pat atskleidžia komplektinio eksploatavimo mokymo ir nuotolinės techninės pagalbos, kurios yra suderinta su mūsų reljefinėmis veido popieriaus mašinomis, vertę.
Profesionalus išankstinis šiurkščių veido popierėlių mašinos patikrinimo standartas prieš išardymą
Pradėdami bet kokius išardymo veiksmus su reljefiniais ritinėliais reljefinėje veido popieriaus mašinoje, būtina tiksliai vykdyti visą išankstinės patikros procesą, kuris nustatytas Xinda 40 metų tyrimų ir plėtojimo komandos parengtame eksploatacijos vadove – tai padeda išvengti antrinės žalos mašinos rėmui, perdavimo pavaroms ir chromuotam reljefiniam ritinėliui. Pirmasis svarbiausias patikros punktas – visiškas maitinimo nutraukimas ir energijos izoliavimas; operatoriams reikia išjungti visos popieriaus gamybos linijos pagrindinio maitinimo skydo jungiklį, užrakinti maitinimo tiekimo jungiklį saugos spyna ir nuvalyti likusią įtampą iš dažnio keitiklio variklio bei PLC valdymo skydo, kad būtų išvengta netikėto paleidimo dėl klaidingų veiksmų išardymo metu. Toliau technikai turi pašalinti visą likusį popieriaus pagrindą tarp viršutinio ir apatinio reljefinių ritinėlių, o reljefinėje kampoje sukauptą popieriaus dulkes ir celiuliozės likučius išvalyti naudojant suspausto oro švelnų pučiamąjį įrankį, nes kieti popieriaus laužai gali įbrėžti naujų ritinėlių tikslų chromo reljefinį sluoksnį jų perkėlimo metu. Trečiasis žingsnis – įrašyti visus pradinius veikimo parametrus, kurie saugomi reljefinės veido popieriaus mašinos dotės ekrane, įskaitant reljefinimo slėgio vertę, gamybos linijos veikimo greitį, ritinėlių tarpą ir hidraulinio cilindro atvėrimo diapazoną; visi duomenys turi būti įrašyti į mašinos PLC atmintį ir popieriaus priežiūros žurnalą, kad būtų galima tiksliai atkurti parametrus po ritinėlių keitimo. TAPPI Tissue Converting Department parengti profesionalūs mechaniniai tyrimų duomenys rodo, kad daugiau kaip 60 % po keitimo reljefinimo kokybės nestabilumo atvejų kyla dėl to, kad prieš išardymą nebuvo įrašyti pradiniai slėgio ir tarpų parametrai, o mūsų reljefinė veido popieriaus mašina specialiai šiai paslėptai problemai turi parametrų momentinės nuotraukos funkciją HMI ekrane, kurios dėka po komponentų keitimo derinimo sunkumai žymiai sumažėja. Be to, inspektoriai turi patikrinti guolių movų, perdavimo grandinių ir sinchroninių pavarų, kurios jungia reljefinius ritinėlius, ausimą; jei aptinkamas per didelis tarpas arba dantų paviršiaus korozija, šiuos suderinamuosius komponentus reikia keisti kartu su reljefiniais ritinėliais, o ne kartoti nusidėvėjusių detalių surinkimą, kad būtų užtikrintas ilgalaikis reljefinio bloko lygiagretus veikimas.
Žingsnis po žingsnio standartinė išardymo operacija, skirta apsaugoti reljefinio ritinėlio tikslų struktūrą
Embleminės ritinėlių išmontavimo jungtis nustato, ar chromuotos embleminės rašto paviršius ir ritinėlio centrinė ašis gali išlaikyti visišką tikslumą, o visi eksploatavimo reikalavimai suformuluoti remiantis tūkstančių Xinda nacionalinės aukštosios technologijos įmonės tyrimų ir plėtojimo skyriaus po pardavimo techninės priežiūros praktikos atvejais. Atsukant embleminio ritinėlio abiejų galų tvirtinimo varžtus, operatoriai privalo naudoti reguliuojamos jėgos veržliarakčių raktą vietoj įprastų veržliarakčių ir atsukti varžtus pakaitomis nuo kairiojo ir dešiniojo galų vienodai pasukdami, kad būtų išvengta vienpusio apkrovimo, kuris gali lenkti embleminės veido popieriaus mašinos storos plieninės ritinėlio ašies. Pašalinus užrakinamąsias galines dangtelius, prieš lėtai ištraukiant senąjį embleminį ritinėlį horizontaliai palei guolio slydimo bėgelius, abiejose ritinėlio ašies galuose reikia padėti minkštų guminių amortizatorių blokelių; draudžiama naudoti metalinius kūjus ar aštrius metalinius įrankius, kad nebūtų smuktelėta ritinėlio korpuso, nes net mažiausi embleminio rašto įdubimai sukels veido popieriaus gaminiuose negriztantį nelygumą. Ištraukus senąjį ritinėlį, profesiniai techninės priežiūros specialistai turi atlikti išsamią valymo ir remonto procedūrą embleminės veido popieriaus mašinos guolio pagrinde, slydimo bėgeliuose ir hidraulinio slėgio kontaktiniame paviršiuje. Visas senėjantis tepalas, popieriaus dulkių ir rūdžių dėmių guolio kambaryje turi būti nuvalytos bepluoštinėmis pramoninėmis šluostėmis, po to į kiekvieną guolio tarpą vienodai įpilamas Xinda mašinų nurodytas maisto klasės dilimo atsparus tepalas; nepakankamas tepimas per vieną savaitę po gamybos atsinaujinimo sukels sausą trintį ir netipinį embleminio bloko virpesį. Įmonėms, kuriose yra keletas embleminių ritinėlių raštams keisti, rekomenduojame išmontuotus ritinėlius dėti ant specialių horizontalių sandėliavimo lentynų, o ne statyti vertikaliai vieną ant kito ar tiesiogiai ant grindų – tai veiksmingai padės išvengti embleminio rašto paviršiaus suspaudimo ir deformacijos sandėliavimo metu. Mūsų po pardavimo techninėje instrukcijoje ypatingai paryškinti draudžiami veiksmai, kad būtų aiškiai suprantami visų pasaulio regionų klientams, priklausantiems skirtingoms kultūroms, taip pat kiekvienos embleminės veido popieriaus mašinos siuntimo metu pateikiami daugiakalbiai vaizdo įrašų eksplotavimo mokymo kursai, kad būtų sumažinta klaidų tikimybė vietos išmontavimo darbuose užsienio operatorių, neturinčių pakankamo mechanikos patyrimo.
Autoritetinės kalibravimo ir įdiegimo taisyklės, patvirtintos audinių apdorojimo pramonės ekspertų
Daugelis popieriaus audinių gamybos įmonių operatorių kreipia dėmesį tik į tai, ar reljefinio spaudimo ritinėliai gali būti įmontuoti į vietą, tačiau ignoruoja lygiagretumo ir slėgio pusiausvyros kalibravimą po surinkimo – tai pagrindinis etapas, užtikrinantis stabilų reljefinio spaudimo poveikį veido popieriaus audinių gamybos mašinoje. 2025 m. TAPPI International Tissue Technology Association organizacijoje daugiau nei 30 metų tyrinėjęs popieriaus audinių perdirbimo įrangos ekspertas Haroldas Gatesas paskelbė techninį straipsnį, kuriame nurodė, kad viršutinio ir apatinio reljefinio spaudimo ritinėlių lygiagretumo nuoklona turi būti kontroliuojama ne daugiau kaip 0,03 mm, kad būtų galima gaminti vienodai minkštus reljefinius raštus dviejų ar trijų sluoksnių veido popieriaus audiniuose; jei lygiagretumo nuoklona viršija standartinį diapazoną, kai kuriose vietose vyksta per didelis spaudimas, todėl audinio pluoštai plyšta, o kitose vietose susidaro silpnai išreikšti, neaiškūs raštai, dėl ko žymiai padidėja žaliavų švaistymo norma. Visose Xinda gamybos veido popieriaus audinių reljefinio spaudimo mašinose reljefinio rėmo keturiose kampuose yra specialiai skirtų tikslaus reguliavimo sraigčių grupės, skirtos lygiagretumo kalibravimui. Įdėjus naują reljefinį spaudimo ritinėlį į slydimo bėgelius ir vienodu momentu priveržus abiejuose galuose esančius fiksavimo varžtus, technikai turi naudoti tikslų plyšio matuoklį, kad pakartotinai išmatuotų tarpą tarp dviejų ritinėlių kairėje, vidurinėje ir dešinėje pozicijose, o tada nedideliuose žingsniuose reguliuoti tikslaus reguliavimo sraigtus, kol visų matavimo taškų tarpų skirtumas nepatenka į leistiną nuoklonos ribą. Po lygiagretumo kalibravimo hidraulinė reljefinio spaudimo sistema turi būti iš naujo nustatyta remiantis anksčiau įrašytais PLC parametrais; mašina turi būti paleista mažiausiu tuščios eigos greičiu be popieriaus audinio, stebint, ar abu ritinėliai sukasi sinchroniškai be poslinkių ar netipiško virpesio bent 10 minučių, o vėliau atliekamas tuščiasis spaudimo bandymas be žaliavų, kad būtų patikrinta, ar lietimo ekranuose rodoma spaudimo reikšmė atitinka standartinį nustatymą. Klientams, kurie įsigyja nestandartines, specialiai suprojektuotas veido popieriaus audinių reljefinio spaudimo mašinas su specialiais raštiniais ritinėliais, mūsų tyrimų ir plėtojimo komanda prie kiekvieno tokio ritinėlio prideda unikalią kalibravimo duomenų lentelę, kurioje nurodyti konkrečių ritinėlių parametrai, kad būtų išvengta parametrų neatitikimo, kuris gali kilti dėl universalaus standartinio reguliavimo. Kaip nacionalinė aukštosios technologijos įmonė, turinti 34 savarankiškus patentus, Xinda reljefinio spaudimo bloką projektavo su integruota sinchronine perdavimo struktūra, kuri sumažina po įdiegimo atliekamo kalibravimo sudėtingumą palyginti su rinkoje esančiomis skirstytosios perdavos popieriaus audinių mašinomis ir sutrumpina visą derinimo ciklą po reljefinio spaudimo ritinėlio keitimo beveik dvigubai.
Po pakeitimo bandymo gamybos patikra ir ilgalaikės priežiūros rekomendacijos reljefiniam veido popieriaus gamybos įrengimui
Visiškai išmontavus, sumontavus ir sureguliavus reljefinius ritinus, reikia atlikti standartinę bandomąją gamybą, kad būtų patvirtinta, jog reljefinė veido popieriaus mašina gali nepertraukiamai veikti be defektų, taip pat sudaryti ilgalaikį techninės priežiūros planą, kuris padėtų pratęsti naujų reljefinių ritinų tarnavimo laiką. Bandomosios gamybos procesas suskirstytas į tris greičio etapus: lėto greičio tuščiosios eigos, vidutinio greičio tuščiosios popieriaus tiekimo bandymo ir pilno greičio oficialios veido popieriaus gamybos patikrinimo. Viso greičio bandymo metu kokybės inspektoriai kas 10 minučių atsitiktine tvarka imami veido popieriaus pavyzdžių, kad būtų tikrinamas reljefinio rašto aiškumas, sluoksnių suklijavimo stiprumas ir paviršiaus bruožų defektai; jei vietomis pasitaiko nesuderintos reljefinio rašto gylio, mašina trumpam sustabdoma, kad būtų pakoreguotos tikslinės lygiagretumo reguliavimo veržlės, o ne leidžiama ilgai gaminti su netinkamais parametrais, nes tai greitina vietinį reljefinio ritino rašto ausinimą. Po to, kai 2 valandų nepertraukiamos bandomosios gamybos metu neaptinkama jokių kokybės defektų, techninės priežiūros personalas turi visiškai užpildyti mašinos techninės priežiūros žurnalą, įrašydamas ritinų keitimo datą, naujo reljefinio ritino modelio ir specifikaciją, kalibravimo parametrų reikšmes bei bet kokias nustatytas netinkamas sąlygas per išmontavimą, kad būtų sukurta stebima techninės priežiūros dokumentacija, patogia vėlesnėms reguliariosioms patikroms. Norėdama pratęsti reljefinių ritinų tarnavimo laiką reljefinėje veido popieriaus mašinoje, „Xinda“ profesinė techninės priežiūros komanda, remdamasi viso pasaulio gamyklose renkamais gamybos duomenimis, pateikia tikslines ilgalaikes techninės priežiūros rekomendacijas: kasdien prieš išjungiant mašiną švelniai pučiant oru nuvalyti popieriaus dulkes nuo ritinų paviršiaus, trijų pametų nuolatinės gamybos metu kartą per savaitę papildyti specialiu guolių tepalu, o kartą per mėnesį atlikti visą reljefinių ritinų lygiagretumo perkalinavimą. Taip pat teikiame viso pasaulio klientams komplektą atitinkamų rezervinių reljefinių ritinų ir nuotolinę vieno prie vieno vaizdo techninės priežiūros konsultacinę paslaugą, apimant visus pagrindinius rinkus, įskaitant Vidurinę Rytų, Afriką, Pietryčių Europą ir Pietų Ameriką. Bet kuri gamykla, kuri susiduria su sunkumais keisdama ritinus, gali bet kuriuo metu kreiptis į mūsų daugiakalbį techninės palaikymo personalą, taip įgalindama greitą nuotolinę klaidų šalinimą be būtinybės laukti vietinių inžinierių, efektyviai sumažinant nereikalingą gamybos prastovą, kurią sukelia reljefinių ritinų keitimas.
Turinys
- Tikroji gamyklos priežiūros situacija dėl netinkamo reljefuojančiųjų ritinėlių keitimo sukeltų nuostolių
- Profesionalus išankstinis šiurkščių veido popierėlių mašinos patikrinimo standartas prieš išardymą
- Žingsnis po žingsnio standartinė išardymo operacija, skirta apsaugoti reljefinio ritinėlio tikslų struktūrą
- Autoritetinės kalibravimo ir įdiegimo taisyklės, patvirtintos audinių apdorojimo pramonės ekspertų
- Po pakeitimo bandymo gamybos patikra ir ilgalaikės priežiūros rekomendacijos reljefiniam veido popieriaus gamybos įrengimui
