
 EN
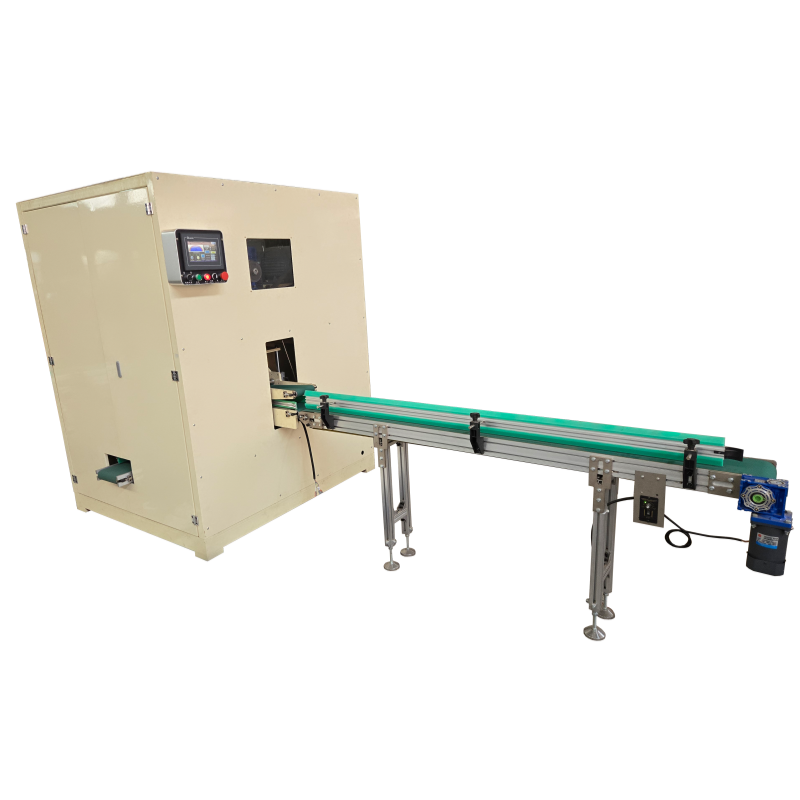
Реальний приклад технічного обслуговування на виробництві щодо втрат через неправильну заміну рельєфних валиків
Наша команда технічного обслуговування компанії Quanzhou Xinda Machinery протягом останнього десятиліття надала на місці інструктаж щодо встановлення та технічного обслуговування понад 400 фабрикам з переробки паперових рушників у країнах Близького Сходу, Африки та Південно-Східної Європи. За цей час ми накопичили велику кількість реальних випадків відмов, спричинених нестандартною заміною рельєфних валів на машинах для виробництва рельєфних салфеток. Один із виробників паперових рушників у Східній Африці придбав дві роки тому нашу повністю автоматизовану машину для виробництва рельєфних салфеток із керуванням за допомогою ПЛК, щоб випускати багатошарові салфетки з делікатними рельєфними візерунками у формі квітів. Обслуговуючий персонал фабрики не проходив стандартизованого навчання з експлуатації обладнання й самостійно замінив зношену пару рельєфних валів, не звернувшись до наших інженерів післяпродажного обслуговування. Під час демонтажу працівники використали грубу силу, щоб відігнати вал рельєфного валу сталевими ломами, не очистили посадкові місця підшипників і не нанесли спеціальні мастила перед встановленням нових валів, а також пропустили етап калібрування паралельності після збирання. Упродовж трьох робочих днів після заміни машина почала демонструвати серію серйозних проблем: нерівномірна глибина рельєфу на готових салфетках, часті відхилення паперу та заклинювання під час високошвидкісної роботи, нехарактерний металевий тертяючий шум у рельєфному модулі та помітні подряпини на поверхні нових рельєфних валів. Фабриці довелося призупинити виробництво на два повних зміни, щоб дочекатися прибуття наших інженерів із закордону для проведення ремонтних робіт, що призвело до втрати майже 1200 кг сировинного великого рулонного паперу та прямих економічних збитків понад 8000 доларів США. Після повторного виконання повного стандартизованого процесу заміни під керівництвом наших інженерів усі рельєфні дефекти зникли повністю, машина відновила стабільне безперервне виробництво, а прогнозований термін служби нових рельєфних валів склав 18 місяців, як і передбачено проектом. Цей практичний приклад технічного обслуговування повністю ілюструє, що нестандартний демонтаж і монтаж таких ключових компонентів, як рельєфні вали, призводить до значних простоїв та матеріальних втрат на паперових фабриках, а також підкреслює цінність повного навчання з експлуатації та дистанційної технічної підтримки, що надається разом із нашою машиною для виробництва рельєфних салфеток.
Професійний стандарт попереднього огляду перед розбиранням машини для тиснення салфеток для обличчя
Перед початком будь-яких робіт щодо розбирання тиснених валів на машині для тиснення салфеток необхідно строго виконати повну попередню перевірку згідно з експлуатаційною інструкцією, розробленою 40-річною дослідницько-конструкторською командою компанії Xinda. Це дозволяє уникнути вторинних пошкоджень рами машини, передавальних шестерень та хромованої поверхні тиснених валів. Першим ключовим пунктом перевірки є повне відключення живлення та ізоляція енергії: оператори мають вимкнути головний вимикач електроживлення всієї лінії з виробництва салфеток, заблокувати вимикач живлення за допомогою безпечного замка та зняти залишкову напругу з частотного перетворювача двигуна та шафи керування ПЛК, щоб запобігти випадковому запуску через помилкові дії під час розбирання. Далі техніки мають видалити весь залишковий основний папір між верхнім і нижнім тисненими валами, а також очистити накопичений пил і рештки целюлозної маси з порожнини тиснення за допомогою м’якого струменя стисненого повітря, оскільки жорсткі уламки паперу можуть пошкодити прецизійний хромований рельєф нових валів під час їх повторної установки. Третім кроком є запис усіх початкових параметрів роботи, збережених на сенсорному екрані машини для тиснення салфеток, зокрема значення тиску тиснення, швидкості руху лінії виробництва, відстані між валами та діапазону відкриття гідравлічного циліндра; усі дані слід зберегти в пам’яті ПЛК машини та в паперовому журналі технічного обслуговування, що забезпечує точну базу для відновлення параметрів після заміни валів. Професійні механічні дослідження, опубліковані Відділом переробки паперу TAPPI, свідчать про те, що понад 60 % випадків нестабільності якості тиснення після заміни валів спричинені невиконанням запису початкових параметрів тиску та зазору до розбирання. Саме для усунення цієї прихованої проблеми наша машина для тиснення салфеток оснащена функцією «знімка параметрів» на екрані HMI, що значно спрощує процес налагодження після заміни компонентів. Крім того, інспектори мають перевірити ступінь зносу втулок підшипників, привідних ланцюгів та синхронних шестерень, що з’єднані з тисненими валами; якщо виявлено надмірний зазор або корозію зубців, ці суміжні деталі слід замінити разом із тисненими валами, а не повторно встановлювати зношені компоненти, щоб забезпечити тривалий паралельний рух тисненої одиниці.
Стандартна поетапна операція демонтажу для захисту точності конструкції тиснення валків
Посилання на розбирання тиснених валів визначає, чи може хромована поверхня тисненого малюнка та центральний вал підтримувати повну точність, а всі експлуатаційні специфікації узагальнені з тисяч практик післяпродажного обслуговування науково-дослідного відділу національного високотехнологічного підприємства Xinda. Під час ослаблення кріпильних болтів з обох кінців тисненого валу оператори мають використовувати динамометричний ключ із регульованою силою затягування замість звичайних гаєчних ключів і послідовно відкручувати болти з лівого та правого кінців із однаковим моментом, щоб уникнути одностороннього навантаження, яке може викривити суцільний сталевий вал тисненого агрегату для виробництва салфеток. Після демонтажу фіксуючих кілець необхідно підкласти м’які гумові прокладки під обидва кінці валу, після чого повільно витягнути старий тиснений вал горизонтально вздовж напрямних підшипників; забороняється використовувати металеві молотки або гострі металеві інструменти для ударів по корпусу валу, оскільки навіть найменші вм’ятини на тисненому малюнку призведуть до постійних нерівномірних вдавлень на продукції — салфетках. Після вилучення відпрацьованого валу професійні спеціалісти з технічного обслуговування мають провести глибоке очищення та ремонт опорної бази підшипників, напрямних підшипників та поверхні гідравлічного контакту тисненого агрегату для виробництва салфеток. Усі старі мастила, пил паперу та сліди корозії всередині підшипникового відсіку потрібно протерти безворсовою промисловою серветкою, після чого рівномірно нанести харчовий антифрикційний мастильний матеріал, рекомендований машинами Xinda, у кожен зазор підшипника; недостатнє мастило призведе до сухого тертя та аномальних вібрацій тисненого блоку впродовж одного тижня після відновлення виробництва. Для фабрик, що мають кілька комплектів тиснених валів для зміни малюнків, ми рекомендуємо розміщувати демонтовані вали на спеціальних горизонтальних стелажах для зберігання, а не у вертикальній стосі або безпосередньо на підлозі, що ефективно запобігає стисканню й деформації поверхні тисненого малюнка під час зберігання. Наш посібник з післяпродажного обслуговування спеціально виділяє заборонені операції жирним шрифтом для глобальних клієнтів з різних культурних середовищ, а також ми надаємо багатомовні відеоінструкції з експлуатації разом із кожною поставкою тисненого агрегату для виробництва салфеток, щоб знизити частоту помилок під час локального демонтажу операторами за кордоном, які не мають достатнього досвіду роботи з механічними системами.
Авторитетні правила калібрування та встановлення, перевірені експертами з обробки тканин
Багато операторів підприємств з виробництва серветок звертають увагу лише на те, чи можна встановити рельєфні валки на місце, ігноруючи калібрування паралельності та балансу тиску після збирання — це ключовий етап, що забезпечує стабільний рельєфний ефект на машинах для виробництва рельєфних серветок. Пан Гарольд Ґейтс, провідний експерт з обладнання для переробки серветок із понад 30-річним досвідом досліджень у Міжнародній асоціації технологій у галузі серветок TAPPI, опублікував технічну статтю у 2025 році, у якій зазначив, що похибка паралельності між верхнім і нижнім рельєфними валками має бути строго обмежена значенням 0,03 мм, щоб отримувати однорідні м’які рельєфні малюнки на двошарових або тришарових серветках; якщо відхилення від паралельності перевищує допустимі межі, то в окремих ділянках відбувається надмірне притискання, що призводить до розриву волокон серветок, тоді як в інших зонах формуються слабко виражені, нечіткі малюнки, що суттєво підвищує рівень відходів сировини. Усі машини для виробництва рельєфних серветок, що випускаються компанією Xinda, оснащені спеціальними групами регулювальних гвинтів у чотирьох кутах рельєфної рами саме для калібрування паралельності; після того як новий рельєфний валок встановлюють у напрямну й затягують кріпильні болти на обох кінцях із однаковим моментом затягування, техніки повинні за допомогою прецизійного щупа багаторазово вимірювати зазор між двома валками у трьох позиціях — ліворуч, посередині та праворуч — і невеликими коригуваннями регулювальних гвинтів домагаються того, щоб різниця зазорів у всіх точках вимірювання знаходилася в межах допустимої похибки. Після калібрування паралельності гідравлічну систему тиску рельєфування необхідно переналаштувати відповідно до попередньо записаних параметрів ПЛК; спочатку запускають машину на найнижчій холостій швидкості без завантаження серветкового паперу й протягом 10 хвилин безперервно спостерігають, чи валки обертаються синхронно без зміщення чи незвичайних вібрацій, а потім проводять пробне пресування без сировини, щоб перевірити, чи відображене на сенсорному екрані значення тиску відповідає стандартним налаштуванням. Для клієнтів, які замовляють індивідуальні нестандартні машини для виробництва рельєфних серветок із спеціальними валками з унікальними малюнками, наша команда досліджень і розробок додає до них окремий аркуш калібрувальних даних, адаптований до специфікацій індивідуальних валків, щоб уникнути невідповідності параметрів через застосування загальних стандартних налаштувань. Компанія Xinda, як національне підприємство високих технологій, що володіє 34 самостійними патентами, розробила рельєфний блок із інтегрованою синхронною передачею, що зменшує складність калібрування після встановлення порівняно з машинами для виробництва серветок із розділеною передачею, що представлені на ринку, і скорочує загальний час наладки після заміни рельєфного валка майже вдвічі.
Інспекція пробного виробництва після заміни та довгострокові рекомендації щодо технічного обслуговування машини для тиснення салфеток
Після повного розбирання, встановлення та калібрування рельєфних валів необхідно провести стандартизовану перевірку пробного виробництва, щоб переконатися, що машина для виготовлення рельєфного туалетного паперу може працювати безперервно без дефектів, а також розробити довгостроковий план технічного обслуговування для подовження терміну експлуатації нових рельєфних валів. Процес пробного виробництва поділяється на три етапи за швидкістю: холостий пробіг на низькій швидкості, тестування подачі порожнього паперу на середній швидкості та інспекція офіційного виробництва салфеток на повній швидкості. Під час тестування на повній швидкості інспектори з контролю якості випадковим чином відбирають зразки салфеток кожні 10 хвилин для перевірки чіткості рельєфного малюнка, міцності склеювання шарів та наявності подряпин на поверхні; у разі виявлення неоднакової глибини рельєфу в окремих ділянках машину слід на короткий час зупинити й відкоригувати паралельність за допомогою тонких регулювальних гвинтів замість тривалого виробництва з некваліфікованими параметрами, що призведе до прискореного локального зносу рельєфу на валу. Після успішного проходження двогодинного безперервного пробного виробництва без будь-яких дефектів якості технічний персонал з обслуговування повинен повністю заповнити журнал обслуговування машини, вказавши дату заміни валів, модель і специфікацію нового рельєфного валу, значення калібрувальних параметрів та будь-які аномальні умови, виявлені під час розбирання, формуючи відстежувані записи технічного обслуговування, що сприяють подальшому регулярному контролю. Щоб подовжити термін експлуатації рельєфних валів на машині для виготовлення рельєфного туалетного паперу, професійна команда післяпродажного обслуговування компанії Xinda надає цільові рекомендації щодо довгострокового технічного обслуговування, засновані на глобальних виробничих даних заводів: щодня перед вимкненням машини очищати поверхню валів від паперового пилу за допомогою м’якого повітряного продування, один раз на тиждень під час безперервного трьохзмінного виробництва додавати спеціальний мастильний матеріал для підшипників, а раз на місяць проводити повну повторну калібрування паралельності рельєфних валів. Ми також надаємо глобальним клієнтам повний комплект сумісних запасних рельєфних валів та віддалені послуги індивідуального відео-консультування з технічного обслуговування, охоплюючи всі основні ринки, зокрема Близький Схід, Африку, Південну Європу та Південну Америку. Будь-який завод, який стикається з утрудненнями під час заміни валів, може звернутися до нашої багатомовної технічної служби підтримки в будь-який час, забезпечуючи швидке віддалене усунення несправностей без очікування приїзду інженерів на місце, що ефективно скорочує втрати виробничого простою, пов’язані з роботами з заміни рельєфних валів.
Зміст
- Реальний приклад технічного обслуговування на виробництві щодо втрат через неправильну заміну рельєфних валиків
- Професійний стандарт попереднього огляду перед розбиранням машини для тиснення салфеток для обличчя
- Стандартна поетапна операція демонтажу для захисту точності конструкції тиснення валків
- Авторитетні правила калібрування та встановлення, перевірені експертами з обробки тканин
- Інспекція пробного виробництва після заміни та довгострокові рекомендації щодо технічного обслуговування машини для тиснення салфеток
