
 EN
Rzeczywisty przypadek konserwacji z fabryki dotyczący strat spowodowanych nieprawidłową wymianą wałków tłoczących
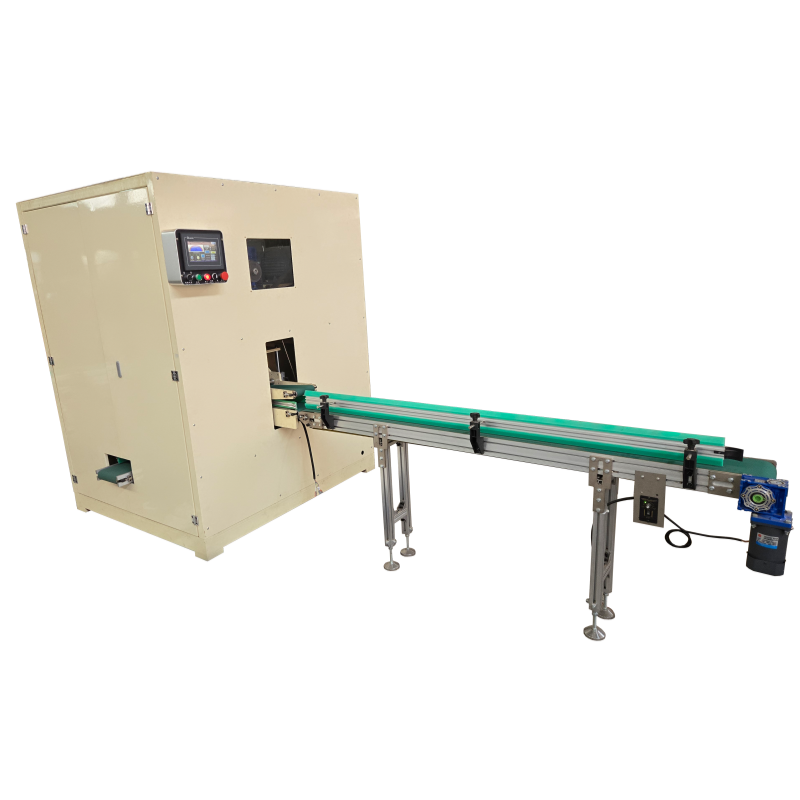
Nasz zespół techniczny serwisowego działu firmy Quanzhou Xinda Machinery w ciągu ostatniej dekady przeprowadził na miejscu instalację i udzielił wsparcia serwisowego ponad 400 fabrykom przetwarzającym papier ręcznikowy w regionach Bliskiego Wschodu, Afryki oraz południowo-wschodniej Europy. Zbieraliśmy również dużą liczbę rzeczywistych przypadków awarii spowodowanych niestandardową wymianą wałków tłoczących w maszynach do tłoczenia papieru ręcznikowego. Jedna z fabryk papieru ręcznikowego w Afryce Wschodniej zakupiła przed dwoma laty naszą w pełni automatyczną maszynę do tłoczenia papieru ręcznikowego sterowaną PLC, przeznaczoną do produkcji wielowarstwowego papieru ręcznikowego z delikatnymi tłoczonymi wzorami kwiatów. Pracownicy serwisowi tej fabryki nie przeszli szkolenia z zakresu standardowych procedur obsługi i samodzielnie wymienili zużyty zestaw wałków tłoczących bez kontaktu z naszymi inżynierami ds. obsługi posprzedażowej. Podczas demontażu użyli siły, aby odkręcić wałek za pomocą stalowych dźwigni, nie oczyścili gniazd łożysk ani nie nałożyli zalecanych smarów przed zamontowaniem nowych wałków, a także pominęli etap kalibracji równoległości po zmontowaniu. W ciągu trzech dni roboczych po wymianie maszyna wykazała szereg poważnych problemów: nieregularna głębokość tłoczenia na gotowym papierze ręcznikowym, częste odchylenia papieru i zapychanie się podczas pracy w wysokich prędkościach, nietypowe metaliczne dźwięki tarcia pochodzące z zespołu tłoczącego oraz widoczne zadrapania na powierzchni nowego, brand-new wałka tłoczącego. Fabryka została zmuszona zawiesić produkcję na dwa pełne zmiany, aby czekać na przybycie naszych techników zagranicznych, którzy przeprowadzili pilną naprawę. Skutkowało to marnotrawieniem prawie 1200 kg surowego papieru ręcznikowego w postaci jumbo oraz bezpośrednimi stratami finansowymi przekraczającymi 8000 USD. Po ponownym wykonaniu całej standardowej procedury wymiany pod kierunkiem naszych inżynierów wszystkie wady tłoczenia zniknęły całkowicie, maszyna wznowiła stabilną, ciągłą produkcję, a przewidywana żywotność nowego wałka tłoczącego osiągnęła zaprojektowane 18 miesięcy. Ten praktyczny przykład konserwacji jednoznacznie pokazuje, że niestandardowy demontaż i montaż kluczowych komponentów, takich jak wałki tłoczące, wiąże się z ogromnymi przestojami i stratami materiałami dla fabryk papieru ręcznikowego; ilustruje również wartość kompleksowego szkolenia operacyjnego oraz zdalnego wsparcia technicznego dostarczanego wraz z naszą maszyną do tłoczenia papieru ręcznikowego.
Profesjonalny standard wstępnej inspekcji przed demontażem maszyny do tłoczenia chusteczek higienicznych
Przed rozpoczęciem jakichkolwiek czynności demontażu wałków tłoczących na maszynie do tłoczenia chusteczek higienicznych należy dokładnie przeprowadzić pełny proces wstępnego sprawdzania zgodnie z instrukcją obsługi opracowaną przez 40-letni zespół badań i rozwoju firmy Xinda, co pozwala uniknąć uszkodzeń wtórnych ramy maszyny, przekładni zębatej oraz powierzchni wałków tłoczących chromowanych. Pierwszym kluczowym elementem kontroli jest całkowite odcięcie zasilania i izolacja energii; operatorzy muszą wyłączyć główny wyłącznik zasilania całej linii produkcyjnej chusteczek higienicznych, zablokować wyłącznik zasilania za pomocą kłódki bezpieczeństwa oraz rozładować pozostałe napięcie w silniku falownika i szafie sterującej PLC, aby zapobiec przypadkowemu uruchomieniu spowodowanemu błędem operacyjnym podczas demontażu. Następnie technicy muszą usunąć całą pozostałą bazową papierową taśmę między górnym a dolnym wałkiem tłoczącym oraz oczyścić komorę tłoczenia z nagromadzonego pyłu papierowego i resztek masy włóknistej przy użyciu miękkiego dmuchawki sprężonego powietrza, ponieważ twarde skrawki papieru mogą zadraszczać precyzyjną warstwę wzoru chromowanego nowych wałków podczas ponownej instalacji. Trzecim krokiem jest zarejestrowanie wszystkich pierwotnych parametrów pracy przechowywanych na ekranie dotykowym maszyny do tłoczenia chusteczek higienicznych, w tym wartości ciśnienia tłoczenia, prędkości pracy linii produkcyjnej, odległości między wałkami tłoczącymi oraz zakresu otwarcia cylindrów hydraulicznych; wszystkie dane powinny zostać zapisane w pamięci PLC maszyny oraz w dzienniku konserwacyjnym na papierze, co zapewnia dokładne odniesienie przy przywracaniu parametrów po wymianie wałków. Profesjonalne dane badawcze mechaniczne opublikowane przez dział TAPPI Tissue Converting wskazują, że ponad 60% niestabilności jakości tłoczenia po wymianie wynika z niezarejestrowania pierwotnych parametrów ciśnienia i odległości między wałkami przed demontażem, a nasza maszyna do tłoczenia chusteczek higienicznych posiada specjalną funkcję migawki parametrów na ekranie HMI właśnie w celu wyeliminowania tego ukrytego problemu, znacznie zmniejszając trudność diagnozowania po wymianie komponentów. Ponadto inspektorzy muszą sprawdzić stopień zużycia tulei łożysk, łańcuchów napędowych oraz przekładni zębatych połączonych z wałkami tłoczącymi; w przypadku stwierdzenia nadmiernego luzu lub korozji powierzchni zębów te części wspólpracujące powinny zostać wymienione razem z wałkami tłoczącymi, a nie powinno się wielokrotnie montować zużytych akcesoriów, aby zagwarantować długotrwałe równoległe działanie zespołu tłoczącego.
Standardowa operacja demontażu krok po kroku w celu ochrony precyzyjnej struktury wałka tłocznego
Link rozłączający wałki tłoczące określa, czy powierzchnia wzoru chromowanego tłoczenia oraz centralna oś wałka mogą zachować pełną precyzję; wszystkie specyfikacje operacyjne zostały opracowane na podstawie tysięcy przypadków serwisu gwarancyjnego i pogwarancyjnego zebranych przez dział badań i rozwoju krajowego przedsiębiorstwa technologii wysokich Xinda. Przy luzowaniu śrub mocujących z obu końców wałka tłoczącego operatorzy muszą używać klucza dynamometrycznego z regulowaną wartością momentu obrotowego zamiast zwykłych kluczy, a śruby należy odkręcać naprzemiennie od lewego i prawego końca z jednakowym momentem obrotowym, aby uniknąć jednostronnego obciążenia, które mogłoby wygiąć maszynową stalową oś wałka tłoczącego w maszynach do produkcji chusteczek higienicznych. Po zdjęciu zamykających pokrywek końcowych należy podłożyć miękkie gumowe podkładki amortyzujące pod oba końce osi wałka, po czym powoli przesunąć stary wałek tłoczący poziomo wzdłuż szyn ślizgowych łożysk; zabrania się uderzania ciała wałka młotkiem metalowym lub ostrymi narzędziami metalowymi, ponieważ nawet najmniejsze wgłębienia na powierzchni wzoru tłoczenia spowodują trwałe, nieregularne wgniecia na produkowanych chusteczkach higienicznych. Po usunięciu zużytego wałka specjalistyczny personel serwisowy powinien przeprowadzić gruntowne czyszczenie i przegląd bazy łożysk, szyn ślizgowych oraz powierzchni kontaktowych hydraulicznych w maszynach do produkcji chusteczek higienicznych z tłoczeniem. Wszelki zużyty smar, kurz papierowy oraz plamy rdzy wewnątrz komory łożysk należy starannie usunąć za pomocą przemysłowej, bezwłóknistej tkaniny, a następnie równomiernie nanieść smar odporny na zużycie przeznaczony do zastosowań spożywczych, zalecany przez firmę Xinda Machinery, do każdej szczeliny łożyska; niedostateczne smarowanie prowadzi do tarcia suchego i nietypowych drgań zespołu tłoczącego już w ciągu tygodnia po wznowieniu produkcji. Dla zakładów wyposażonych w kilka zestawów wałków tłoczących do szybkiej zmiany wzorów zalecamy umieszczanie rozmontowanych wałków na specjalnych poziomych stojakach magazynowych zamiast stosowania pionowego układania jeden na drugim lub bezpośredniego umieszczania na podłodze – zapobiega to uciskaniu i deformacji powierzchni wzoru tłoczenia podczas przechowywania. Nasza instrukcja serwisowa zawiera szczególne oznaczenie zakazanych czynności pogrubioną czcionką, co ma na celu wspieranie klientów z różnych środowisk kulturowych na całym świecie; ponadto do każdej dostawy maszyny do produkcji chusteczek higienicznych z tłoczeniem dołączamy wielojęzyczne wideoinstrukcje obsługi, mające na celu zmniejszenie liczby błędów popełnianych przez zagranicznych operatorów podczas lokalnej demontażu, zwłaszcza tych, którzy nie posiadają bogatego doświadczenia mechanicznego.
Autorytatywne zasady kalibracji i instalacji zweryfikowane przez ekspertów branży przetwarzania tkanki
Wielu operatorów maszyn do produkcji chusteczek papierowych zwraca uwagę wyłącznie na to, czy wałki wzorujące można zamontować w odpowiednim miejscu, lekceważąc jednak kalibrację równoległości i zrównoważenia nacisku po montażu – jest to kluczowy etap zapewniający stabilny efekt wzorowania w maszynach do wzorowania chusteczek. Pan Harold Gates, starszy ekspert ds. wyposażenia do przetwórstwa papieru, z ponad 30-letnim doświadczeniem badawczym w ramach Międzynarodowej Stowarzyszenia Technologii Papieru TAPPI, opublikował w 2025 r. artykuł techniczny, w którym stwierdził, że błąd równoległości między górnym a dolnym wałkiem wzorującym musi być kontrolowany w zakresie ±0,03 mm, aby uzyskać jednolite, miękkie wzory na chusteczkach dwu- lub trójwarstwowych; przekroczenie tego zakresu powoduje częściowe nadciśnienie, które rozrywa włókna papieru, podczas gdy w innych obszarach powstają płytkie i nieczytelne wzory, co znacznie podnosi wskaźnik zużycia surowca. Wszystkie maszyny do wzorowania chusteczek produkowane przez Xinda są wyposażone w specjalne zestawy śrub do precyzyjnej regulacji w czterech narożnikach ramy wzorującej, przeznaczone właśnie do kalibracji równoległości; po wsunięciu nowego wałka wzorującego w prowadnice i dokręceniu śrub blokujących na obu końcach z jednakowym momentem obrotowym, technicy muszą wielokrotnie mierzyć szczelinę pomiędzy wałkami za pomocą precyzyjnego miernika szczelin w trzech punktach: po lewej, w środku i po prawej stronie, oraz delikatnie regulować śruby do precyzyjnej regulacji, aż różnica pomiarów we wszystkich punktach znajdzie się w dopuszczalnym zakresie tolerancji. Po zakończeniu kalibracji równoległości należy zresetować hydrauliczny system nacisku wzorującego zgodnie z wcześniejszo zapisanymi parametrami PLC; maszynę należy uruchomić przy najniższej prędkości jałowej bez załadunku papieru i obserwować przez 10 minut ciągłej pracy, czy oba wałki obracają się synchronicznie, bez przesunięć ani nietypowych drgań, a następnie przeprowadzić test ciśnienia bez surowca, aby sprawdzić, czy wartość ciśnienia wyświetlana na ekranie dotykowym zgadza się z ustawieniem standardowym. Dla klientów zakupujących niestandardowe maszyny do wzorowania chusteczek z wałkami wzorującymi o specjalnych wzorach, nasz zespół badań i rozwoju dostarcza wyłączny arkusz danych kalibracyjnych dopasowany do specyfikacji zamówionych wałków, eliminując ryzyko niezgodności parametrów wynikającej z zastosowania uniwersalnych ustawień standardowych. Xinda, jako krajowe przedsiębiorstwo technologii wysokich, posiadające 34 niezależne patenty, zaprojektowało moduł wzorujący z zintegrowaną strukturą napędu synchronicznego, co zmniejsza trudność kalibracji po instalacji w porównaniu z maszynami do przetwórstwa papieru z rozdzielonym napędem dostępnych na rynku oraz skraca całkowity czas uruchamiania po wymianie wałka wzorującego o prawie połowę.
Inspekcja próbnej produkcji po wymianie oraz sugestie dotyczące długoterminowej konserwacji maszyny do tłoczenia chusteczek higienicznych
Po pełnym demontażu, instalacji i kalibracji walców tłoczonych wymagana jest standaryzowana kontrola próbnego produkcji w celu potwierdzenia, że maszyna do tłoczenia chusteczek higienicznych może pracować bez przerwy bez wad, oraz opracowania długoterminowego planu konserwacji przedłużającego cykl użytkowania nowych walców tłoczonych. Proces próbnego produkcji dzieli się na trzy etapy prędkościowe: bieg jałowy niską prędkością, test podawania papieru bez papieru średnią prędkością oraz kontrola formalnej produkcji chusteczek pełną prędkością. Podczas testu pełną prędkością inspektorzy jakości co 10 minut losowo pobierają próbki chusteczek w celu sprawdzenia wyraźności wzoru tłoczenia, szczelności sklejenia warstw oraz wad powierzchniowych takich jak zadrapania; w przypadku niejednolitej głębokości tłoczenia w lokalnych obszarach należy lekko zatrzymać maszynę i ponownie dostosować śruby precyzyjnej równoległości zamiast długotrwałej produkcji z niezgodnymi parametrami, co przyspieszy lokalny zużycie wzorów walców tłoczonych. Po pomyślnym zakończeniu 2-godzinnego ciągłego próbnego produkcji bez jakichkolwiek wad jakościowych personel konserwacyjny powinien kompletnie wypełnić dziennik konserwacji maszyny, rejestrując datę wymiany walców, specyfikację modelową nowych walców tłoczonych, wartości parametrów kalibracji oraz nieprawidłowości wykryte podczas demontażu, tworząc śledzone rekordy konserwacji ułatwiające późniejsze regularne przeglądy. Aby przedłużyć żywotność walców tłoczonych w maszynie do tłoczenia chusteczek higienicznych, profesjonalny zespół serwisowy Xinda przedstawia celowe długoterminowe zalecenia konserwacyjne połączone z danymi produkcyjnymi z fabryk na całym świecie: codziennie przed zatrzymaniem maszyny czyścić kurz papierowy z powierzchni walców miękkim urządzeniem dmuchającym powietrzem, raz w tygodniu uzupełniać specjalny smar łożyskowy podczas ciągłej trzyzmianowej produkcji oraz raz na miesiąc przeprowadzać pełną rekalicibrację równoległości walców tłoczonych. Zapewniamy również globalnym klientom kompletny zestaw pasujących zapasowych walców tłoczonych oraz zdalne jednoosobowe wideoinstrukcje konserwacyjne, obejmujące wszystkie główne rynki włącznie z Bliskim Wschodem, Afryką, Południowo-Wschodnią Europą i Ameryką Południową. Każda fabryka napotykająca trudności z wymianą walców może w dowolnym momencie skontaktować się z naszym wielojęzycznym zespołem wsparcia technicznego, realizując szybkie zdalne rozwiązywanie problemów bez oczekiwania na inżynierów na miejscu, efektywnie ograniczając niepotrzebne straty czasu przestoju produkcyjnego spowodowane pracami wymiany walców tłoczonych.
Spis treści
- Rzeczywisty przypadek konserwacji z fabryki dotyczący strat spowodowanych nieprawidłową wymianą wałków tłoczących
- Profesjonalny standard wstępnej inspekcji przed demontażem maszyny do tłoczenia chusteczek higienicznych
- Standardowa operacja demontażu krok po kroku w celu ochrony precyzyjnej struktury wałka tłocznego
- Autorytatywne zasady kalibracji i instalacji zweryfikowane przez ekspertów branży przetwarzania tkanki
- Inspekcja próbnej produkcji po wymianie oraz sugestie dotyczące długoterminowej konserwacji maszyny do tłoczenia chusteczek higienicznych
