
 EN
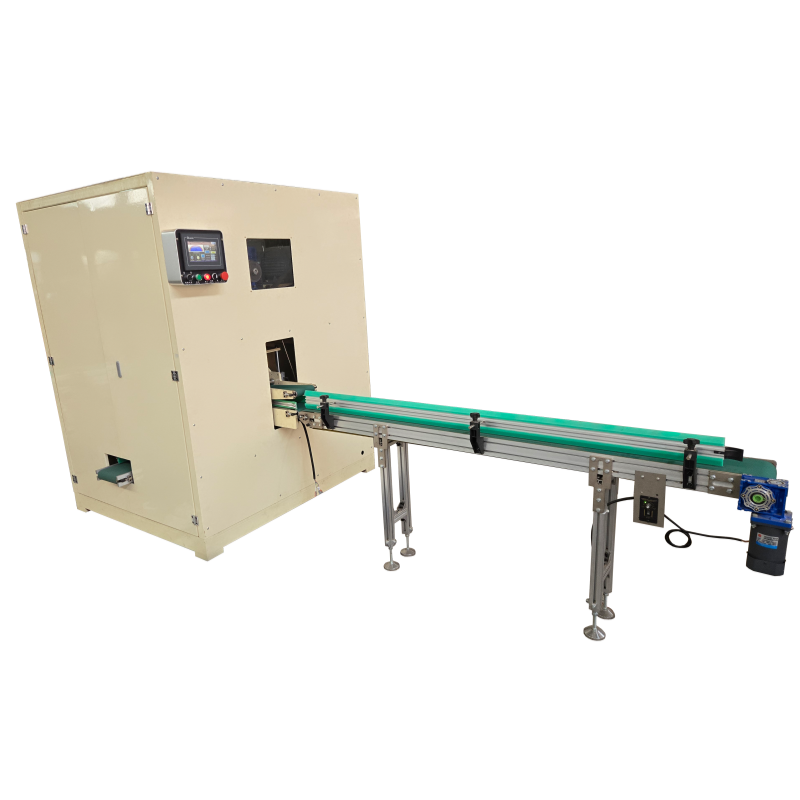
Skutočný prípad údržby z výrobnej prevádzky o stratách spôsobených nesprávnou výmenou reliéfnych valčekov
Náš technický servisný tím z firmy Quanzhou Xinda Machinery poskytol na mieste inštaláciu a údržbové pokyny viac ako 400 továrnám na spracovanie papierových výrobkov v Strednom východe, Afrike a juhovýchodnej Európe počas posledného desaťročia a nahromadil veľké množstvo skutočných prípadov porúch spôsobených neštandardnou výmenou reliéfnych valčekov na strojoch na reliéfne potlačovanie tvárových ubriek. Jedna továreň na výrobu papierových výrobkov v východnej Afrike si pred dvoma rokmi zakúpila náš plne automatický PLC riadený stroj na reliéfne potlačovanie tvárových ubriek na výrobu viacvrstvových tvárových ubriek s jemnými reliéfnymi vzormi kvetov. Údržbový personál továrne nemal štandardizované školenie v oblasti prevádzky a bez kontaktu s našimi inžiniermi technickej podpory požadovanej po predaji vykonal výmenu opotrebovaného kompletu reliéfnych valčekov sám. Pri demontáži použili brutálnu silu a kovovými pákami odlepili hriadeľ valčeka, pred inštaláciou nových valčekov nepočistili ložiskové sedlá ani nepridali určené mazivá a po montáži preskočili krok kalibrácie paralelnosti. Do troch pracovných dní po výmene sa objavila séria vážnych problémov: nerovnomerná hĺbka reliéfu na hotových tvárových ubrikách, časté odchyľovanie a zasekanie papiera pri vysokorýchlostnej prevádzke, abnormálne kovové trenie z jednotky na reliéfne potlačovanie a zreteľné poškrabania na povrchu úplne nového reliéfneho valčeka. Továreň bola nútená pozastaviť výrobu počas dvoch plných smien, kým sa naši technici zahraničného servisu stihli rýchlo dostať na miesto a vykonať komplexnú opravu, čo viedlo k odpadu takmer 1 200 kg surového veľkého roláku papiera a priamym ekonomickým stratám vo výške viac ako 8 000 USD. Po opätovnom prevedení celého štandardizovaného postupu výmeny pod vedením našich inžinierov všetky defekty reliéfu úplne zmizli, stroj obnovil stabilnú nepretržitú výrobu a predpokladaná životnosť nového reliéfneho valčeka dosiahla 18 mesiacov, ako bolo pôvodne navrhnuté. Tento praktický prípad údržby jasne ilustruje, že nepravidelná demontáž a inštalácia kľúčových komponentov, ako sú reliéfne valčeky, spôsobuje veľké výpadky výroby a materiálne straty továrnám na výrobu papierových výrobkov, a zároveň ukazuje hodnotu komplexného operačného školenia a diaľkovej technickej podpory, ktoré ponúkame spolu so strojom na reliéfne potlačovanie tvárových ubriek.
Profesionálny štandard predmontážnej kontrolnej prehliadky pre stroj na reliéfne tlačenie toaletného papiera
Pred začatím akéhokoľvek demontážneho kroku vysokého tlačenia valčekov na stroji na výrobu tvárnych papierov s vysokým tlačením je potrebné prísne dodržať úplný predbežný kontrolný postup podľa prevádzkovej príručky vypracovanej 40-ročným výskumným a vývojovým tímom spoločnosti Xinda, čo umožňuje predísť sekundárnym poškodeniam rámca stroja, prenosového ozubeného kolesa a chrómovanej povrchovej vrstvy valčekov na vysoké tlačenie. Prvou kľúčovou položkou kontroly je úplné odpojenie od napájania a izolácia energie; obsluha musí vypnúť hlavný vypínač napájacího rozvádzača celej linky na výrobu papierov, uzamknúť vypínač napájania bezpečnostným závesom a vybíjanie zvyškového napätia frekvenčného meniča a riadiaceho rozvádzača PLC, aby sa zabránilo náhodnému štartu spôsobenému nesprávnym ovládaním počas demontáže. Ďalej technici musia vyprázdniť celý zvyšný základný papier medzi horným a dolným valčekom na vysoké tlačenie a odstrániť nahromadený papierový prach a zvyšky buničiny z dutiny na vysoké tlačenie pomocou mäkkých nástrojov na fúkanie stlačeným vzduchom, pretože tvrdé zvyšky papiera môžu poškrabať presnú chrómovanú vzorovú vrstvu nových valčekov pri opätovnej inštalácii. Tretím krokom je zaznamenať všetky pôvodné prevádzkové parametre uložené na dotykovom displeji stroja na výrobu tvárnych papierov s vysokým tlačením, vrátane hodnoty tlaku vysokého tlačenia, rýchlosti prevádzky linky, vzdialenosti medzi valčekmi a rozsahu otvorenia hydraulického valca; všetky údaje sa musia zálohovať v pamäti PLC stroja a v papierovej údržbovej dokumentácii, čo poskytuje presný referenčný základ pre obnovu parametrov po výmene valčekov. Odborné mechanické výskumné údaje vydané oddelením TAPPI Tissue Converting uvádzajú, že viac ako 60 % nestability kvality vysokého tlačenia po výmene má za príčinu nedostatočné zaznamenanie pôvodných hodnôt tlaku a vzdialenosti medzi valčekmi pred demontážou, a náš stroj na výrobu tvárnych papierov s vysokým tlačením má na HMI displeji špeciálne funkciu snímku parametrov práve na tento skrytý problém, čím sa výrazne zníži obtiažnosť ladenia po výmene komponentov. Okrem toho kontrolori musia skontrolovať stupeň opotrebenia ložiskových pouzder, prenosových reťazí a synchronných ozubených kolies spojených s valčekmi na vysoké tlačenie; ak sa zistí nadmerná vůľa alebo korózia povrchu zubov, tieto súčasti sa musia vymeniť spolu s valčekmi na vysoké tlačenie namiesto opätovného montážneho použitia opotrebovaných príslušenstiev, aby sa zabezpečil dlhodobý paralelný chod jednotky na vysoké tlačenie.
Štandardný postupného rozoberania na ochranu presnej štruktúry vytlačovacieho valčeka
Spojovací uzol na demontáž reliéfnych valčekov určuje, či sa povrch reliéfnej chrómovej vrstvy a stredová nábojová os valčeka môžu udržať úplnú presnosť; všetky prevádzkové špecifikácie boli zhrnuté z tisícov praxí po predajnej údržby z výskumného a vývojového oddelenia národného vysokotechnologického podniku Xinda. Pri uvoľňovaní upevňovacích skrutiek na oboch koncoch reliéfneho valčeka musia operátori použiť krútiakový kľúč s nastaviteľnou hodnotou krútiaceho momentu namiesto bežných kľúčov a skrutky uvoľňovať striedavo z ľavého a pravého konca rovnakým krútiacim momentom, aby sa zabránilo jednostrannému zaťaženiu, ktoré by mohlo ohnúť pevnú oceľovú nábojovú os reliéfneho stroja na tvárny papier. Po odstránení uzatváracích kryciek je potrebné pod oba konce nábojovej osi umiestniť mäkké gumové podložky a potom pomaly vytiahnuť starý reliéfny valček vodorovne pozdĺž vedenia ložiskového posuvného zariadenia; zakázané je používať kovové kladivá alebo ostré kovové nástroje na úder do telesa valčeka, pretože malé vrtáky na reliéfnom vzore spôsobia trvalé nerovnomerné vtlačenia na výrobkoch z tvárneho papiera. Po vybratí odpadového valčeka by odborní pracovníci údržby mali vykonať hlbokú čistku a komplexnú údržbu ložiskového základu, posuvného vedenia a hydraulického kontaktového povrchu reliéfneho stroja na tvárny papier. Všetok starý mazivo, papierový prach a hrdzové škvrny vo vnútri ložiskového priestoru je potrebné odstrániť pomocou priemyselného bezvláknového hadru a potom rovnomerne nanesiť potravinové protiopotrebové mazivo určené firmou Xinda do každého medzery medzi ložiskami; nedostatočné mazanie spôsobí suché trenie a nezvyčajné vibrácie reliéfneho modulu už počas prvého týždňa po obnove výroby. Pre továrne vybavené viacerými sadami reliéfnych valčekov na výmenu vzorov odporúčame umiestniť demontované valčeky na špeciálne vodorovné skladovacie regály namiesto zvislého skladovania alebo priameho umiestnenia na zemi, čo účinne zabráni stlačeniu a deformácii reliéfneho vzorového povrchu počas skladovania. Náš technický manuál pre servisné služby špeciálne označuje zakázané operácie tučným písmom pre globálnych zákazníkov z rôznych kultúrnych prostredí a spolu s každou dodávkou reliéfneho stroja na tvárny papier distribuujeme aj video návody na obsluhu v viacerých jazykoch, čím znížime chybovosť montážnych prác na mieste pre zahraničných operátorov bez rozsiahlej mechanickej skúsenosti.
Autoritatívne pravidlá kalibrácie a inštalácie overené odborníkmi z priemyslu spracovania tkanív
Mnoho prevádzkovateľov závodov na výrobu papierových šatiek sa zameriava len na to, či sa reliéfne valčeky dajú namontovať na svoje miesto, avšak ignorujú kalibráciu rovnobežnosti a vyváženia tlaku po montáži, čo je kľúčový krok zabezpečujúci stabilný reliéfny efekt na strojoch na výrobu reliéfnych tvárnych šatiek. Pán Harold Gates, vysoko kvalifikovaný odborník na vybavenie pre spracovanie papierových šatiek s viac ako 30-ročnou výskumnou skúsenosťou v rámci Medzinárodnej asociácie technológií pre papierové šatky TAPPI, v roku 2025 publikoval technický článok, v ktorom upozornil, že chyba rovnobežnosti medzi horným a dolným reliéfnym valčekom musí byť udržiavaná v rozmedzí 0,03 mm, aby sa dosiahli rovnomerne mäkké reliéfne vzory na dvojvrstvových alebo trojvrstvových tvárnych šatkách; ak sa odchýlka rovnobežnosti presiahne stanovené limity, v niektorých oblastiach dochádza k nadmernému stlačeniu, čo spôsobuje trhnutie vlákien papierovej šatky, zatiaľ čo v iných oblastiach vznikajú ploché a nejasné vzory, čím sa výrazne zvyšuje miera odpadu surovín. Všetky stroje na výrobu reliéfnych tvárnych šatiek vyrábané spoločnosťou Xinda majú v štyroch rohoch reliéfneho rámu špeciálne predpäté skupiny jemných nastavovacích skrutiek určené práve na kalibráciu rovnobežnosti; po vsunutí nového reliéfneho valčeka do vedenia a utiahnutí uzamkávacích skrutiek na oboch koncoch rovnakým krútiacim momentom technici používajú presný tenký merací cíp na opakované meranie vzdialenosti medzi dvoma valčekmi v troch pozíciách – vľavo, v strede a vpravo – a jemne upravujú nastavovacie skrutky, kým rozdiel vzdialeností vo všetkých meraných bodoch nepresiahne povolenú toleranciu. Po kalibrácii rovnobežnosti je potrebné hydraulický systém reliéfneho tlaku znova nastaviť podľa predtým zaznamenaných parametrov PLC; stroj sa najprv spustí na najnižšej nezaťaženej otáčkovej rýchlosti bez papierovej šatky a počas 10 minút sa sleduje, či sa oba valčeky otáčajú synchronne bez posunu alebo nezvyčajných vibrácií, následne sa vykoná test tlaku bez suroviny (tzv. prázdny tlakový test), aby sa overilo, či hodnota tlaku zobrazená na dotykovom displeji zodpovedá štandardnému nastaveniu. Pre zákazníkov, ktorí zakúpia individuálne prispôsobené nestandardné stroje na výrobu reliéfnych tvárnych šatiek so špeciálnymi reliéfnymi valčekmi, náš výskumný a vývojový tím prikladá exkluzívny kalibračný list, ktorý zodpovedá špecifikáciám prispôsobených valčekov, čím sa zabráni nesúladu parametrov spôsobenému univerzálnym štandardným nastavením. Spoločnosť Xinda, ktorá je národnou vysokotechnologickou firmou držiacou 34 samostatných patentov, navrhla reliéfny modul s integrovanou štruktúrou synchronného prenosu, čo znižuje náročnosť kalibrácie po inštalácii v porovnaní so strojmi na výrobu papierových šatiek s rozdeleným prenosom dostupnými na trhu a skracuje celkový čas ladenia po výmene reliéfneho valčeka takmer o polovicu.
Inšpekcia skúšobnej výroby po výmene a odporúčania na dlhodobú údržbu pre stroj na reliéfne potlačovanie tvárových ubrouskov
Po dokončení úplnej demontáže, inštalácie a kalibrácie reliéfnych valcov je vyžadovaná štandardizovaná skúšobná výroba na potvrdenie, že stroj na výrobu reliéfnej toaletnej papierovej výrobky môže nepretržite bežať bez chýb, a zároveň sa musí vytvoriť dlhodobý plán údržby na predĺženie životnosti nových reliéfnych valcov. Proces skúšobnej výroby sa delí na tri rýchlostné stupne: pomalý chod bez záťaže, stredná rýchlosť s testom podávania prázdneho papiera a oficiálna kontrola výroby toaletného papiera pri plnej rýchlosti. Počas testu pri plnej rýchlosti kvalitní inšpektori náhodne odberajú vzorky toaletného papiera každých 10 minút na kontrolu jasnosti reliéfneho vzoru, pevnosti spojenia vrstiev a poškodení povrchu v podobe škrabov; ak sa v lokálnych oblastiach objaví nejednotná hĺbka reliéfu, stroj sa krátko zastaví, aby sa znova nastavili jemné paralelné skrutky, namiesto dlhodobej výroby s nevyhovujúcimi parametrami, čo by urýchlilo lokálne opotrebovanie reliéfneho vzoru na valcoch. Po úspešnom prebehu 2-hodinovej nepretržitej skúšobnej výroby bez akýchkoľvek chýb kvality musia pracovníci zodpovední za údržbu úplne vyplniť denník údržby stroja, pričom zaznamenajú dátum výmeny valcov, typové označenie nového reliéfneho valca, hodnoty kalibračných parametrov a akékoľvek nezvyčajné stavy zistené počas demontáže, čím vzniknú stopovateľné záznamy o údržbe, vhodné pre neskoršie pravidelné kontroly. Na predĺženie životnosti reliéfnych valcov na stroji na výrobu reliéfnej toaletnej papierovej výrobky profesionálny tím Xinda pre servis po predaji poskytuje cieľové dlhodobé odporúčania pre údržbu, ktoré sú založené na globálnych výrobných dátach z tovární: pred každým vypnutím stroja sa povrch valcov čistí mäkkým prúdom vzduchu na odstránenie papierového prachu, počas nepretržitej trojzmennej výroby sa jednou týždenne dopĺňa špeciálny mazivo pre ložiská a raz mesačne sa vykoná úplná opätovná kalibrácia paralelnosti reliéfnych valcov. Okrem toho poskytujeme globálnym zákazníkom komplexný súbor náhradných reliéfnych valcov a diaľkové individuálne video služby pre údržbu, ktoré pokrývajú všetky hlavné trhy vrátane Stredného východu, Afriky, juhovýchodnej Európy a Južnej Ameriky. Akákoľvek továreň, ktorá má problémy s výmenou valcov, môže kedykoľvek kontaktovať náš viacjazyčný technický podporný tím, čím sa dosiahne rýchla diaľková diagnostika bez nutnosti čakať na technikov na mieste a efektívne sa znížia nepotrebné straty výrobného výpadku spôsobené výmenou reliéfnych valcov.
Obsah
- Skutočný prípad údržby z výrobnej prevádzky o stratách spôsobených nesprávnou výmenou reliéfnych valčekov
- Profesionálny štandard predmontážnej kontrolnej prehliadky pre stroj na reliéfne tlačenie toaletného papiera
- Štandardný postupného rozoberania na ochranu presnej štruktúry vytlačovacieho valčeka
- Autoritatívne pravidlá kalibrácie a inštalácie overené odborníkmi z priemyslu spracovania tkanív
- Inšpekcia skúšobnej výroby po výmene a odporúčania na dlhodobú údržbu pre stroj na reliéfne potlačovanie tvárových ubrouskov
