
 EN
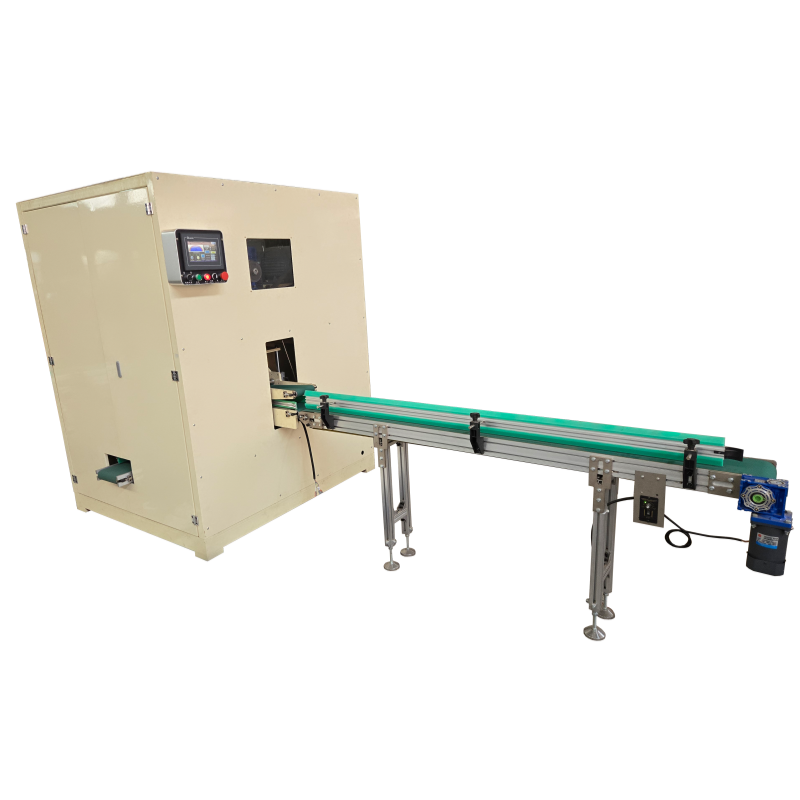
Yanlış Kabartma Silindiri Değişimi Kaynaklı Kayıplarla İlgili Gerçek Fabrika Bakım Örneği
Quanzhou Xinda Machinery'den teknik servis ekibimiz, son on yıl içinde Orta Doğu, Afrika ve Güneydoğu Avrupa'daki 400'ü aşkın dokuma işleyici fabrikaya saha kurulumu ve bakım rehberliği sağlamıştır; ayrıca, yüz kağıdı embos makinesinde embos silindirlerinin standart dışı değiştirilmesi nedeniyle oluşan gerçek arıza vakaları hakkında büyük bir birikime sahibiz. Doğuda bir Afrika ülkesindeki bir dokuma üreticisi, iki yıl önce çok katmanlı, ince çiçek desenli yüz kağıdı üretmek amacıyla tam otomatik PLC kontrollü embos yüz kağıdı makinesimizi satın almıştır. Fabrikanın bakım personeli standartlaştırılmış işlem eğitimi almamış ve satış sonrası mühendislerimizle iletişime geçmeden aşınmış bir embos silindiri takımını kendi başlarına değiştirmiştir. Silindir milini sökerken çelik kırıcılarla zor kullanmış, yeni silindirleri takmadan önce yatakların temizlenmesini ve belirlenen yağlayıcıların uygulanmasını ihmal etmiş ve montajdan sonra paralellik kalibrasyonunu atlamıştır. Değişimden sonraki üç iş günü içinde makine ciddi sorunlar yaşamıştır: bitmiş yüz kağıdında eşit olmayan embos derinliği, yüksek hızda çalışırken sık sık kağıt sapması ve tıkanma, embos ünitesinden anormal metal sürtünme gürültüsü ve tamamen yeni olan embos silindirinin yüzeyinde açıkça görülen çizikler. Fabrika, üretimini iki tam vardiya boyunca durdurmak zorunda kalmış ve onarıma yetişebilmek için yurt dışından teknik personelimizin acil olarak gelmesini beklemiştir; bu durum yaklaşık 1.200 kilogram ham jumbo kağıt israfına ve doğrudan 8.000 ABD dolarından fazla ekonomik kayba yol açmıştır. Mühendislerimizin rehberliğinde tam standart değiştirme işlemi tekrar uygulandıktan sonra tüm embos kusurları tamamen ortadan kalkmış, makine kararlı ve sürekli üretimine devam etmiş ve yeni embos silindirinin ömrünün tasarım gereği 18 ay olacağı tahmin edilmiştir. Bu pratik bakım örneği, embos silindirleri gibi temel bileşenlerin standart dışı sökülüp takılmasının dokuma fabrikalarına büyük ölçüde üretim kesintisi ve malzeme kaybı getireceğini açıkça göstermektedir; aynı zamanda embos yüz kağıdı makinemizle uyumlu tam kapsamlı işlem eğitimi ve uzaktan teknik destek hizmetlerinin değerini de ortaya koymaktadır.
Kabartmalı Yüz Kağıdı Makinesi İçin Profesyonel Ön Montaj Öncesi İnceleme Standardı
Yüz kağıdı kabartma makinesindeki kabartma silindirlerinin herhangi bir söküm işlemine başlamadan önce, Xinda’nın 40 yıllık AR-GE ekibi tarafından hazırlanan işletme kılavuzuna tam olarak uyularak kapsamlı bir ön kontrol işlemi gerçekleştirilmelidir; bu işlem, makine çerçevenin, iletim dişlisinin ve krom kaplı kabartma silindiri yüzeyinin ikincil hasar görmesini önler. İlk temel kontrol maddesi, tam güç kesimi ve enerji izolasyonudur; operatörler, tüm kağıt üretim hattının ana güç panosundaki şalteri kapatmalı, güç kaynağının şalterini güvenlik tokasıyla kilitlemeli ve frekans dönüştürücülü motor ile PLC kontrol panosundaki arta kalan gerilimi boşaltmalıdırlar; böylece söküm sırasında yanlışlıkla yapılan işlemler nedeniyle kazara çalıştırılma riski ortadan kaldırılır. Daha sonra teknisyenler, üst ve alt kabartma silindirleri arasındaki tüm kalan yüz kağıdı hamurunu boşaltmalı, kabartma odasında biriken kağıt tozunu ve hamur artıklarını basınçlı hava ile yumuşak üfleme araçları kullanarak temizlemelidir; çünkü sert kağıt parçaları, yeni silindirlerin yeniden montajı sırasında hassas krom desen katmanını çizgileyebilir. Üçüncü adım, yüz kağıdı kabartma makinesinin dokunmatik ekranında kayıtlı olan tüm orijinal çalışma parametrelerini kaydetmektir; bu parametreler arasında kabartma basıncı değeri, üretim hattı çalışma hızı, silindirler arası açıklık mesafesi ve hidrolik silindirin açılış aralığı yer alır; tüm bu veriler, makinenin PLC belleğine ve kağıt bakım günlüğüne yedeklenmelidir; bu da silindir değişimi sonrası parametrelerin doğru şekilde geri yüklenmesi için güvenilir bir referans sağlar. TAPPI Kağıt Dönüştürme Departmanı tarafından yayınlanan profesyonel mekanik araştırma verileri, silindir değişimi sonrasında ortaya çıkan kabartma kalitesindeki istikrarsızlıkların %60’tan fazlasının söküm öncesinde orijinal basınç ve açıklık parametrelerinin kaydedilmemesinden kaynaklandığını göstermektedir; bu gizli sorunu önlemek amacıyla yüz kağıdı kabartma makinemiz, HMI ekranında özel olarak bir parametre anlık görüntüsü (snapshot) fonksiyonu içerir ve bu özellik bileşen değişimi sonrası ayarlama zorluğunu büyük ölçüde azaltır. Ayrıca, denetçiler kabartma silindirlerine bağlı yatakların gövdesi, iletim zincirleri ve senkron dişlilerin aşınma derecesini de kontrol etmelidir; aşırı boşluk veya diş yüzeyinde korozyon tespit edilirse, bu eşleşen parçalar kabartma silindirleriyle birlikte değiştirilmeli, aşınmış aksesuarların tekrar tekrar takılması yerine, kabartma ünitesinin uzun süreli paralel çalışmasını sağlamak için bütünsel bir değişim yapılmalıdır.
Kabartma Silindiri Hassas Yapısını Korumak İçin Adım Adım Standart Parçalama İşlemi
Kabartma silindirlerinin sökülme bağlantısı, krom kaplı kabartma desen yüzeyi ile silindir merkez mili arasında tam hassasiyetin korunup korunamayacağını belirler; tüm işlem spesifikasyonları, Xinda’nın ulusal yüksek teknoloji girişimi olan Ar-Ge departmanının binlerce satış sonrası bakım uygulamasından özetlenmiştir. Kabartma silindirinin her iki ucundaki sabitleme cıvatalarını gevşetirken operatörler, sıradan anahtarlar yerine ayarlanabilir tork değerine sahip bir tork anahtarı kullanmak zorundadır ve cıvataları soldan ve sağdan eşit torkla sırayla çözerek tek taraflı gerilimin kabartmalı yüz kağıdı makinesinin sağlam çelik silindir milini bükmesini önlemelidir. Kilitleme uç kapakları çıkarıldıktan sonra, eski kabartma silindirini yatak kaydırma rayı boyunca yatay olarak yavaşça dışarı kaydırmadan önce, silindir milinin her iki ucunun altına yumuşak kauçuk tampon blokları yerleştirilmelidir; metal çekicin veya keskin metal aletlerin silindir gövdesine vurulması kesinlikle yasaktır çünkü kabartma deseninde oluşan küçük çukurlar, yüz kağıdı ürünlerinde kalıcı ve düzensiz çöküntülere neden olur. Atık silindir çıkarıldıktan sonra, profesyonel bakım personeli, kabartmalı yüz kağıdı makinesinin yatak tabanı, kaydırma rayı ve hidrolik basınç temas yüzeyi üzerinde derin temizlik ve tamirat işlemleri gerçekleştirmelidir. Yatak odası içindeki tüm eski yağ, kağıt tozu ve pas lekesi, parçacık içermeyen endüstriyel bezle temizlenmeli; ardından her yatak boşluğuna Xinda makinaları tarafından belirlenen gıda sınıfı aşınmaya dayanıklı yağ, eşit şekilde enjekte edilmelidir; yetersiz yağlama, üretim yeniden başlandıktan bir hafta içinde kabartma ünitesinde kuru sürtünmeye ve anormal titreşime yol açar. Desen değiştirme amacıyla birden fazla kabartma silindiri kullanan fabrikalar için, sökülen silindirlerin dikey istiflenmesi veya doğrudan zemin üzerine konulması yerine özel yatay depolama rafına yerleştirilmesini öneriyoruz; bu yöntem, depolama sırasında kabartma desen yüzeyinin sıkışması ve deformasyona uğramasını etkili bir şekilde önler. Satış sonrası teknik kılavuzumuz, kültürel arka planları farklı küresel müşteriler için yasaklanan işlemlerin kalın yazıyla işaretlenmesini içerir; ayrıca her kabartmalı yüz kağıdı makinesi sevkında çok dilli video işlem eğitimleri de dağıtılmaktadır ki bu da mekanik deneyimi sınırlı olan yabancı operatörlerin sahada sökme işlemlerinde yapabileceği hata oranını azaltmaya yardımcı olur.
Doku İşleme Endüstrisi Uzmanları Tarafından Doğrulanmış Yetkili Kalibrasyon ve Kurulum Kuralları
Birçok doku bitkisi operatörü, kabartma silindirlerinin yerine takılıp takılamayacağına dikkat ederken, montaj sonrası paralellik ve basınç dengesi kalibrasyonunu göz ardı eder; bu da kabartmalı yüz kağıdı makinesinin kararlı kabartma etkisini sağlamak için temel adımdır. Uluslararası TAPPI Doku Teknolojisi Derneği’nde 30 yılı aşkın araştırma deneyimine sahip kıdemli doku dönüştürme ekipmanı uzmanı Bay Harold Gates, 2025 yılında yayımladığı teknik makalede, üst ve alt kabartma silindirleri arasındaki paralellik hatasının, iki katmanlı veya üç katmanlı yüz kağıdında eşit ve yumuşak kabartma desenleri üretmek için 0,03 mm içinde tutulması gerektiğini belirtmiştir; paralellik sapması standart aralığı aştığında, bazı bölgelerde aşırı baskı uygulanarak doku lifleri yırtılırken diğer bölgelerde ise belirsiz ve yüzeysel kabartma desenleri oluşur, bu da ham madde israf oranını açıkça artırır. Xinda tarafından üretilen tüm kabartmalı yüz kağıdı makineleri, paralellik kalibrasyonu amacıyla kabartma çerçevesinin dört köşesinde özel olarak ince ayar vidaları grubu içerir; yeni kabartma silindiri kaydırma rayına yerleştirildikten ve uçlardaki kilitleme cıvataları eşit torkla sıkıldıktan sonra, teknisyenlerin sol, orta ve sağ olmak üzere üç konumda iki silindir arasındaki açıklığı tekrarlı olarak hassas bir ölçüm şeridiyle ölçmesi ve tüm ölçüm noktalarındaki açıklık farkını kabul edilebilir tolerans sınırları içinde tutmak için ince ayar vidalarını küçük miktarlarda ayarlaması gerekir. Paralellik kalibrasyonundan sonra hidrolik kabartma basınç sistemi, önceden kaydedilmiş PLC parametrelerine göre yeniden ayarlanmalıdır; makine önce herhangi bir yüz kağıdı yüklenmeden en düşük boşta hızda çalıştırılmalı, iki silindirin 10 dakika boyunca kayma veya anormal titreşim olmadan senkron döndüğü gözlemlenmelidir; ardından ham madde kullanılmadan boş basınç testi yapılarak dokunmatik ekran üzerinde görüntülenen basınç değerinin standart ayarla uyumlu olup olmadığı kontrol edilmelidir. Özel desenli kabartma silindirleriyle üretilen standart dışı özelleştirilmiş kabartmalı yüz kağıdı makineleri satın alan müşteriler için R&D ekibimiz, özel kabartma silindirlerine tam olarak uyumlu özel kalibrasyon veri sayfası ekler; böylece evrensel standart ayarlama nedeniyle ortaya çıkabilecek parametre uyumsuzlukları önlenir. 34 bağımsız patente sahip ulusal yüksek teknoloji işletmesi olan Xinda, entegre senkron iletim yapısına sahip bir kabartma ünitesi tasarlamıştır; bu yapı, pazarın mevcut bölünmüş iletimli doku makinelerine kıyasla kurulum sonrası kalibrasyon zorluğunu azaltır ve kabartma silindiri değiştirildikten sonra tüm ayarlama süresini neredeyse yarıya indirir.
Kabartmalı Yüz Kağıdı Makinesi İçin Değişim Sonrası Deneme Üretim Kontrolü ve Uzun Vadeli Bakım Önerileri
Tam söküm, montaj ve kabartma silindirlerinin kalibrasyonu tamamlandıktan sonra, kabartma yüz kağıdı makinesinin kusursuz bir şekilde sürekli çalışabildiğini doğrulamak amacıyla standartlaştırılmış deneme üretimi incelemesi gerekmektedir; ayrıca yeni kabartma silindirlerinin kullanım ömrünü uzatmak için uzun vadeli bakım planı oluşturulmalıdır. Deneme üretimi süreci üç hız aşamasına ayrılmıştır: düşük hızda boş çalışma, orta hızda boş kağıt besleme testi ve tam hızda resmi yüz kağıdı üretimi incelemesi. Tam hız testi sırasında kalite kontrolcüleri her 10 dakikada bir rastgele yüz kağıdı örnekleri alarak kabartma deseninin netliğini, katların birbirine yapışma sıkılığını ve yüzeydeki çizik gibi kusurları kontrol eder; yerel alanlarda tutarsız kabartma derinliği gözlemlendiğinde, makineyi durdurup ince ayar paralellik vidalarını yeniden ayarlamak gerekir; bu işlem, uygun olmayan parametrelerle uzun süreli üretim yapmaktan kaçınmak için yapılır çünkü bu durum kabartma silindiri desenlerinin yerel aşınmasını hızlandırır. Kalite kusuru olmaksızın 2 saatlik sürekli deneme üretimi başarıyla tamamlandığında, bakım personeli makine bakım kaydını eksiksiz doldurmalı, silindir değiştirme tarihini, yeni kabartma silindirinin model ve teknik özelliklerini, kalibrasyon parametre değerlerini ve söküm sırasında tespit edilen anormal durumları kaydetmelidir; böylece ileride düzenli denetimler için izlenebilir bakım kayıtları oluşturulur. Kabartma yüz kağıdı makinesindeki kabartma silindirlerinin kullanım ömrünü uzatmak amacıyla Xinda’nın profesyonel satış sonrası ekibi, küresel fabrika üretim verileriyle birleştirilmiş hedefe yönelik uzun vadeli bakım önerileri sunmaktadır: her gün makineyi kapatmadan önce silindir yüzeylerindeki kağıt tozunu yumuşak hava üfleme cihazı ile temizlemek, üç vardiyalı sürekli üretim sırasında haftada bir özel yatak yağlayıcısı ilavesi yapmak ve aylık olarak kabartma silindirlerinin tam paralellik yeniden kalibrasyonunu gerçekleştirmek. Ayrıca küresel müşterilerimize uyumlu tam set yedek kabartma silindirleri ile uzaktan bire bir video destekli bakım rehberliği hizmeti sunuyoruz; bu hizmet Orta Doğu, Afrika, Güneydoğu Avrupa ve Güney Amerika başta olmak üzere tüm büyük pazarları kapsamaktadır. Kabartma silindiri değiştirme konusunda karışıklık yaşayan herhangi bir fabrika, çok dilli teknik destek ekibimizle her zaman iletişime geçebilir; böylece saha mühendislerinin gelmesini beklemeksizin hızlı uzaktan sorun giderme sağlanarak kabartma silindiri değiştirme işleri nedeniyle oluşabilecek gereksiz üretim duruş kayıpları etkili bir şekilde azaltılır.
İçindekiler Tablosu
- Yanlış Kabartma Silindiri Değişimi Kaynaklı Kayıplarla İlgili Gerçek Fabrika Bakım Örneği
- Kabartmalı Yüz Kağıdı Makinesi İçin Profesyonel Ön Montaj Öncesi İnceleme Standardı
- Kabartma Silindiri Hassas Yapısını Korumak İçin Adım Adım Standart Parçalama İşlemi
- Doku İşleme Endüstrisi Uzmanları Tarafından Doğrulanmış Yetkili Kalibrasyon ve Kurulum Kuralları
- Kabartmalı Yüz Kağıdı Makinesi İçin Değişim Sonrası Deneme Üretim Kontrolü ve Uzun Vadeli Bakım Önerileri
