
 EN
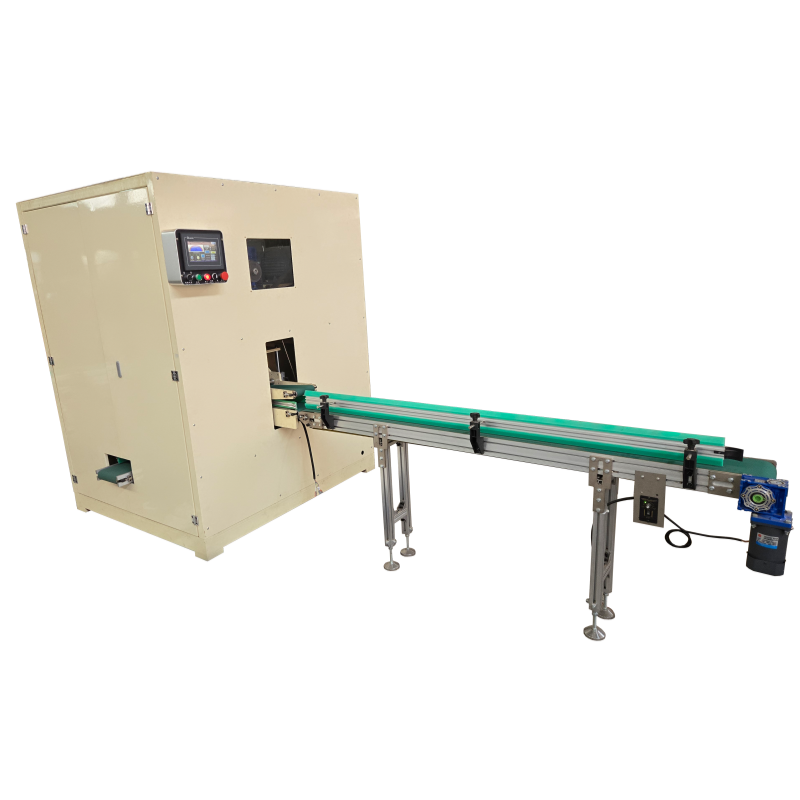
不適切なエンボスローラー交換による損失に関する実際の工場メンテナンス事例
過去10年間に、泉州新達機械の技術サービスチームは、中東、アフリカ、南東ヨーロッパの400以上のティッシュ加工工場に対し、現地での据付および保守指導を実施してきました。その過程で、エンボスローラーの非標準的な交換に起因する実際の故障事例を多数蓄積しています。東アフリカのティッシュメーカーは、2年前に当社製のフルオートメーションPLC制御エンボス顔料ティッシュ製造機を導入し、繊細な花模様のエンボス加工を施した多層構造顔料ティッシュの生産を開始しました。しかし、同工場の保守担当者は標準化された作業手順に関する訓練を受けておらず、アフターサービスエンジニアへの事前連絡も行わず、自ら摩耗したエンボスローラー一式を交換しました。分解時には鉄製のバールでローラーシャフトを無理やりこじ開け、新品ローラーの取付前にベアリング座を清掃せず、指定潤滑剤の補充も行わず、組立後の平行度調整という重要な工程も省略しました。交換後3営業日以内に、以下のような重大な問題が相次ぎ発生しました:完成品顔料ティッシュのエンボス深さの不均一、高速運転中の頻繁な紙ズレおよび紙詰まり、エンボスユニットから発生する異常な金属摩擦音、そして新品エンボスローラー表面に明瞭な傷跡。このため、工場は生産を2シフト分全面停止せざるを得ず、当社の海外技術スタッフが緊急出張して点検・修理を行うまで待機しなければなりませんでした。その結果、約1,200キログラムの大型原反ティッシュが廃棄され、直接的な経済的損失は8,000米ドル以上に上りました。その後、当社エンジニアによる完全な標準化交換手順の現場指導のもとで再作業を行ったところ、すべてのエンボス欠陥は完全に解消され、機械は安定した連続生産を再開しました。また、新品エンボスローラーの寿命は設計通り18か月に達すると予測されています。この実践的な保守事例は、エンボスローラーなどの主要部品における不適切な分解・取付がティッシュ工場にもたらす甚大な稼働停止時間および材料損失を如実に示しており、同時に、当社エンボス顔料ティッシュ製造機に付帯する包括的な作業訓練および遠隔技術サポートの価値をも明らかにしています。
エンボス顔拭きティッシュ製造機の専門的前解体点検基準
エンボスローラーの分解作業を開始する前に、シンダ社の40年にわたる研究開発チームが策定した操作マニュアルに厳密に従った包括的な事前点検手順を実施しなければなりません。これにより、機械フレーム、伝動ギア、およびクロムメッキされたエンボスローラー表面への二次的損傷を防止できます。最初の主要な点検項目は、完全な電源遮断およびエネルギー隔離です。作業者は、全ティッシュ製造ラインの主電源キャビネットのスイッチをオフにし、電源供給スイッチを安全バックルでロックしたうえで、周波数変換モーターおよびPLC制御盤に残存する電圧を放電する必要があります。これは、分解作業中の誤操作による意図しない起動を防ぐためです。次に、技術者は上下のエンボスローラー間に残存するすべてのティッシュ基紙を除去し、エンボスキャビティ内に堆積した紙粉およびパルプの残渣を、圧縮空気によるソフトブローイングツールで清掃する必要があります。これは、硬質な紙片がローラー再設置時に新品ローラーの高精度クロムパターン層を傷つけるのを防ぐためです。3番目の手順は、エンボスティッシュ製造機のタッチスクリーンに保存されているすべての元の運転パラメーターを記録することです。これには、エンボス圧力値、製造ラインの運転速度、ローラー間ギャップ距離、および油圧シリンダーの開口範囲が含まれます。これらのデータはすべて機械のPLCメモリおよび紙面保守ログにバックアップする必要があります。これにより、ローラー交換後のパラメーター復元に正確な参照情報が提供されます。TAPPIティッシュコンバーティング部門が公表した専門的な機械研究データによると、ローラー交換後に生じるエンボス品質の不安定の60%以上は、分解前の元の圧力およびギャップパラメーターの記録漏れに起因しています。当社のエンボスティッシュ製造機では、この潜在的な問題に対処するため、HMI画面に特別にパラメーターのスナップショット機能を備えており、部品交換後の調整難易度を大幅に低減します。さらに、点検担当者は、エンボスローラーと接続されたベアリングスリーブ、伝動チェーン、および同期ギアの摩耗状態を確認する必要があります。過度の遊びや歯面腐食が確認された場合、これらの関連部品はエンボスローラーとともに一括で交換すべきであり、摩耗した付属品を繰り返し組み立てるべきではありません。これにより、エンボスユニットの長期にわたる平行運転が保証されます。
エンボスローラーの精密構造を保護するためのステップ・バイ・ステップ標準分解手順
エンボスローラーの分解リンクは、クロムメッキエンボスパターン面とローラー中心軸との間で完全な精度を維持できるかどうかを決定するものであり、すべての操作仕様は、Xinda社の国家ハイテク企業R&D部門が実施した数千件に及ぶアフターサービス保守作業の実績からまとめられたものです。エンボスローラー両端の固定ボルトを緩める際には、通常のスパナではなく、トルク値を調整可能なトルクレンチを必ず使用し、左右両端から交互に均等なトルクでボルトを緩めてください。これにより、片面への過度な応力が発生してフェイシャルティッシュ製造機のエンボスローラー用高剛性鋼製シャフトが湾曲するのを防ぎます。ロック式エンドキャップを外した後は、ローラー軸の両端の下部に柔らかいゴム製クッションブロックを敷き、ベアリングスライドレールに沿って古いエンボスローラーを水平方向にゆっくりと引き抜いてください。金属製ハンマーや先の尖った金属工具でローラー本体を叩くことは厳禁です。エンボスパターン面上に生じた微小な凹みは、フェイシャルティッシュ製品に永久的な不均一な凹みを引き起こします。廃棄ローラーを取り出した後、専門の保守スタッフがフェイシャルティッシュ製造機のエンボスユニットにおけるベアリング台座、スライドレールおよび油圧接触面に対して徹底的な清掃と点検整備を行います。ベアリング室内の劣化したグリース、紙粉および錆跡は、無繊維工業用布で完全に拭き取ったうえで、Xinda機械指定の食品級耐摩耗潤滑剤を各ベアリングギャップへ均一に注入してください。潤滑不足は、生産再開後1週間以内にエンボスユニットの乾燥摩擦および異常振動を招きます。複数のエンボスローラーを備えてパターン切替を行う工場では、分解後のローラーを垂直積み重ねたり、直接床面に置いたりせず、専用の水平保管ラック上に保管することを推奨します。これにより、保管中にエンボスパターン面が圧迫・変形するのを効果的に防止できます。当社のアフターサービステクニカルマニュアルでは、文化的背景の異なる世界中の顧客向けに、禁止事項を太字で明記しています。また、すべてのフェイシャルティッシュ製造機出荷時に、多言語対応の動画による操作チュートリアルも同梱しており、海外の現場作業者(特に機械的経験が豊富でない方)による分解作業の誤りを低減しています。
組織処理業界の専門家が検証した信頼性の高い校正および設置規則
多くのティッシュペーパー製造装置の運用者は、エンボスローラーが所定の位置に取り付け可能かどうかのみを確認し、組立後の平行度および圧力バランスの調整を軽視していますが、これはエンボス加工付き顔拭きティッシュ製造機における安定したエンボス効果を確保する上で最も重要な工程です。TAPPI国際ティッシュ技術協会で30年以上にわたりティッシュ加工装置に関する研究を重ねてきたハロルド・ゲイツ氏(ティッシュ加工装置分野の上級専門家)は、2025年に発表した技術論文において、上下のエンボスローラー間の平行誤差を0.03mm以内に厳密に制御しなければ、二層または三層構造の顔拭きティッシュに均一で柔らかなエンボス模様を形成できないと指摘しています。この平行誤差が許容範囲を超えると、一部の領域では過剰な圧着によりティッシュの繊維が破断し、他の領域では浅く不明瞭な模様が現れるため、原材料の歩留まり率が著しく低下します。新興(シンダ)社が製造するすべてのエンボス加工付き顔拭きティッシュ製造機には、エンボスフレームの四隅に平行度調整用の微調整ネジ群が特別に設けられています。新しいエンボスローラーをスライドレールに挿入し、両端のロックボルトを均等なトルクで締め付けた後、技術者は精密フィーラーゲージを用いて左右中央の3か所でローラー間の隙間を複数回測定し、微調整ネジを少しずつ回して、すべての測定点における隙間の差異を許容公差内に収める必要があります。平行度調整が完了した後、油圧エンボス圧力システムは事前に記録されたPLCパラメーターに基づき再設定を行います。まず、ティッシュ紙を装填せずに最低空転速度で機械を起動し、10分間連続して両ローラーがずれや異常振動を伴わず同期回転していることを確認します。その後、原材料を装填しない状態で「空圧テスト」を実施し、タッチスクリーンに表示される圧力値が標準設定値と一致するかを検証します。特殊なパターンローラーを採用したカスタマイズ型(非標準型)エンボス加工付き顔拭きティッシュ製造機をご購入のお客様には、当社のR&Dチームがお客様ご指定のローラー仕様に完全対応した専用校正データシートを添付いたします。これにより、汎用標準調整によるパラメーター不適合を回避できます。新興(シンダ)社は、国家認定ハイテク企業であり、独自特許を34件保有しています。当社が設計したエンボスユニットは、一体型同期伝動構造を採用しており、市販の分割伝動式ティッシュ製造機と比較して、設置後の校正作業の難易度を低減するとともに、エンボスローラー交換後の全体的なデバッグ期間をほぼ半分に短縮します。
エンボス加工顔紙機の交換後試験生産検査および長期保守に関する提案
エンボスローラーの完全な分解・組立・キャリブレーション作業を終えた後、エンボス加工付き顔用ティッシュ製造機が欠陥なく連続運転可能であることを確認するため、標準化された試験生産検査を実施し、新規エンボスローラーの寿命を延長するための長期保守計画を策定する必要があります。試験生産プロセスは、低速空転運転、中速無紙送り試験、および定格速度での本格的ティッシュ生産検査の3段階に分けられます。定格速度試験中、品質検査員は10分ごとにランダムに顔用ティッシュサンプルを採取し、エンボスパターンの明瞭度、層間接着の密着性、表面のキズなどの欠陥を確認します。局所的にエンボス深さにばらつきが見られた場合は、不合格パラメーターのまま長時間生産を継続せず、直ちに機械を一時停止して微調整用平行ネジを再調整します。これは、エンボスローラーのパターン部の局所摩耗を加速させるためです。2時間の連続試験生産を実施し、一切の品質欠陥が認められなかった場合、保守担当者は機械保守記録簿を完全に記入し、ローラー交換日、新規エンボスローラーの型式・仕様、キャリブレーションパラメーター値、および分解時に発見された異常状況などを詳細に記録することで、その後の定期点検に活用可能なトレーサビリティのある保守記録を構築します。エンボス加工付き顔用ティッシュ製造機におけるエンボスローラーの寿命を延長するため、Xinda社の専門アフターサービスチームは、世界中の工場の生産データを基に、具体的な長期保守アドバイスを提供しています。具体的には、毎日の運転終了前に柔らかいエアブロー装置でローラー表面の紙粉を清掃すること、3交代制の連続生産においては週1回特殊ベアリング潤滑剤を補充すること、および月1回エンボスローラーの全平行度再キャリブレーションを実施することです。また、当社は中東、アフリカ、南東欧州、南米など主要市場を含む全世界のお客様に対し、互換性のある交換用エンボスローラー一式およびリモートによるマンツーマン動画保守指導サービスを提供しています。ローラー交換作業について不明点や混乱が生じた工場は、いつでも当社の多言語対応技術サポートチームへお問い合わせいただけます。これにより、現地エンジニアの待機を待つことなく迅速なリモートトラブルシューティングが可能となり、エンボスローラー交換作業に起因する不必要な生産停止損失を効果的に削減できます。
